50 BMG FIN CIP HCS — ІНЖЕНЕРНО-ТЕХНІЧНЕ порівняння C.I.P. та NATO
Порівняння геометрії C.I.P. 50 Browning та NATO AEP-97, NATO AOP-4383 для профільної фрези 50 BMG FIN CIP HCS
Об'єкт: фреза хвостова фінішна профільна
Маркування: TOKAR 50 BMG FIN CIP HCS
Артикул / SKU: 7426952023394
Код УКТ ЗЕД: 8207 70 31 00
1. Об'єкт і межі технічної оцінки
Об'єктом є фінішна профільна фреза хвостова 50 BMG FIN CIP HCS, артикул 7426952023394. Робочий профіль такого інструмента є профілеутворювальним: положення кожної різальної ділянки за діаметром і вздовж осі визначає відповідну поверхню обробленого патронника. Матеріал HCS визначає різальні властивості інструмента, але не змінює геометричний стандарт його профілю.
Порівнюються:
- C.I.P. 50 Browning CHAMBER MINI (TAB. I Date 95-05-31 Revision 18-10-17);
- NATO AEP-97 Multi-Calibre Manual of Proof and Inspection (M-CMOPI) for NATO Small Arms Ammunition;
- NATO AOP-4090 Edition A Version 1 Annex A Sheet 2;
- робочий профіль фрези TOKAR 50 BMG FIN CIP HCS відповідно до Технічного паспорта виробуУКТ ЗЕД 8207 70 31 00 - 50 BMG FIN CIP HCS 7426952023394.
2. Метод порівняння
Профілі приведено до спільної поздовжньої осі. Для кожної ділянки перевірено: осьову координату початку і кінця; початковий та кінцевий діаметр; довжину; кут або конусність; наявність радіуса, фаски чи окремої перехідної поверхні. Геометрична тотожність можлива лише тоді, коли весь набір поверхонь збігається в межах допусків, а не коли збігаються окремі назви калібру або поодинокі номінали.
rCIP(x) ≠ rAEP-97(x + Δ) для будь-якого єдиного осьового зміщення Δ
Якби профілі відрізнялися тільки положенням інструмента, однакове зміщення Δ сумістило б усі точки переходу. Фактично різняться і відстані між переходами, і кути твірних, і граничні діаметри; тому регулюванням глибини ці відмінності усунути неможливо.
3. Порівняння геометричних параметрів
Таблиця 1. Порівняння профілеутворювальних ділянок
|
Ділянка профілю |
C.I.P. 50 Browning CHAMBER MINI |
NATO AEP-97 / AC-225 |
Інженерно-технологічна оцінка |
|
Нормативний об'єкт |
Мінімальна геометрія патронника CHAMBER MINI. У таблиці C.I.P. назва 12,7 x 99 наведена як Alternative Name. |
Креслення CHAMBER для Barrel, Test, Precision, 12.7 mm - прецизійного випробувального ствола. |
Одна сім'я патрона не означає тотожності патронників, баз, допусків або профілеутворювального інструмента. |
|
Вхід у патронник |
R1 = 20,52 мм; P1 = 20,45 мм після E = 5,08 мм. Окрема вхідна поверхня 60° у CHAMBER MINI відсутня. |
Передбачено вхідну конічну поверхню 60° з максимальним діаметром Ø21,59 +0,508 мм. |
Фреза з максимальним робочим профілем 20,45 мм і без 60° різальної ділянки не формує цю поверхню. Номінальна різниця діаметрів: 1,14 мм, або 0,57 мм на радіус. |
|
Основний конус порохової камори |
P1 = 20,45 мм; P2 = 18,16 мм; L1 = 76,02 мм. За зведеним кресленням кут конуса 1°50′58″. |
Конусність 0,0322:1; за зведеним кресленням кут 1°50′41″. Контрольна станція початку плеча - 74,1985 мм від входу. |
Різниця кута - 17″. Станція C.I.P. L1 зміщена на 1,8215 мм відносно станції AEP-97. Осьове заглиблення не усуває різницю конусності. |
|
Плечовий конус |
L2 - L1 = 82,82 - 76,02 = 6,80 мм; Ø18,16 → Ø14,33 мм; номінальний α = 31°28′. За лінійними даними: 31°27′23″. |
Довжина 6,72 мм; Ø18,16 → приблизно Ø14,38 мм; номінальний кут 31°28′. За лінійними даними: 31°27′57″. |
Навіть за однакового округленого позначення 31°28′ довжина, кінцевий діаметр і осьове положення плеча різні. Кінець плеча: C.I.P. 82,82 мм; AEP-97 близько 80,9185 мм. |
|
Шийкова ділянка |
L3 - L2 = 99,70 - 82,82 = 16,88 мм; H1 = 14,33 мм; H2 = 14,28 мм; кут 0°10′11″. |
Довжина 16,96 мм; приблизно Ø14,38 → Ø14,27 мм; кут 0°20′38″. |
Довжина відрізняється на 0,08 мм, а кут конусності - на 0°10′27″. Ділянки мають різні граничні діаметри та різний нахил твірної. |
|
Перехід до вільного ходу |
α1 = 30°; G1 = 13,16 мм; s = 8,64 мм. |
30°; контрольний діаметр 13,157 +0,0254 мм; відповідна осьова ділянка на зведеному кресленні - 6,55 мм. |
Збіг кута 30° та округленого діаметра 13,16 мм є локальним. Довжина ділянки відрізняється на 2,09 мм, тому перехід розташований в іншій осьовій координаті. |
|
Кульовий вхід / lead |
Контрольний діаметр 12,79 мм після ділянки 16,51 мм; i = 0°34′59″; F = 12,66 мм. |
Ø0,505 BASIC = 12,827 мм; відповідна ділянка 16,51 мм; за зведеним кресленням кут 0°34′21″. |
Кінцевий діаметр відрізняється приблизно на 0,037 мм, кут - на 38″. Однакове число 16,51 мм не забезпечує збігу профілю через різні початкові координати та діаметри. |
|
Канал ствола як база пілота |
F = 12,66 мм; Z = 12,93 мм; 8 нарізів; крок u = 381 мм. |
Діаметри полів/нарізів: 12,6873 +0,02032 мм та 12,9413 +0,02032 мм; 8 нарізів; крок 381 ±9,525 мм. |
Фреза не нарізає канал ствола, але її напрямний пілот працює відносно цієї бази. Номінали базового каналу також не тотожні. |
|
AOP-4383 |
C.I.P. окремо задає CARTRIDGE MAXI та CHAMBER MINI. |
AOP-4383 Sheet 1 задає зовнішню геометрію патрона і гільзи 12,7 x 99, а не внутрішній профіль патронника. |
Зовнішнє креслення гільзи не є кресленням різального профілю фрези. Між гільзою та патронником технологічно необхідні зазори, тому їхні розміри навмисно не тотожні. |
4. Аналіз несумісності профілів
4.1. Відсутня різальна геометрія вхідної поверхні AEP-97
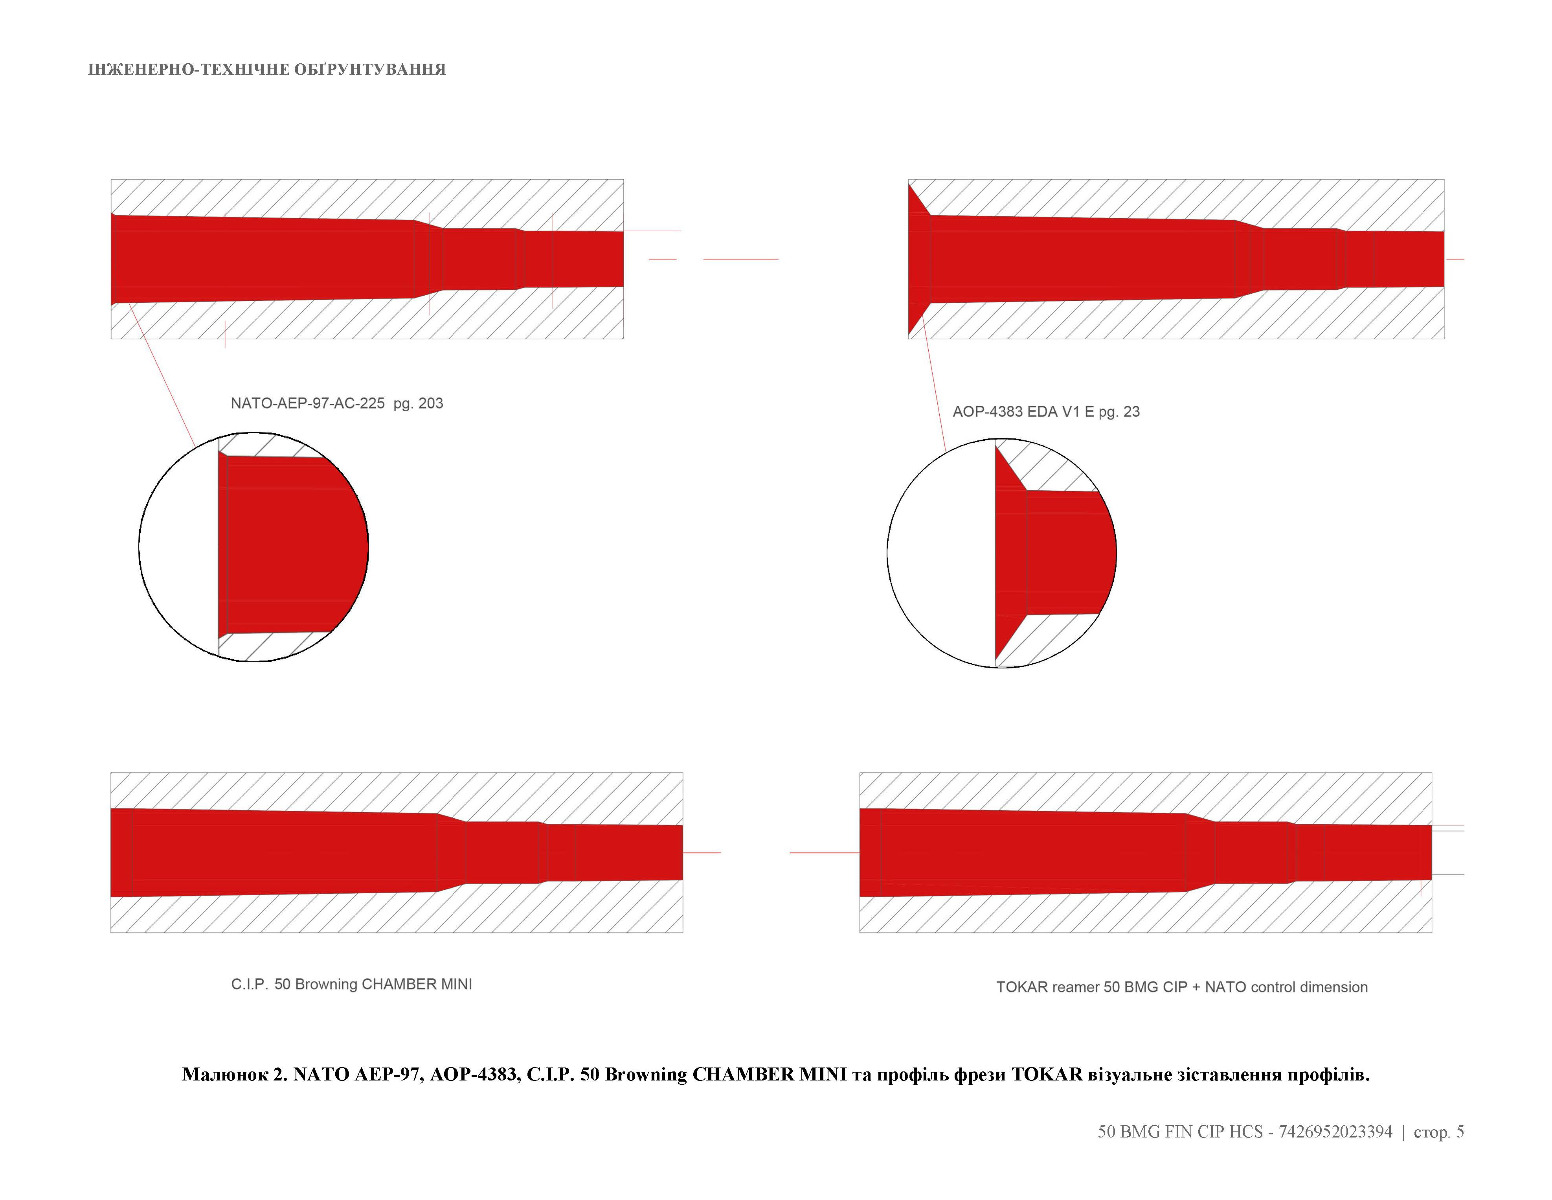
NATO AEP-97, AOP-4383 (Малюнок 2), NATO AEP-97 містить на вході патронника окрему конічну поверхню 60° та 110° містить AOP-4383 до діаметра Ø21,59 +0,508 мм. У C.I.P. 50 Browning CHAMBER MINI така поверхня не задана, а найбільша профілеутворювальна ділянка фрези має номінал 20,45 мм. Отже, на фрезі відсутня різальна кромка відповідного діаметра і кута. Цю поверхню неможливо отримати робочим профілем досліджуваної фрези; потрібна окрема операція іншим інструментом.
4.2. Осьові ланцюги переходів не збігаються
Для C.I.P. основні координати L1 = 76,02 мм, L2 = 82,82 мм і L3 = 99,70 мм утворюють плечову ділянку 6,80 мм та шийкову ділянку 16,88 мм. За AEP-97 відповідні ділянки зведеного профілю становлять 6,72 мм та 16,96 мм, а станція початку плеча розміщена на 74,1985 мм. Якщо сумістити початок плеча, не збігаються його кінець і кінець шийки; якщо сумістити кінець шийки, зміщується початок плеча та весь основний конус.
Аналіз перенесення контрольних розмірів
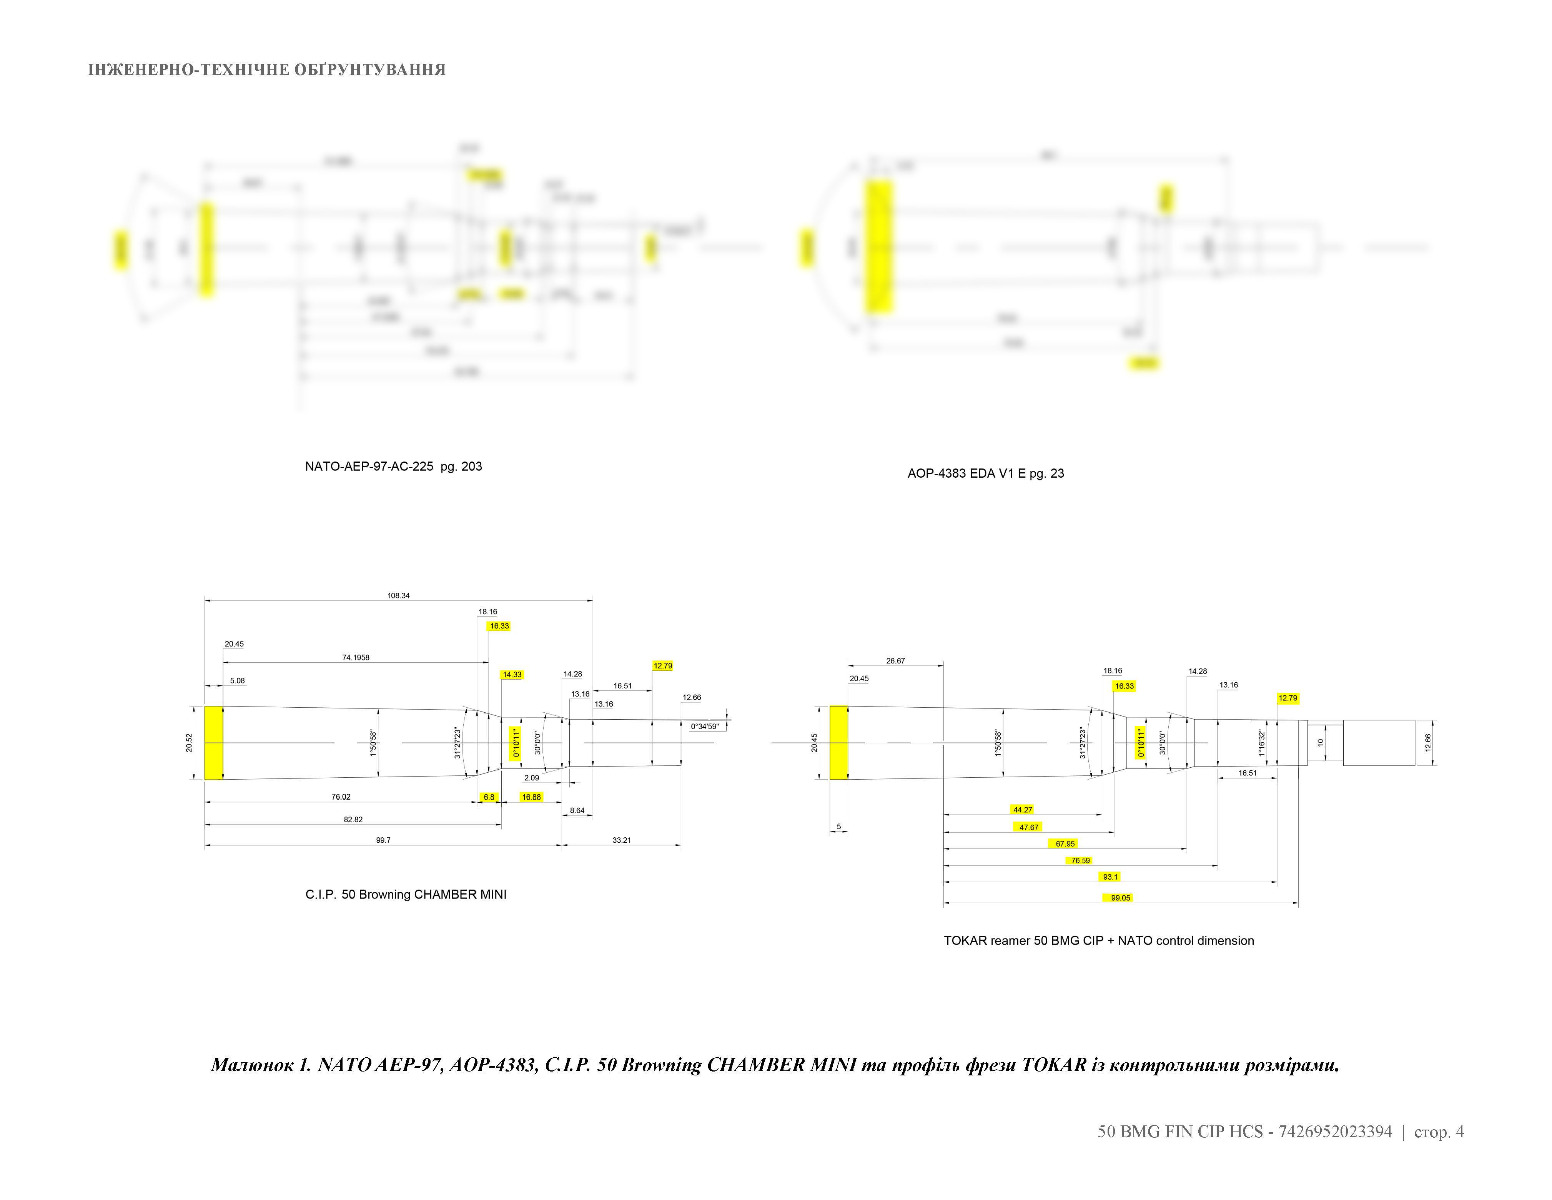
На зведеному кресленні (Малюнок 1) показано фактичний робочий профіль фрези 50 BMG FIN CIP HCS — 7426952023394, жовтим виділено основні параметри, які не збігаються з контрольними параметрами NATO AEP‑97 після приведення креслень до спільної бази.
Порівняння відповідних осьових координат дає такі результати:
|
Контрольна точка |
Профіль фрези |
NATO AEP‑97, мм |
Різниця |
|
Перша профільна точка |
44,27 |
43,967 |
+0,303 |
|
Наступний перехід |
47,67 |
47,5285 |
+0,1415 |
|
Наступний перехід |
67,95 |
67,640 |
+0,310 |
|
Початок ділянки Ø13,16 |
76,59 |
76,276 |
+0,314 |
|
Наступна контрольна точка |
93,10 |
92,786 |
+0,314 |
|
Кінцева контрольна точка |
99,05 |
99,771 |
−0,721 |
Розбіжності не мають одного постійного значення: вони становлять від −0,721 мм до +0,314 мм. Тому їх неможливо усунути простим осьовим зміщенням фрези або зміною глибини її подачі. Якщо сумістити з NATO одну контрольну точку, решта профілеутворювальних переходів залишаться зміщеними.
Навіть з урахуванням допусків NATO AEP‑97 окремі координати профілю фрези виходять за відповідні граничні значення:
- 47,67 мм перевищує граничне значення NATO 47,5920 мм;
- 67,95 мм перевищує граничне значення NATO 67,7416 мм;
- 76,59 мм перевищує граничне значення NATO 76,530 мм.
Розмір 93,10 мм, розглянутий окремо, перебуває в межах допуску відповідного розміру NATO 92,786 +0,508 мм. Проте локальна відповідність одного розміру не забезпечує відповідності всього профілю, оскільки попередні та наступні контрольні точки, діаметри й кути не збігаються.
Крім осьових координат, жовтим позначено такі радіальні та кутові розбіжності:
- діаметр Ø16,33 мм на профілі фрези проти Ø16,1544 мм у NATO AEP‑97 — різниця +0,1756 мм;
- діаметр Ø12,79 мм проти базового Ø12,827 мм — різниця −0,037 мм;
- кут конусної ділянки 0°10′11″ не відповідає кутовому параметру аналогічної ділянки профілю NATO;
- на фрезі відсутня профілеутворювальна різальна поверхня для створення передбаченої AEP‑97 вхідної поверхні 60° діаметром Ø21,59 +0,508 мм.
4.3. Конусності та контрольні діаметри різні
Основний конус має 1°50′58″ за C.I.P. і 1°50′41″ за NATO AEP-97. Шийкова ділянка має 0°10′11″ за C.I.P. та 0°20′38″ за NATO AEP-97. У зоні кульового входу контрольний діаметр становить 12,79 мм за C.I.P. і 12,827 мм за NATO AEP-97; кути становлять відповідно 0°34′59″ та 0°34′21″. За таких відмінностей різальні кромки контактують із заготовкою в інших осьових точках і формують іншу твірну поверхні.
4.4. Локальні збіги не створюють тотожності
У кресленнях трапляються однакові або близькі значення: Ø18,16 мм, Ø13,16 мм, перехід 30°, ділянка 16,51 мм, вісім нарізів і крок 381 мм. Це окремі контрольні елементи. Вони розташовані між різними попередніми і наступними поверхнями та мають інші осьові бази, допуски і суміжні діаметри. Геометричний профіль визначається послідовністю всіх поверхонь, тому збіг окремого числа не робить стандарти взаємозамінними.
4.5. AOP-4383 не є профілем патронника
NATO AOP-4383 Sheet 1 описує зовнішню геометрію патрона та гільзи 12,7 x 99. Фреза формує внутрішню поверхню патронника. Між зовнішнім контуром гільзи та внутрішнім контуром патронника мають бути функціональні й технологічні зазори; тому розміри гільзи не можуть безпосередньо переноситися на різальний профіль фрези. Позначення 12,7 x 99 або 50 Browning ідентифікує сім'ю патрона, але не встановлює тотожності креслень патронника.
5. Підсумковий технічний висновок
Фреза хвостова фінішна 50 BMG FIN CIP HCS, артикул 7426952023394, має профілеутворювальну геометрію C.I.P. 50 Browning CHAMBER MINI. Її робочі діаметри, осьові координати переходів, плечова й шийкова ділянки та геометрія кульового входу утворюють єдиний профіль C.I.P.
Цей профіль не є геометрично тотожним профілю патронника прецизійного випробувального ствола NATO AEP-97. Вона не є геометрично тотожною профілю патронника NATO AOP-4383 оскільки:
- відсутня NATO AEP-97 вхідна поверхня 60°;
- відсутня NATO AOP-4383 вхідна поверхня 110°;
- не збігаються осьові координати та довжини плечової і шийкової ділянок;
- основний конус становить 1°50′58″ у C.I.P. проти 1°50′41″ в NATO AEP-97;
- конусність шийкової ділянки — 0°10′11″ проти 0°20′38″;
- довжина переходу до вільного ходу — 8,64 мм проти 6,55 мм;
- контрольний діаметр кульового входу — 12,79 мм проти 12,827 мм;
- кут кульового входу — 0°34′59″ проти 0°34′21″.
Окремі збіги — Ø18,16 мм, Ø13,16 мм, 30° або 16,51 мм — не забезпечують тотожності всього профілю. Жодне єдине осьове зміщення або зміна глибини подачі не може перетворити профіль C.I.P. на профіль NATO, оскільки така корекція переміщує весь інструмент одночасно, але не змінює відстаней між його різальними кромками, їхніх діаметрів і кутів. Суміщення однієї контрольної поверхні неминуче залишає інші поверхні несуміщеними.
Перенесення контрольних розмірів NATO AEP‑97 на фактичний профіль фрези 50 BMG FIN CIP HCS — 7426952023394 показує, що контрольні площини NATO не збігаються з відповідними профілеутворювальними переходами фрези. Розходяться осьові координати, діаметри, кути та вхідна геометрія.
Ці розбіжності не утворюють постійного осьового зміщення, тому не можуть бути компенсовані зміною положення або глибини подачі інструмента. Фіксована взаємна відстань між різальними кромками фрези залишається незмінною.
Отже, фрезою 50 BMG FIN CIP HCS — 7426952023394, виготовленою за профілем C.I.P. 50 Browning CHAMBER MINI, неможливо сформувати повний профіль патронника за кресленням NATO AEP‑97 за одну профілеутворювальну операцію сформувати повний патронник за кресленням NATO AEP-97. Для отримання профілю NATO необхідні інший спеціально спроєктований профільний інструмент або додаткові незалежні операції з окремим розмірним контролем. Технічно ототожнювати фрезу 50 BMG FIN CIP HCS з NATO AEP-97, NATO AOP-4090 профілем є юридично некоректним (безпідставним), оскільки ці системи стандартизації мають різну нормативну базу.Використані технічні матеріали