We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
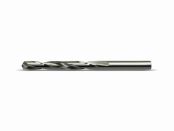
9.90 мм Свердло середньої серії по металу DIN 338 RN
В наявності
Тільки 1 залишилося
SKU
7426952037542
| Діаметр | 9.90 |
|---|---|
| L Загальна | 133 |
| L робоча | 87 |
| Хвостовик | HA |
| Матеріал | HSS |
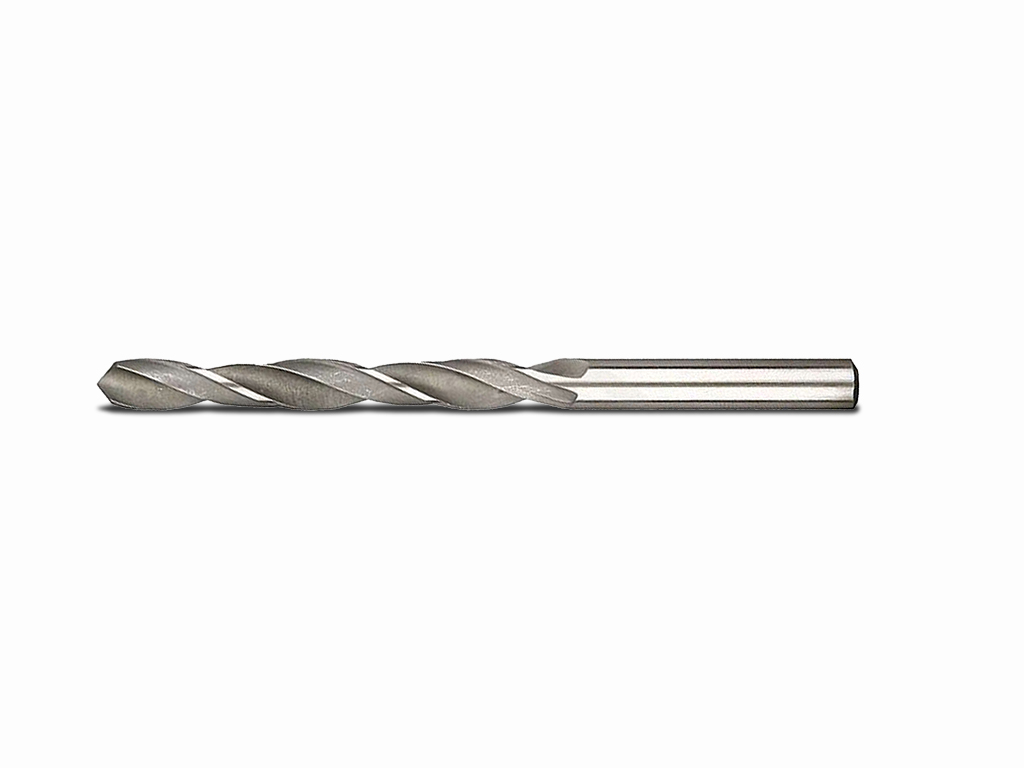
Свердло по металу 9,90 мм середньої серії DIN 338 RN
Свердло призначене для отримання отворів номінальним діаметром 9,90 мм у металевих заготовках. Виконання за DIN 338 визначає розмірну серію інструмента, а загальна довжина 133 мм дає змогу врахувати його виліт під час налаштування обладнання.
Застосування:
Підходить для наскрізного та глухого свердління, підготовки отворів перед подальшою обробкою, а також ремонтних і складальних робіт із металевими деталями.
Принцип роботи:
Під час обертання та осьової подачі різальна частина знімає матеріал, формуючи отвір. Фактичний діаметр залежить не лише від номіналу свердла, а й від биття, жорсткості закріплення, стану різальних крайок і параметрів обробки.
Діаметр 9,90 мм:
Номінал 9,90 мм, або приблизно 0,390 дюйма, застосовують там, де потрібен отвір відповідного розмірного діапазону. Для вимог до точного кінцевого розміру слід передбачити контроль отвору та, за потреби, фінішну операцію.
Різальна частина:
Довжина різальної частини становить 87 мм. Вона визначає доступну робочу ділянку, але не гарантує такої самої глибини свердління: допустима глибина залежить від відведення стружки, вильоту та умов закріплення.
Практичні рекомендації:
Надійно фіксуйте заготовку й свердло, мінімізуйте виліт та контролюйте відведення стружки. Для глибших отворів періодично виводьте інструмент, не допускаючи накопичення стружки.
Характеристики:
- Номінальний діаметр: 9,90 мм
- Загальна довжина: 133 мм
- Довжина різальної частини: 87 мм
- Тип хвостовика: HA
- Стандарт: DIN 338
- Виконання: RN, середня серія
Особливості різання:
Стабільність обробки залежить від співвісності, жорсткості системи та рівномірної подачі. Надмірний виліт збільшує ризик вібрацій і відхилення отвору.
Режими різання:
Швидкість обертання й подачу обирають з урахуванням металу заготовки, обладнання, глибини отвору, охолодження та стану свердла.
Для яких робіт:
- свердління отворів у металевих деталях;
- підготовка отворів до подальшої обробки;
- ремонтні та монтажні операції.
Обмеження:
Номінал 9,90 мм не є гарантією фактичного розміру отвору. Робочу глибину слід визначати з урахуванням безпечного затиску та відведення стружки.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
Аналогичні товари