We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
9.30 мм Свердло середньої серії по металу DIN 338 RN
В наявності
SKU
7426952037536
| Діаметр | 9.30 |
|---|---|
| L Загальна | 125 |
| L робоча | 81 |
| Хвостовик | HA |
| Матеріал | HSS |
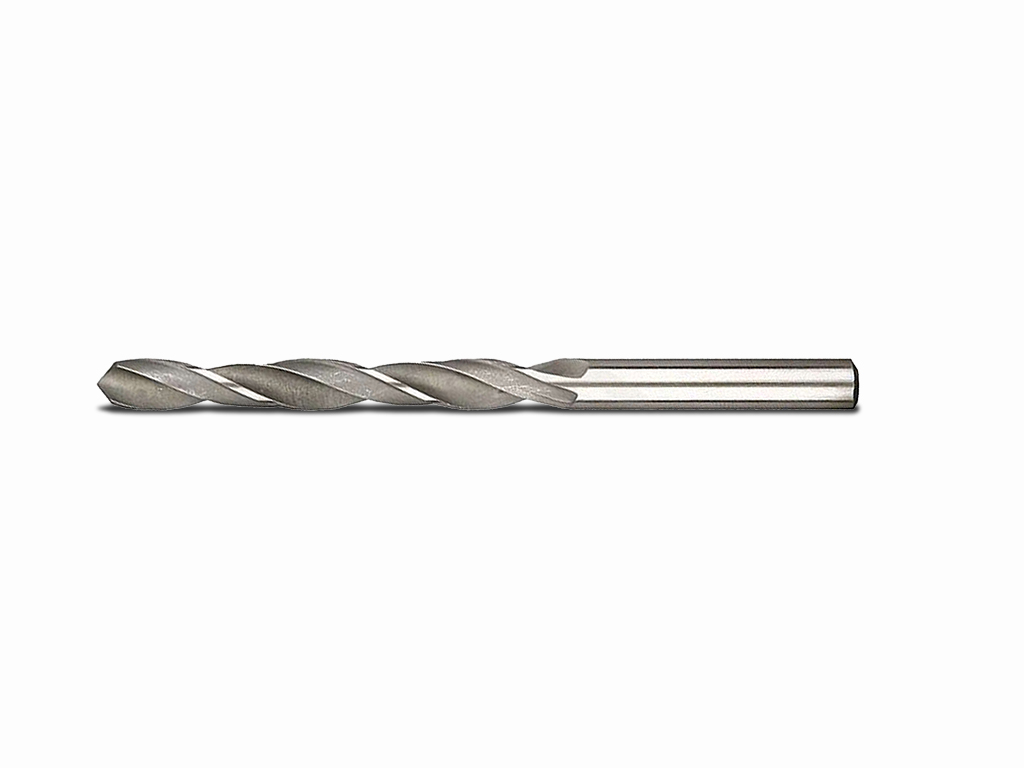
Свердло по металу 9,30 мм DIN 338 RN середньої серії
Свердло номінальним діаметром 9,30 мм призначене для виконання отворів у металі. Формат середньої серії поєднує загальну довжину 125 мм із різальною частиною 81 мм, що слід враховувати під час вибору оснащення та глибини обробки.
Застосування:
Використовується для свердління отворів під подальше складання, кріплення або технологічну обробку металевих деталей. Підходить для робіт, де потрібен номінальний діаметр інструмента 9,30 мм.
Принцип роботи:
Різальна частина знімає матеріал під час обертання та осьової подачі. Фактичний діаметр отриманого отвору може відрізнятися від 9,30 мм через стан верстата, биття, закріплення деталі, зношення інструмента та вибраний режим.
Діаметр 9,30 мм:
Номінальний розмір дає змогу підібрати свердло для конкретного технологічного отвору. Перед роботою варто звірити потрібний розмір із вимогами креслення та подальшою операцією.
Різальна частина:
Довжина різальної частини становить 81 мм. Під час глибокого свердління потрібно періодично забезпечувати відведення стружки та контролювати навантаження.
Геометрія інструмента:
Загальна довжина 125 мм впливає на виліт і жорсткість установлення. Для зменшення биття свердло слід закріплювати рівно та без надмірного вильоту.
Практичні рекомендації:
Надійно фіксуйте заготовку, перевіряйте співвісність і починайте свердління без бокового навантаження. Режим підбирайте з урахуванням металу, глибини отвору, жорсткості обладнання та умов охолодження.
Характеристики:
- Діаметр свердла: 9,30 мм
- Загальна довжина: 125 мм
- Довжина різальної частини: 81 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Стабільність залежить від жорсткого закріплення та мінімального биття. У міру збільшення глибини важливі контроль стружки й недопущення перевантаження.
Режими різання:
Частоту обертання та подачу визначають за видом металу, станом свердла, глибиною отвору й можливостями обладнання.
Для яких робіт:
- Свердління металевих деталей
- Підготовка технологічних і монтажних отворів
Обмеження:
Номінал 9,30 мм не гарантує точний фактичний розмір отвору. Результат залежить від налаштування, закріплення та умов обробки.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
Аналогичні товари