We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
10.00 мм Свердло середньої серії по металу DIN 338 RN
В наявності
SKU
7426952037543
| Діаметр | 10.00 |
|---|---|
| L Загальна | 133 |
| L робоча | 87 |
| Хвостовик | HA |
| Матеріал | HSS |
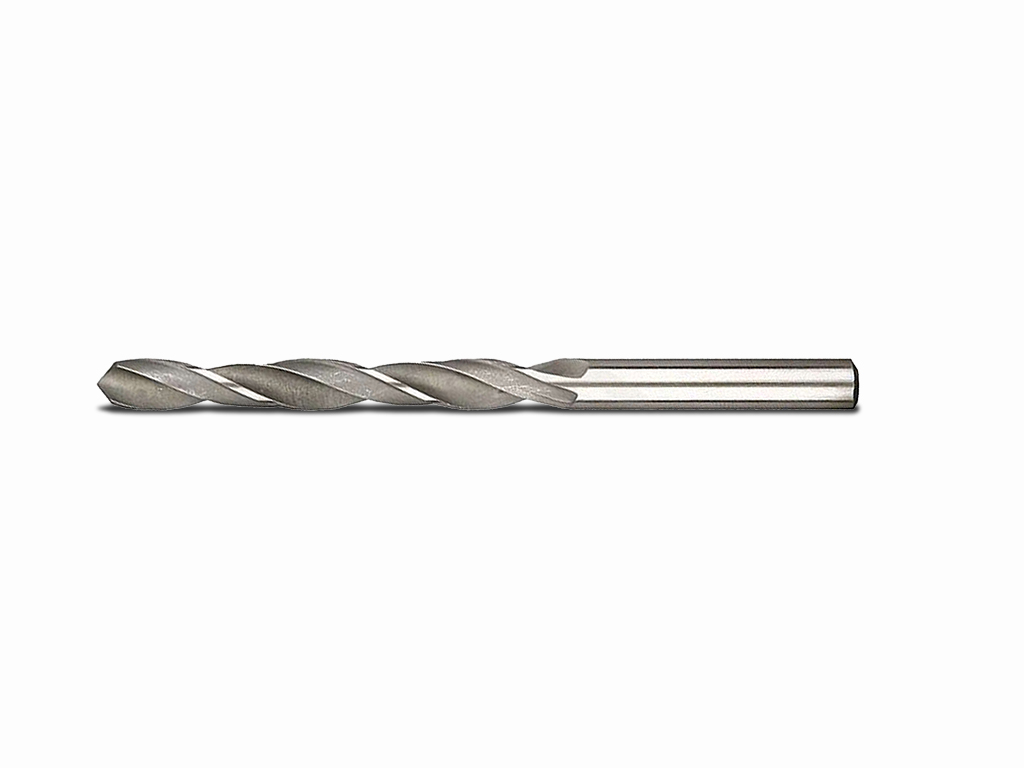
Свердло по металу 10,00 мм DIN 338 RN, середня серія
Свердло призначене для виконання отворів номінальним діаметром 10,00 мм у металевих заготовках. Виконання за DIN 338 RN та загальна довжина 133 мм відповідають формату свердла середньої серії.
Застосування:
Підходить для наскрізного й глухого свердління металу на верстаті або ручним інструментом із відповідним затискним вузлом. Фактичний діаметр отвору залежить від стану свердла, жорсткості установки, биття та режиму обробки.
Принцип роботи:
Різальна частина знімає матеріал під час обертання та осьової подачі. Для стабільного входження варто точно розмітити центр, надійно закріпити заготовку й не допускати перекосу свердла.
Діаметр 10,00 мм:
Номінальний розмір визначає діаметр інструмента, але сам по собі не гарантує точний отвір 10,00 мм. Якщо потрібен контрольований допуск або чистова поверхня, після свердління може знадобитися окрема фінішна операція.
Різальна частина:
Довжина різальної частини 87 мм забезпечує робочу зону для свердління та відведення стружки. Допустиму глибину проходу слід обирати з урахуванням виходу стружки, а не прирівнювати безпосередньо до цієї довжини.
Геометрія інструмента:
Загальна довжина 133 мм впливає на доступ до місця обробки та вимоги до жорсткості встановлення. Хвостовик типу HA необхідно затискати без забруднень і з мінімальним биттям.
Практичні рекомендації:
Перед роботою перевірте співвісність, надійно зафіксуйте деталь і періодично виводьте свердло з глибокого отвору для видалення стружки. Не прикладайте бокове навантаження.
Характеристики:
- Діаметр свердла: 10,00 мм
- Загальна довжина: 133 мм
- Довжина різальної частини: 87 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Стійкість процесу залежить від жорсткого закріплення, малого биття та своєчасного відведення стружки. Під час глибокого свердління доцільна поетапна подача.
Режими різання:
Частоту обертання та подачу підбирають за видом металу, станом інструмента, глибиною отвору й умовами охолодження.
Для яких робіт:
- Отвори номінальним діаметром 10,00 мм.
- Наскрізне та глухе свердління металевих деталей.
Обмеження:
Різальна довжина не є гарантованою глибиною свердління. Точність і якість поверхні визначаються всією системою обробки.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
Аналогичні товари