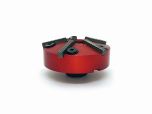
54 mm 45° InH 10 Фреза для сідел клапанів
| Country of Manufacture | Україна |
|---|---|
| Виробник | TOKAR |


Фреза для сідел клапанів 54 мм 45° – внутрішній посадковий отвір InH10
Професійна фреза для обробки сідел клапанів з ріжучою головкою 54 мм і кутом різання 45°, призначена для обробки основної робочої фаски сідел клапанів двигуна. Фреза оснащена прецизійним внутрішнім посадковим отвором InH10 для змінних пілотів із хвостовиком Ø10 мм, що забезпечує точне центрування по напрямній клапана.
Застосування:
Призначена для прецизійної обробки сідел клапанів під час ремонту та відновлення головок блоку циліндрів. Фреза з кутом 45° обробляє основну робочу фаску сідла клапана, формуючи ущільнювальну поверхню між фаскою клапана та сідлом клапана, забезпечуючи точну ширину фаски та високу співвісність.
Що фактично робить:
Обробляє основну ущільнювальну поверхню сідла клапана. Кут 45° є галузевим стандартом для більшості автомобільних, мотоциклетних і промислових двигунів, забезпечуючи надійне ущільнення, ефективний відвід тепла та тривалий ресурс клапанів.
Діаметр головки (54 мм):
- Максимальний діаметр обробки — 65 мм
- Підходить для великих сідел клапанів
- Забезпечує високу жорсткість під час обробки
- Забезпечує плавне й точне різання
Кут різання (45°):
- Обробляє основну робочу фаску сідла клапана
- Забезпечує точне прилягання клапана до сідла
- Сприяє ефективному відведенню тепла від клапана до головки блоку циліндрів
- Використовується разом із фрезами 30° та 60° (або 75°) для багатокутової обробки сідел клапанів
Внутрішній посадковий отвір (InH10):
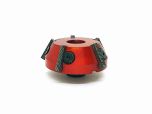
Фреза має прецизійний внутрішній отвір, призначений для використання змінних пілотів із хвостовиком Ø10 мм. Пілот встановлюється всередині фрези та центрується в напрямній клапана, забезпечуючи точне позиціонування інструмента під час обробки. Це мінімізує биття та гарантує високу співвісність між напрямною клапана та сідлом клапана.
На практиці:
Фреза з кутом 45° є основним інструментом у процесі обробки сідел клапанів, оскільки саме вона формує остаточну робочу ущільнювальну поверхню. Після цього фрези верхнього та нижнього кутів використовуються для регулювання ширини фаски й положення зони контакту відповідно до специфікації виробника двигуна.
Характеристики:
- Тип інструмента: Фреза для сідел клапанів
- Діаметр головки: 54 мм
- Кут різання: 45°
- Внутрішній посадковий отвір: InH10
- Сумісний хвостовик пілота: Ø10 мм
- Посадка пілота: Прецизійна
- Застосування: Обробка основної робочої фаски сідла клапана
- Система центрування: Змінний пілот
Внутрішній посадковий отвір (InH10):
- Прецизійний внутрішній отвір
- Призначений для пілотів із хвостовиком Ø10 мм
- Висока співвісність
- Швидка заміна пілота
Переваги:
- Висока точність обробки
- Висока якість ущільнювальної поверхні
- Точна геометрія сідла клапана
- Професійний ремонт головок блоку циліндрів
Типова послідовність обробки сідла клапана:
- 30° (або 15°) — верхній розвантажувальний кут
- 45° — основна робоча фаска
- 60° або 75° — нижній кут
Використовується для:
- Ремонту та відновлення головок блоку циліндрів
- Обробки сідел клапанів
- Автомобільних двигунів
- Мотоциклетних двигунів
- Побудови високопродуктивних двигунів
Обмеження:
- Потребує пілота з хвостовиком Ø10 мм
- Не призначена для обробки напрямних клапанів
- Не призначена для свердління
- Використовувати з відповідною мастильно-охолоджувальною рідиною