We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
1.0 мм Мікро Свердло твердосплавне для друкованих плат
В наявності
SKU
ST30100
| Діаметр | 1.00 |
|---|---|
| L Загальна | 38 |
| L робоча | 10 |
| Діаметр х/в | 3.175 |
| Хвостовик | HA |
| Матеріал | YG8 |
| Виробник | Union Tool |
| Країна | Японія |


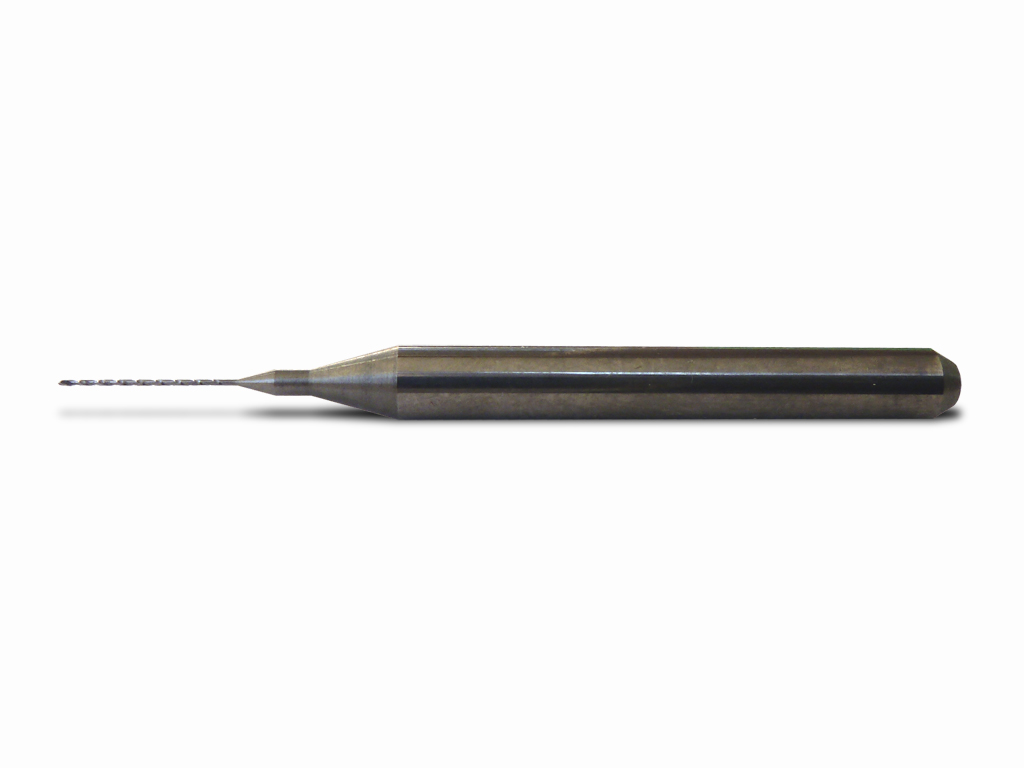
Твердосплавне мікросвердло 1,0 мм із хвостовиком HA для друкованих плат
Мікросвердло призначене для формування отворів номінального діаметра 1,0 мм у друкованих платах. Твердосплавне виконання сприяє збереженню геометрії різальних кромок, але потребує жорсткого закріплення без перекосу та ударних навантажень.
Застосування:
Використовується для свердління монтажних і технологічних отворів під час виготовлення або доопрацювання друкованих плат.
Принцип роботи:
Під час обертання різальна частина знімає матеріал по колу, утворюючи отвір. Фактичний діаметр залежить не лише від номіналу 1,0 мм, а й від биття шпинделя, закріплення плати, подачі та стану кромок.
Діаметр 1,0 мм:
Номінальний розмір відповідає приблизно 0,039 дюйма. Він визначає розмір інструмента, але не є гарантією точного діаметра готового отвору.
Різальна частина:
Довжина різальної частини становить 10 мм. Цей параметр визначає протяжність робочої ділянки, але допустиму глибину свердління слід обирати з урахуванням відведення стружки та жорсткості встановлення.
Налаштування інструмента:
Загальна довжина 38 мм впливає на виліт після затискання. Для зменшення биття та ризику зламу варто залишати мінімальний виліт, достатній для виконання операції.
Практичні рекомендації:
- Надійно фіксуйте плату та не допускайте її зміщення.
- Перевіряйте співвісність свердла і шпинделя перед роботою.
- Уникайте бокового навантаження під час входу та виходу з отвору.
Характеристики:
- Діаметр свердла: 1,0 мм
- Загальна довжина: 38 мм
- Довжина різальної частини: 10 мм
- Тип хвостовика: HA
- Виконання: твердосплавне
Особливості різання:
Свердло слід подавати вздовж осі. Перекіс, вібрація та надмірний виліт збільшують ризик пошкодження тонкого твердосплавного інструмента.
Режими різання:
Частоту обертання та подачу підбирають за матеріалом і товщиною плати, можливостями обладнання, жорсткістю затискання та станом свердла.
Для яких робіт:
- Свердління отворів у друкованих платах
- Виготовлення монтажних і технологічних отворів
Обмеження:
Не застосовуйте інструмент із боковою подачею. Довжина різальної частини 10 мм не означає автоматично допустиму глибину одного проходу.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
