We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
0.95 мм Мікро Свердло твердосплавне для друкованих плат
В наявності
SKU
ST30095
| Діаметр | 0.95 |
|---|---|
| L Загальна | 38 |
| L робоча | 10 |
| Діаметр х/в | 3.175 |
| Хвостовик | HA |
| Матеріал | YG8 |
| Виробник | Union Tool |
| Країна | Японія |
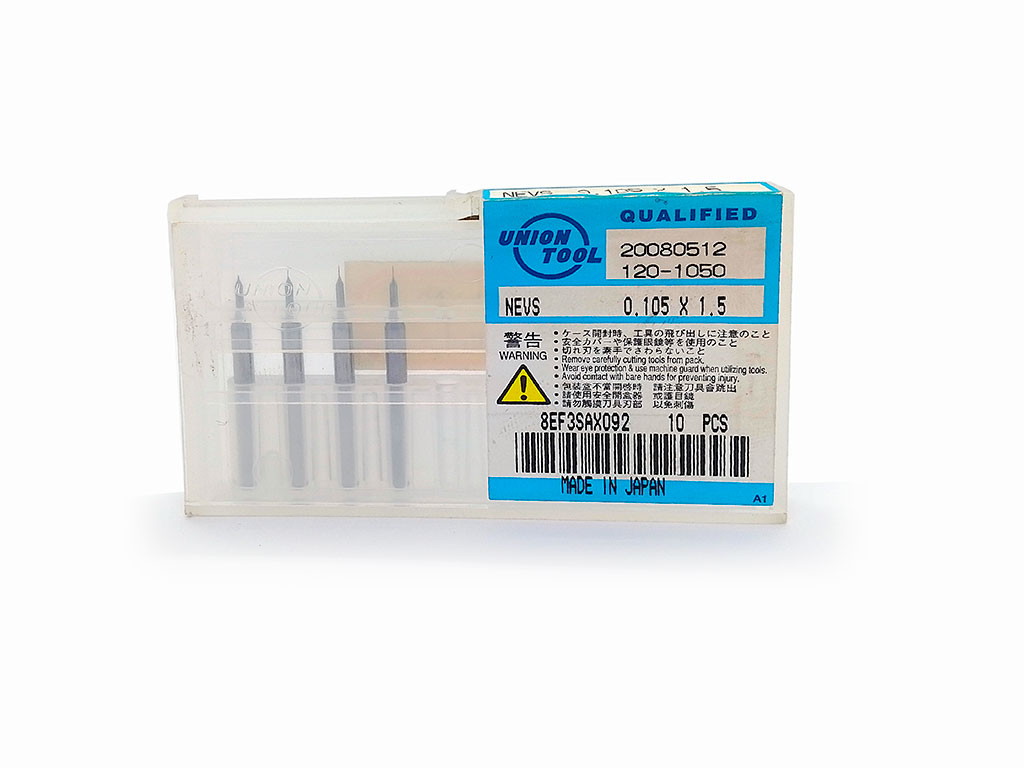


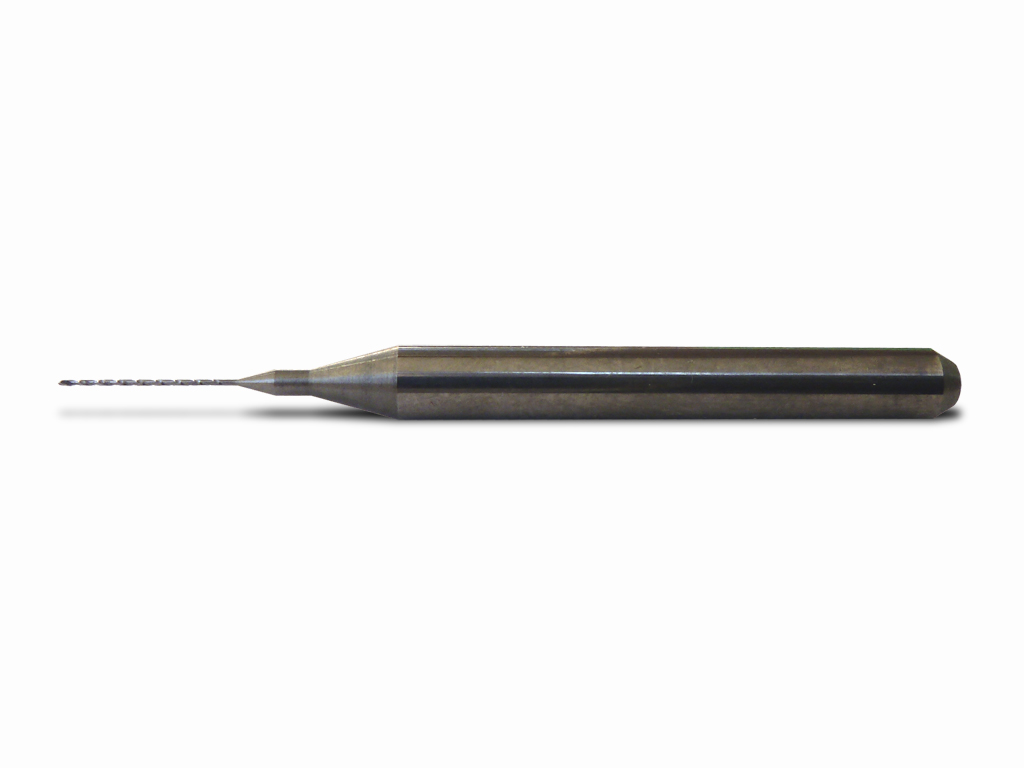
Твердосплавне мікросвердло 0,95 мм для друкованих плат, хвостовик HA
Мікросвердло призначене для формування отворів номінальним діаметром 0,95 мм у друкованих платах. Твердосплавне виконання забезпечує жорсткість різальної частини, але потребує точного встановлення та захисту від ударних і бокових навантажень.
Застосування:
Використовується для свердління монтажних і технологічних отворів у друкованих платах, зокрема під вивідні компоненти та інші елементи відповідного розміру.
Принцип роботи:
Під час обертання різальна частина видаляє матеріал по контуру отвору. Фактичний діаметр залежить не лише від номіналу 0,95 мм, а й від биття шпинделя, точності затиску, подачі та стану інструмента.
Діаметр 0,95 мм:
Номінальний розмір відповідає приблизно 0,0374 дюйма. Перед серійною роботою варто виконати пробне свердління та перевірити отвір відповідно до вимог складання.
Різальна частина:
Довжина різальної частини становить 10 мм. Під час налаштування слід враховувати товщину заготовки, підкладку та необхідний вихід свердла, не допускаючи зайвого заглиблення.
Налаштування інструмента:
Загальна довжина 38 мм впливає на виліт і компонування оснащення. Мінімально необхідний виліт зменшує схильність мікросвердла до відхилення та поломки.
Практичні рекомендації:
- Очищайте затиск і перевіряйте радіальне биття перед запуском.
- Надійно фіксуйте плату та використовуйте рівну опорну підкладку.
- Уникайте бокового зміщення інструмента під час входу й виходу.
Характеристики:
- Діаметр свердла: 0,95 мм
- Загальна довжина: 38 мм
- Довжина різальної частини: 10 мм
- Тип хвостовика: HA
- Матеріал: твердий сплав
Особливості різання:
Для мікросвердління важливі співвісність затиску, стабільна подача та відсутність вібрацій. Перекіс або надмірний виліт підвищують бокове навантаження на інструмент.
Режими різання:
Оберти й подачу добирають з урахуванням матеріалу та товщини плати, стану свердла, жорсткості верстата і рекомендацій обладнання. Доцільно починати з пробного отвору.
Для яких робіт:
- Монтажні отвори в друкованих платах.
- Технологічне свердління номіналом 0,95 мм.
Обмеження:
Не допускайте ударів, згинання та бокової подачі. Номінальний діаметр інструмента не гарантує ідентичного фактичного розміру отвору без контролю процесу.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
