We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
0.55 мм Мікро Свердло твердосплавне для друкованих плат
В наявності
SKU
L214W
| Діаметр | 0.55 |
|---|---|
| L Загальна | 38 |
| L робоча | 6 |
| Діаметр х/в | 3.175 |
| Хвостовик | HA |
| Матеріал | YG8 |
| Виробник | Union Tool |
| Країна | Японія |


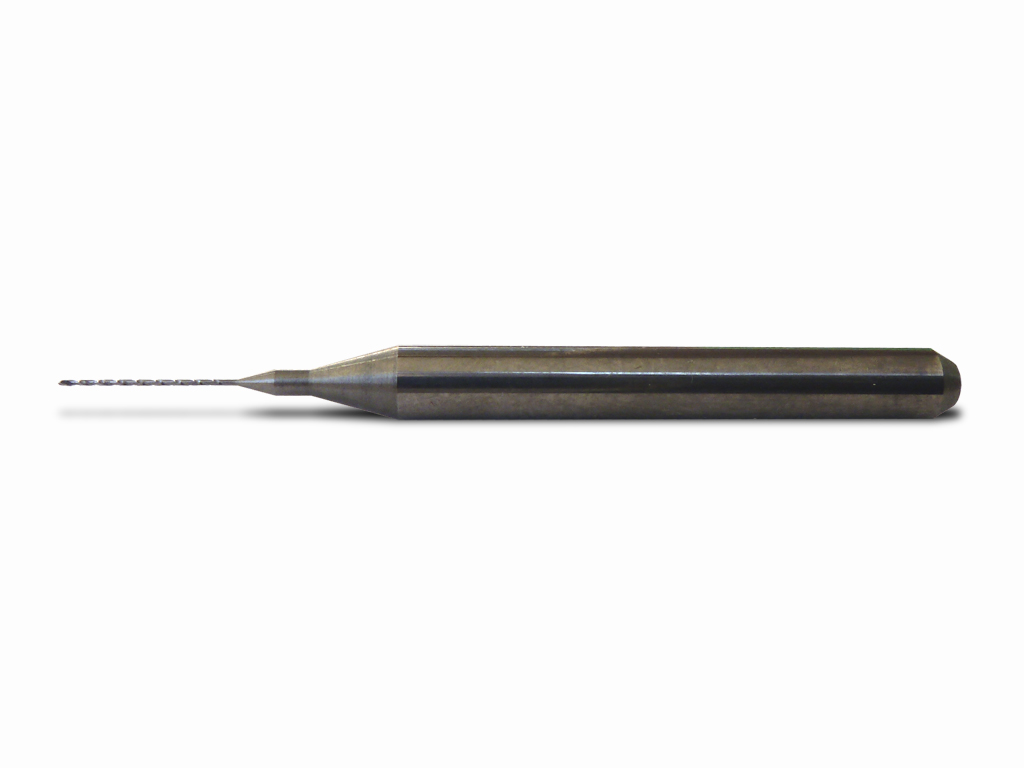
Твердосплавне мікросвердло 0,55 мм для друкованих плат, хвостовик HA
Мікросвердло призначене для формування отворів малого діаметра у друкованих платах. Номінальний діаметр 0,55 мм визначає розмір інструмента, але фактичний отвір залежить від биття шпинделя, закріплення заготовки, режиму різання та зношення.
Застосування:
Використовується для свердління монтажних і технологічних отворів у друкованих платах, коли потрібен малий номінальний діаметр.
Принцип роботи:
Під час обертання різальна частина знімає матеріал по колу, а осьова подача формує отвір. Для мікродіаметра особливо важливі мінімальне биття, жорстка фіксація плати та подача без бокового навантаження.
Діаметр 0,55 мм:
Малий діаметр дає змогу виконувати компактні отвори, водночас робить свердло чутливим до перекосу, вібрацій і надмірної подачі. У дюймах номінальний розмір становить приблизно 0,0217″.
Різальна частина:
Довжина різальної частини 6 мм визначає протяжність робочої зони. Її не слід автоматично вважати гарантованою глибиною свердління: допустима глибина залежить також від відведення стружки та умов установки.
Матеріал і твердість:
Твердосплавне виконання забезпечує жорсткість різальної частини, але потребує обережного поводження через чутливість тонкого інструмента до ударів і поперечних зусиль.
Практичні рекомендації:
Перевіряйте співвісність патрона, надійно притискайте плату та вводьте свердло перпендикулярно до поверхні. Не допускайте контакту різальної частини із заготовкою до стабілізації обертання.
Характеристики:
- Діаметр свердла: 0,55 мм
- Загальна довжина: 38 мм
- Довжина різальної частини: 6 мм
- Тип хвостовика: HA
Особливості різання:
Загальна довжина 38 мм впливає на компонування інструмента у верстаті. Робочий виліт варто залишати мінімально необхідним, щоб зменшити вібрації та згинальне навантаження.
Режими різання:
Частоту обертання та подачу добирають за матеріалом плати, її товщиною, жорсткістю установки, станом свердла й можливостями обладнання. Перші отвори доцільно контролювати на пробній заготовці.
Для яких робіт:
- Монтажні отвори у друкованих платах
- Технологічне мікросвердління
- Серійне або одиничне свердління на відповідному обладнанні
Обмеження:
Не призначене для бокового фрезерування. Перекіс, биття шпинделя, вібрації та різка подача підвищують ризик пошкодження свердла й відхилення фактичного діаметра отвору.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
