
9.9 / 430 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 9.9 |
|---|---|
| length total | 430 |
| length cutting | 295 |
| shank type | HA |
| material | HSS |
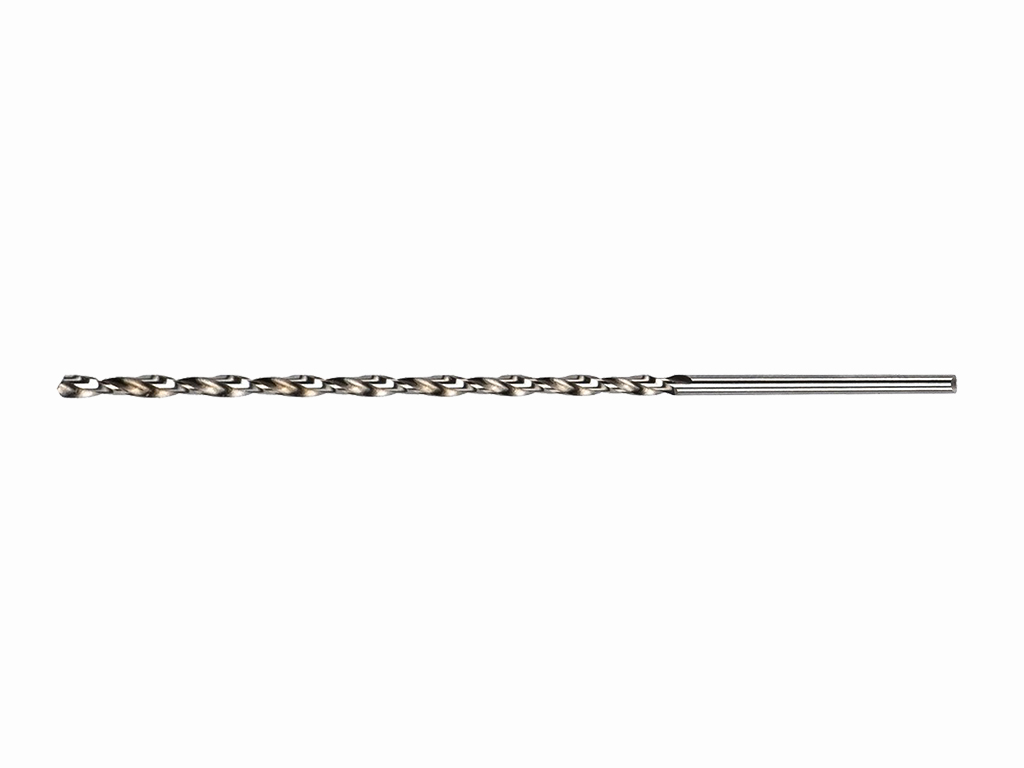
Наддовге свердло по металу 9,9×430 мм DIN 1869 RN
Свердло номінальним діаметром 9,9 мм призначене для виконання отворів у металевих заготовках, зокрема коли зона обробки розташована глибоко або доступ до неї ускладнений. Загальна довжина 430 мм дає змогу працювати на значному віддаленні від патрона.
Застосування:
Підходить для свердління глибоких ділянок, проходження крізь протяжні елементи та роботи у заглибленнях, де стандартної довжини інструмента недостатньо.
Принцип роботи:
Під час обертання різальна частина формує отвір, а канавки відводять стружку із зони різання. Через велику довжину свердла особливо важливі точне центрування, співвісність подачі та поступове заглиблення.
Діаметр 9,9 мм:
Номінальний діаметр визначає розмір інструмента, але фактичний діаметр отвору залежить від биття, жорсткості установки, стану свердла та властивостей заготовки. Для посадочних або каліброваних отворів може знадобитися подальша обробка.
Різальна частина:
Довжина різальної частини становить 295 мм. Під час глибокого свердління стружку слід періодично виводити, не допускаючи її ущільнення в канавках.
Геометрія інструмента:
Співвідношення діаметра 9,9 мм і загальної довжини 430 мм робить інструмент чутливим до бокового навантаження. Свердло потрібно подавати вздовж осі без перекосу та різких переміщень.
Практичні рекомендації:
Надійно закріпіть заготовку й перевірте співвісність перед запуском. Для початку отвору доцільно забезпечити точне напрямлення. Подачу збільшуйте поступово, регулярно очищаючи зону різання від стружки.
Характеристики:
- Діаметр свердла: 9,9 мм
- Загальна довжина: 430 мм
- Довжина різальної частини: 295 мм
- Тип хвостовика: HA
- Стандарт: DIN 1869 RN
Особливості різання:
Зі збільшенням глибини зростають вимоги до відведення стружки та стабільності інструмента. Періодичне виведення свердла допомагає очистити канавки й контролювати процес.
Режими різання:
Частоту обертання та подачу обирають з урахуванням матеріалу заготовки, глибини отвору, жорсткості обладнання й умов охолодження. Для довгого свердла слід уникати режимів, що спричиняють вібрацію або відхилення осі.
Для яких робіт:
- глибокі отвори в металевих деталях;
- свердління у заглиблених і важкодоступних місцях;
- проходження протяжних заготовок.
Обмеження:
Не допускайте роботи з перекосом або значним боковим навантаженням. Довжина різальної частини не означає автоматично таку саму допустиму глибину одного безперервного проходу.