
9.8 / 265 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 9.8 |
|---|---|
| length total | 265 |
| length cutting | 185 |
| shank type | HA |
| material | HSS |
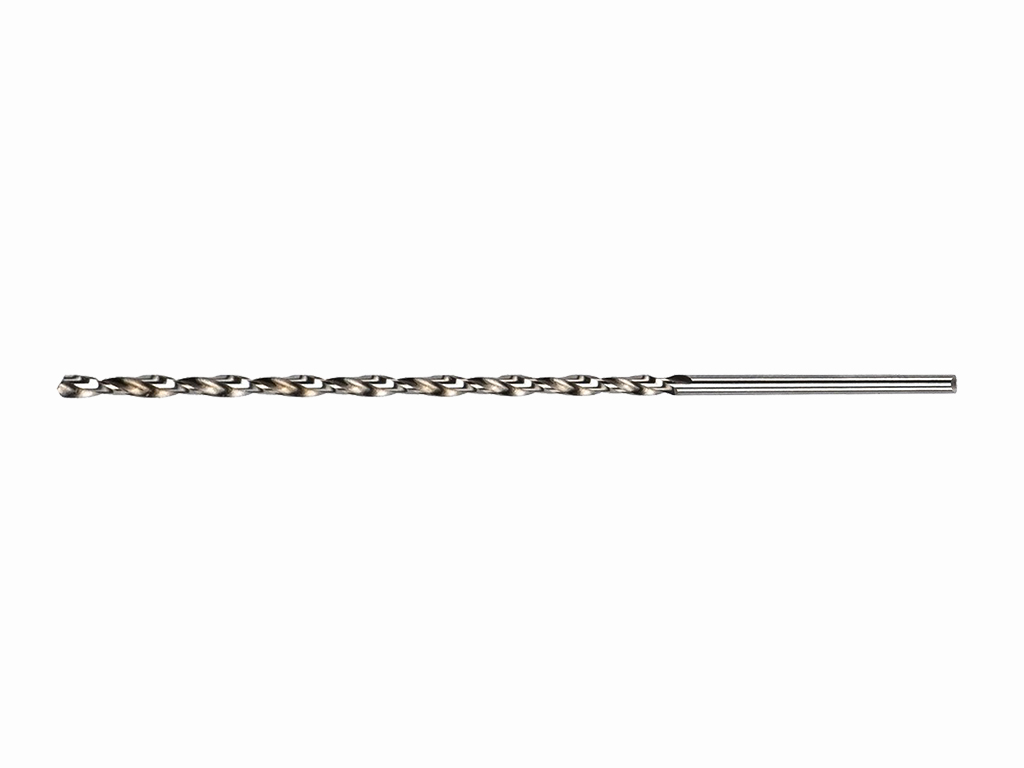
Наддовге свердло по металу 9,8×265 мм DIN 1869 RN
Свердло номінальним діаметром 9,8 мм призначене для виконання глибоких отворів і роботи у важкодоступних місцях. Загальна довжина 265 мм забезпечує збільшений виліт, а різальна частина 185 мм дає змогу обробляти заготовки значної товщини.
Застосування:
Використовується для свердління металевих деталей, глибоких посадкових отворів, пакетів заготовок і конструкцій, де стандартної довжини інструмента недостатньо.
Принцип роботи:
Під час обертання різальна частина формує отвір, а канавки відводять стружку із зони різання. Через довжину свердла особливо важливі точне центрування, жорстке закріплення деталі та періодичне виведення інструмента для очищення канавок.
Діаметр 9,8 мм:
Це номінальний розмір інструмента. Фактичний діаметр отриманого отвору залежить від стану свердла, биття, жорсткості обладнання, закріплення та режиму обробки.
Різальна частина:
Довжина різальної частини 185 мм розширює можливості глибокого свердління, але зі збільшенням глибини ускладнюються відведення стружки й охолодження зони різання.
Геометрія інструмента:
Виконання RN за DIN 1869 та наддовга конструкція орієнтовані на операції, що потребують значного робочого вильоту. Хвостовик типу HA слід затискати без перекосу та з мінімально необхідним вильотом.
Практичні рекомендації:
Перед глибоким свердлінням доцільно підготувати напрямний отвір. Подавайте інструмент без бокового навантаження, регулярно видаляйте стружку та контролюйте нагрівання.
Характеристики:
- Номінальний діаметр: 9,8 мм
- Загальна довжина: 265 мм
- Довжина різальної частини: 185 мм
- Тип хвостовика: HA
- Стандарт: DIN 1869 RN
Особливості різання:
Великий виліт підвищує чутливість до биття та вібрацій. Для стабільного входу важливі співвісність шпинделя, надійний затиск і рівномірна подача.
Режими різання:
Швидкість обертання та подачу добирають за матеріалом заготовки, глибиною отвору, жорсткістю верстата, способом охолодження і станом інструмента.
Для яких робіт:
- глибоке свердління металу;
- робота через товсті деталі та пакети заготовок;
- свердління у заглиблених або важкодоступних зонах.
Обмеження:
Не допускайте згинального навантаження. Для глибоких отворів потрібні регулярне очищення канавок і контроль відведення стружки.