
9.75 / 265 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 9.75 |
|---|---|
| length total | 265 |
| length cutting | 185 |
| shank type | HA |
| material | HSS |
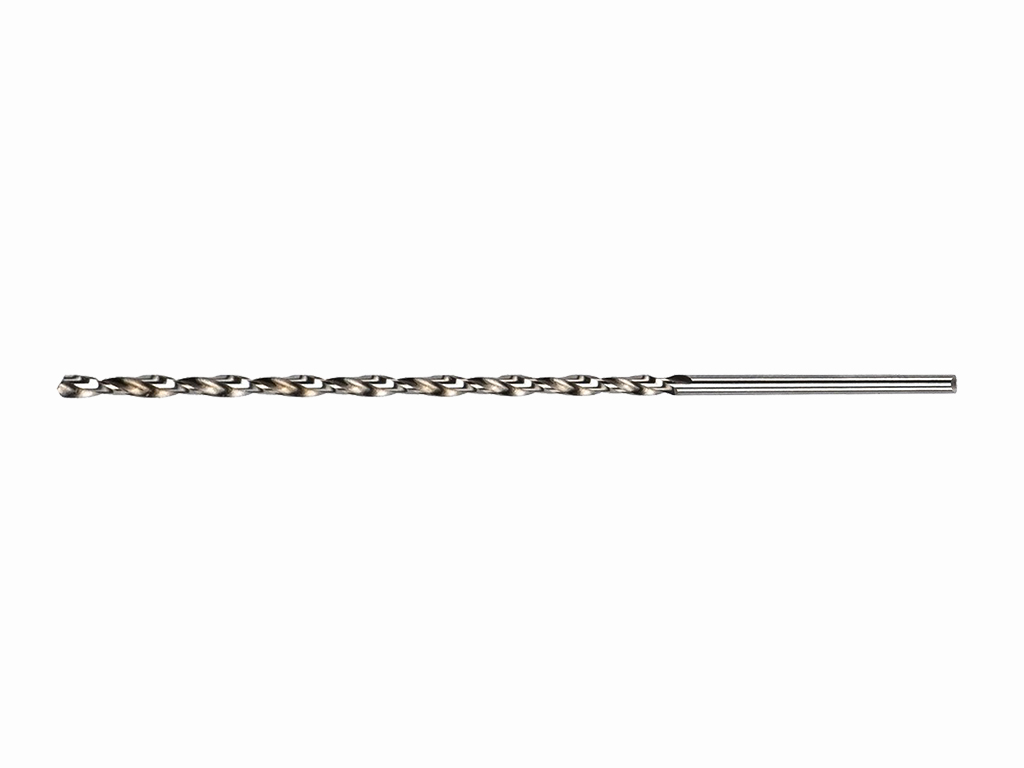
Наддовге свердло по металу 9,75×265 мм DIN 1869 RN
Свердло номінальним діаметром 9,75 мм призначене для виконання глибоких отворів і роботи у важкодоступних зонах металевих деталей. Наддовга конструкція забезпечує доступ до віддаленої ділянки обробки, але потребує точного центрування та жорсткого закріплення.
Застосування:
Інструмент використовують для свердління крізь глибокі елементи, проходження заглиблених ділянок і обробки місць, до яких неможливо дістатися свердлом стандартної довжини.
Принцип роботи:
Свердло обертається та подається вздовж осі, формуючи отвір і виводячи стружку різальною частиною. Фактичний діаметр отвору залежить не лише від номіналу 9,75 мм, а й від биття, жорсткості установки, стану заточування та режиму різання.
Довжина 265 мм:
Загальна довжина 265 мм збільшує робочий виліт. Водночас довгий інструмент менш стійкий до бокового навантаження, тому перекіс, надмірна подача або слабке закріплення можуть спричинити відхилення осі.
Різальна частина:
Робоча довжина 185 мм дає змогу обробляти протяжні ділянки. Допустиму глибину одного проходу слід визначати з урахуванням відведення стружки та можливості періодично виводити свердло з отвору.
Практичні рекомендації:
Перед початком перевірте співвісність і мінімізуйте виліт, залишивши лише потрібну робочу довжину. Для глибокого свердління застосовуйте поетапну подачу з регулярним очищенням каналу; не допускайте бокового тиску на свердло.
Характеристики:
- Номінальний діаметр: 9,75 мм (приблизно 0,384″)
- Загальна довжина: 265 мм
- Довжина різальної частини: 185 мм
- Тип хвостовика: HA
- Виконання: DIN 1869 RN
Особливості різання:
Через значне співвідношення довжини до діаметра особливо важливі співвісність, стабільна подача та своєчасне видалення стружки.
Режими різання:
Швидкість обертання та подачу добирають за видом металу, глибиною отвору, жорсткістю верстата й умовами охолодження. На збільшеному вильоті навантаження підвищують поступово.
Для яких робіт:
- глибоке свердління металевих деталей;
- обробка заглиблених і важкодоступних зон;
- формування отворів номіналом 9,75 мм.
Обмеження:
Інструмент не гарантує фактичний розмір отвору без урахування точності обладнання. Наддовге виконання чутливе до биття, перекосу та недостатнього відведення стружки.