
9 / 250 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 9 |
|---|---|
| length total | 250 |
| length cutting | 175 |
| shank type | HA |
| material | HSS |
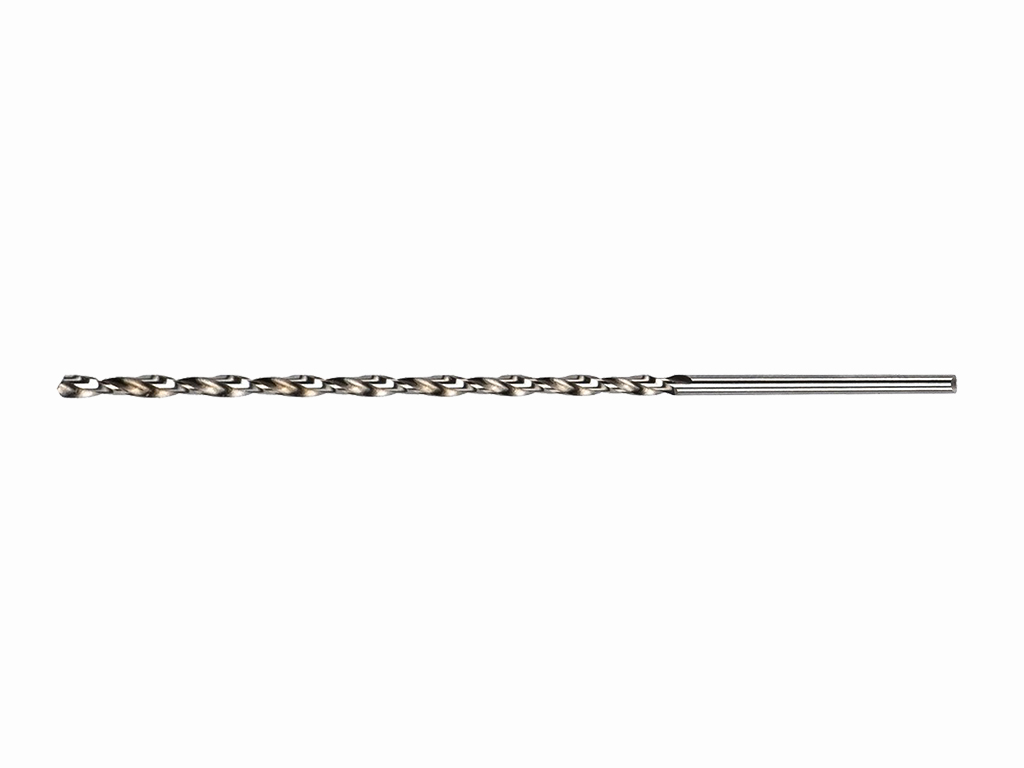
Наддовге свердло по металу 9×250 мм DIN 1869 RN
Свердло номінальним діаметром 9 мм призначене для виконання глибоких отворів і роботи у важкодоступних зонах металевих заготовок. Загальна довжина 250 мм забезпечує збільшений виліт, коли стандартного свердла недостатньо.
Застосування:
Інструмент використовують для свердління глибоких отворів, проходження крізь протяжні ділянки заготовки та доступу до поверхонь, віддалених від патрона або шпинделя.
Принцип роботи:
Під час обертання та осьової подачі різальна частина формує отвір, а стружка відводиться вздовж канавок. Через значну довжину особливо важливі співвісність, надійне затискання заготовки та поступове заглиблення.
Діаметр 9 мм і довжина 250 мм:
Діаметр 9 мм є номінальним розміром інструмента, а фактичний діаметр отвору залежить від биття, жорсткості встановлення, зношення та режиму обробки. Довга конструкція розширює доступ, але є чутливішою до бокового навантаження й вібрацій.
Різальна частина:
Довжина різальної частини становить 175 мм. Під час глибокого свердління інструмент слід періодично виводити для видалення стружки, не вважаючи цю довжину гарантованою глибиною отвору за будь-яких умов.
Налаштування інструмента:
Хвостовик типу HA потрібно затискати без перекосу, залишаючи мінімально необхідний виліт. Перед заглибленням бажано точно намітити позицію отвору, щоб зменшити відведення свердла.
Практичні рекомендації:
Починайте обробку без різкого навантаження, контролюйте стружковідведення та не допускайте бокового тиску. Для глибокого отвору застосовуйте поетапне свердління з регулярним очищенням канавок.
Характеристики:
- Номінальний діаметр: 9 мм
- Загальна довжина: 250 мм
- Довжина різальної частини: 175 мм
- Тип хвостовика: HA
- Виконання: DIN 1869 RN
Особливості різання:
Зі збільшенням глибини зростає значення відведення стружки та жорсткості системи «верстат — патрон — свердло — заготовка».
Режими різання:
Швидкість обертання та подачу добирають за матеріалом заготовки, глибиною отвору, жорсткістю встановлення й умовами охолодження. Для довгого свердла варто уникати режимів, що спричиняють вібрацію.
Для яких робіт:
- глибоке свердління металевих заготовок;
- робота у заглибленнях і важкодоступних місцях;
- свердління з великим вильотом інструмента.
Обмеження:
Наддовга конструкція менш стійка до перекосу та бокового навантаження. Точність і якість отвору залежать від налаштування обладнання та умов обробки.