
9.25 / 250 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 9.25 |
|---|---|
| length total | 250 |
| length cutting | 175 |
| shank type | HA |
| material | HSS |
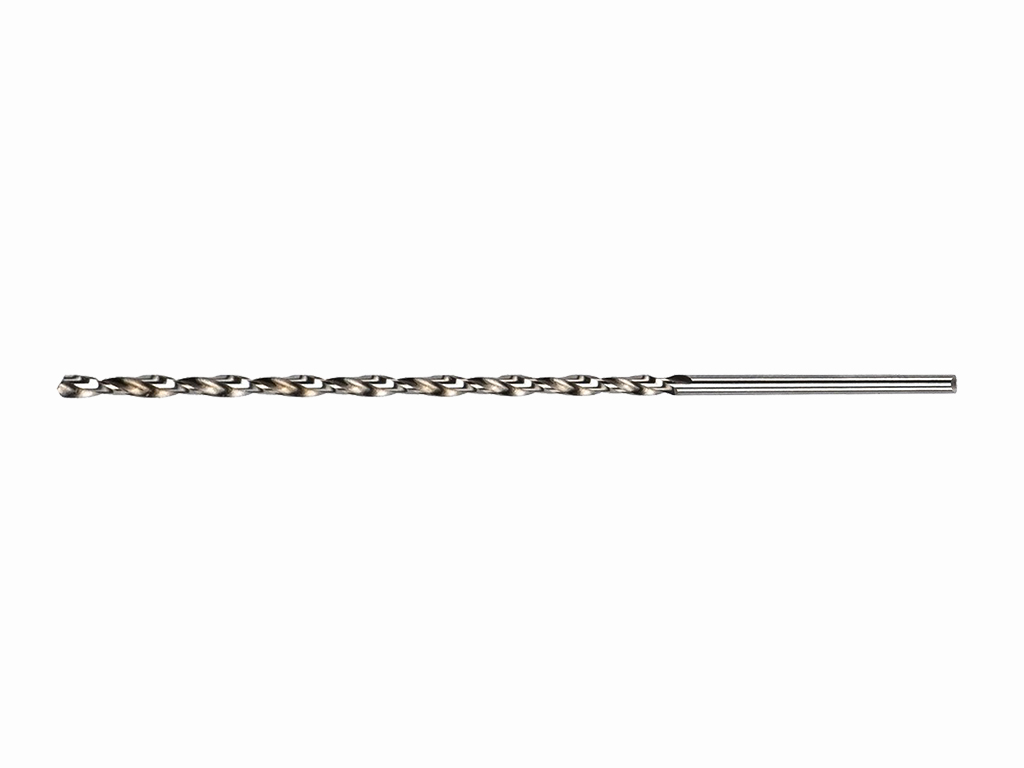
Наддовге свердло по металу 9,25×250 мм DIN 1869 RN
Свердло номінальним діаметром 9,25 мм призначене для виконання отворів у металевих заготовках, коли потрібен збільшений виліт інструмента або доступ до заглибленої ділянки. Загальна довжина 250 мм дає змогу працювати там, де стандартне коротке свердло не дістає до місця обробки.
Застосування:
Підходить для свердління глибоко розташованих поверхонь, проходження крізь протяжні елементи та роботи в конструкціях з обмеженим доступом. Фактичний розмір отвору залежить не лише від номінального діаметра, а й від стану верстата, кріплення, биття та режиму різання.
Принцип роботи:
Під час обертання різальна частина формує отвір, а осьова подача забезпечує поступове заглиблення. Через значну довжину інструмента особливо важливі співвісне встановлення, надійна фіксація деталі та контроль відведення стружки.
Діаметр 9,25 мм:
Номінальний розмір відповідає приблизно 0,364″. Він задає базовий діаметр інструмента, але не є гарантією ідентичного фактичного діаметра готового отвору.
Різальна частина:
Довжина різальної частини становить 175 мм. Її не слід автоматично вважати допустимою глибиною безперервного свердління: робоче заглиблення обирають з урахуванням виходу стружки, жорсткості установки та умов охолодження.
Практичні рекомендації:
Перед початком роботи мінімізуйте виліт, перевірте співвісність і виконайте точне позиціювання. Під час глибокого свердління періодично виводьте інструмент для видалення стружки. Не допускайте бокового навантаження та різкої подачі, оскільки наддовга конструкція чутливіша до прогину.
Характеристики:
- Діаметр свердла: 9,25 мм
- Загальна довжина: 250 мм
- Довжина різальної частини: 175 мм
- Тип хвостовика: HA
- Стандарт: DIN 1869 RN
Особливості різання:
Зі збільшенням глибини отвору зростає ризик накопичення стружки та відхилення свердла. Стабільна подача й періодичне очищення допомагають зменшити навантаження на інструмент.
Режими різання:
Швидкість обертання та подачу добирають за видом і станом металу, глибиною отвору, жорсткістю обладнання та способом охолодження.
Для яких робіт:
- свердління металевих деталей;
- доступ до заглиблених зон;
- отвори зі збільшеною робочою глибиною.
Обмеження:
Наддовге свердло потребує жорсткого кріплення та точного центрування. Воно не призначене для бокового фрезерування або виправлення зміщення отвору поперечним натиском.