
9.2 / 320 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 9.2 |
|---|---|
| length total | 320 |
| length cutting | 220 |
| shank type | HA |
| material | HSS |
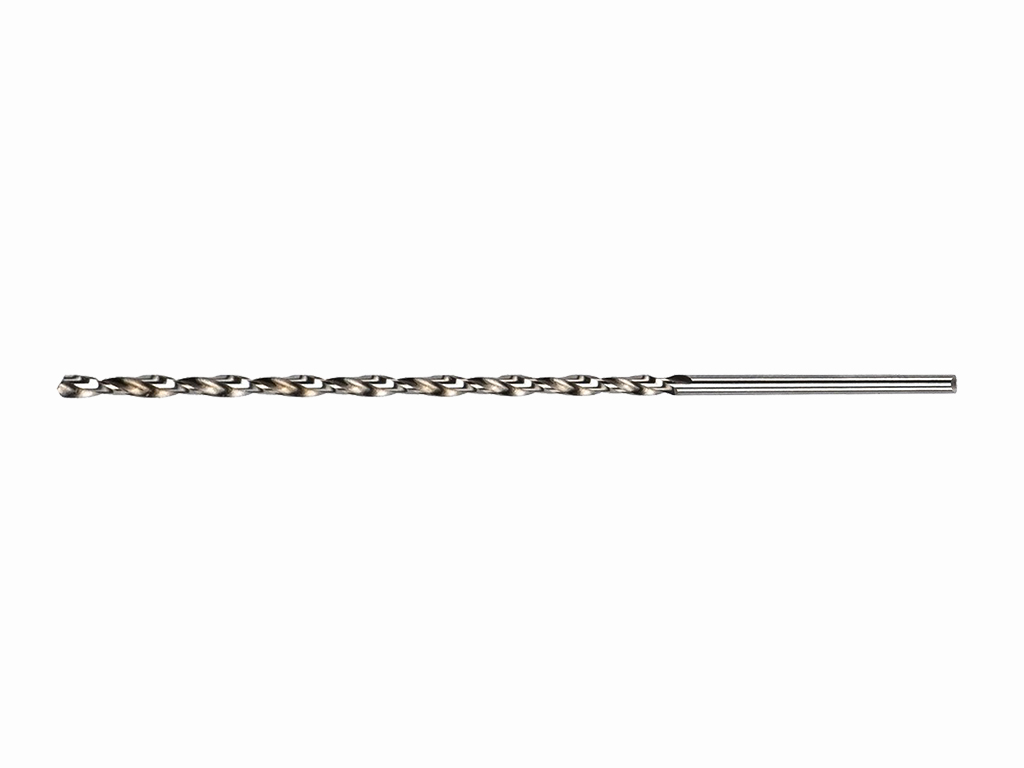
Наддовге свердло по металу 9,2×320 мм DIN 1869 RN
Свердло номінальним діаметром 9,2 мм призначене для виконання отворів у металі, коли стандартної довжини інструмента недостатньо. Загальна довжина 320 мм дає змогу працювати у заглибленнях і через віддалені від краю поверхні.
Застосування:
Підходить для глибокого свердління, проходження протяжних деталей і доступу до зон, де патрон або шпиндель неможливо наблизити до місця обробки.
Принцип роботи:
Під час обертання та осьової подачі свердло знімає метал різальною частиною. Через значний виліт особливо важливі співвісне встановлення, жорстке закріплення заготовки та контроль відведення стружки.
Діаметр 9,2 мм і довжина 320 мм:
Діаметр 9,2 мм є номінальним розміром інструмента, а не гарантією фактичного діаметра отвору: результат залежить від биття, стану свердла, обладнання та режиму подачі. Наддовге виконання розширює доступ, але має меншу жорсткість порівняно з коротшим інструментом.
Різальна частина:
Довжина різальної частини становить 220 мм. Під час глибокої обробки свердло доцільно періодично виводити з отвору для очищення від стружки; доступна робоча глибина залежить від закріплення та умов операції.
Налаштування інструмента:
Хвостовик виконання HA слід надійно затискати без перекосу. Для зменшення відхилення на вході варто забезпечити точне позиціювання та уникати надмірного вильоту.
Практичні рекомендації:
Починайте подачу без удару, контролюйте биття та не допускайте накопичення стружки. Що більша глибина, то важливіші поступове заглиблення і стабільність установки.
Характеристики:
- Тип: наддовге свердло по металу
- Стандарт: DIN 1869 RN
- Діаметр: 9,2 мм
- Загальна довжина: 320 мм
- Довжина різальної частини: 220 мм
- Тип хвостовика: HA
Особливості різання:
Велика довжина збільшує ризик прогину й вібрацій, тому потрібні точне центрування, помірна подача та регулярне видалення стружки.
Режими різання:
Швидкість обертання і подачу обирають за матеріалом заготовки, глибиною отвору, жорсткістю обладнання та умовами охолодження.
Для яких робіт:
- глибокі отвори в металевих деталях;
- свердління у важкодоступних місцях;
- робота через протяжні ділянки заготовки.
Обмеження:
Наддовге свердло чутливіше до перекосу та бокового навантаження. Фактичний розмір і якість отвору залежать від установки та умов обробки.