
9.1 / 320 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 9.1 |
|---|---|
| length total | 320 |
| length cutting | 220 |
| shank type | HA |
| material | HSS |
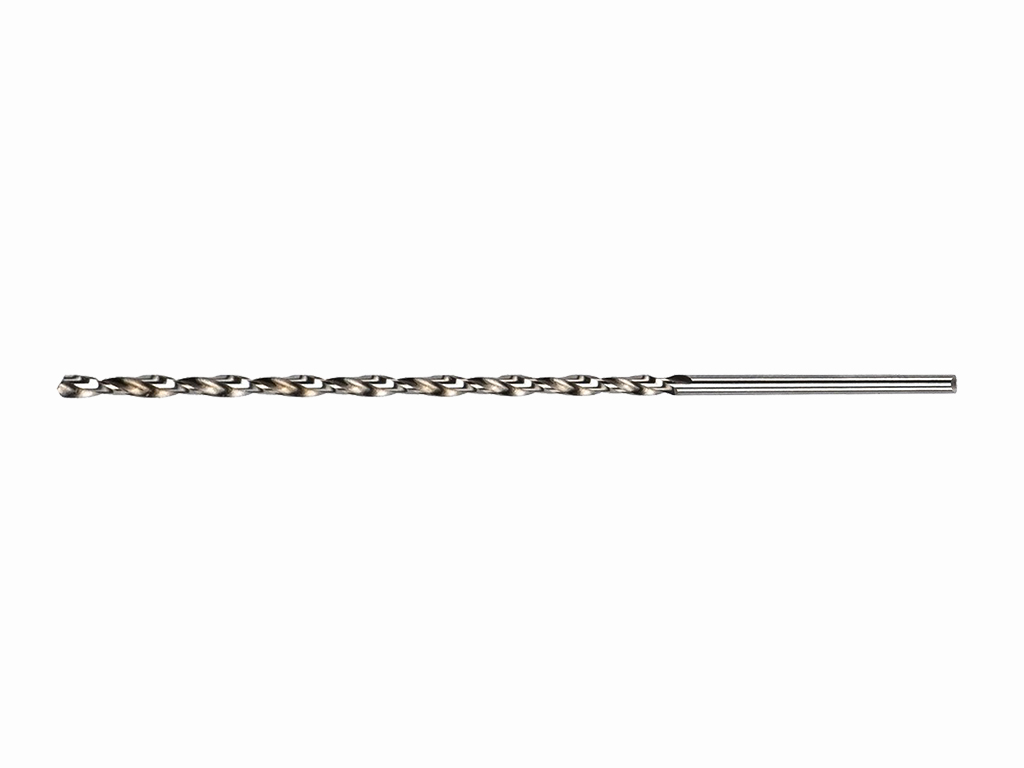
Наддовге свердло по металу 9,1 × 320 мм DIN 1869 RN
Свердло призначене для отримання глибоких отворів і роботи у важкодоступних зонах металевих деталей. Загальна довжина 320 мм забезпечує збільшений виліт, а різальна частина 220 мм дає змогу обробляти отвори значної глибини.
Застосування:
Підходить для свердління глибоко розташованих отворів, проходження крізь товсті заготовки та роботи через конструктивні заглиблення. Номінальний діаметр свердла становить 9,1 мм; фактичний розмір отвору залежить від верстата, закріплення, режиму різання та стану інструмента.
Принцип роботи:
Різальна частина формує отвір під час обертання та осьової подачі. Через збільшену довжину особливо важливі точне центрування, жорстке закріплення заготовки й контроль відведення стружки.
Діаметр 9,1 мм і довжина 320 мм:
Такий розмір застосовують, коли стандартної довжини свердла недостатньо. Зі збільшенням вильоту зростає чутливість до биття та бокового навантаження, тому подачу слід виконувати без перекосу.
Різальна частина:
Довжина різальної частини 220 мм розрахована на глибоке свердління. Під час роботи стружку потрібно регулярно виводити з отвору, не допускаючи її ущільнення.
Налаштування інструмента:
Хвостовик типу HA необхідно затискати надійно та з мінімально можливим вильотом, залишаючи достатню довжину для запланованої операції.
Практичні рекомендації:
Перед заглибленням перевірте співвісність і починайте без різкого навантаження. Для глибокого отвору періодично виводьте свердло, щоб видалити стружку та проконтролювати перебіг різання.
Характеристики:
- Діаметр: 9,1 мм
- Загальна довжина: 320 мм
- Довжина різальної частини: 220 мм
- Тип хвостовика: HA
- Виконання: DIN 1869 RN
Особливості різання:
Наддовга конструкція потребує стабільної подачі, точного позиціювання та мінімізації вібрацій. Для глибоких отворів важливе поетапне виведення стружки.
Режими різання:
Швидкість і подачу вибирають за видом металу, глибиною отвору, жорсткістю обладнання та умовами охолодження. За значного вильоту навантаження збільшують поступово.
Для яких робіт:
- Глибоке свердління металевих заготовок
- Робота у заглибленнях і важкодоступних місцях
- Свердління крізь товсті деталі
Обмеження:
Збільшена довжина знижує стійкість до бокового навантаження. Інструмент не слід використовувати з перекосом або при ненадійному закріпленні деталі.