
8.7 / 250 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 8.7 |
|---|---|
| length total | 250 |
| length cutting | 175 |
| shank type | HA |
| material | HSS |
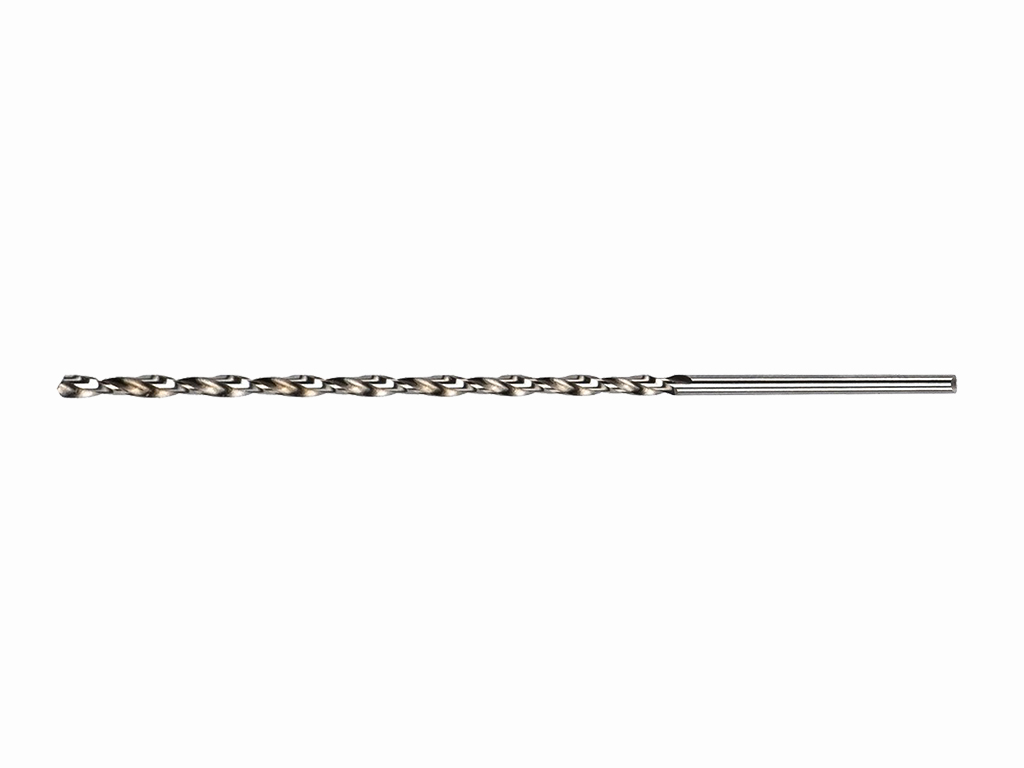
Наддовге свердло по металу 8,7×250 мм DIN 1869 RN
Свердло призначене для отримання отворів у металевих заготовках, коли стандартної довжини інструмента недостатньо. Загальна довжина 250 мм полегшує доступ до заглиблених ділянок і роботу з товстими деталями.
Застосування:
Підходить для свердління глибоких і важкодоступних отворів номінальним діаметром 8,7 мм. Може застосовуватися під час виготовлення деталей, ремонту металоконструкцій та обробки заготовок зі складним доступом.
Принцип роботи:
Під час обертання різальна частина формує отвір, а стружка відводиться вздовж свердла. Через значний виліт особливо важливі співвісне встановлення, надійне закріплення заготовки та регулярне очищення зони різання.
Діаметр 8,7 мм і довжина 250 мм:
Діаметр 8,7 мм є номінальним розміром інструмента, а фактичний отвір залежить від биття, жорсткості обладнання, стану свердла та режиму роботи. Довга конструкція збільшує доступність, але водночас чутливіша до бокового навантаження.
Різальна частина:
Довжина різальної частини становить 175 мм. Робочу глибину слід обирати з урахуванням відведення стружки: для глибокого свердління потрібні періодичні виходи інструмента з отвору.
Геометрія інструмента:
Виконання RN за DIN 1869 призначене для наддовгих свердел. Хвостовик типу HA слід затискати без перекосу, залишаючи мінімально необхідний виліт.
Практичні рекомендації:
Перед заглибленням доцільно точно намітити центр або застосувати попереднє направлення. Не допускайте згинання свердла, накопичення стружки та різкого подавання.
Характеристики:
- Діаметр свердла: 8,7 мм
- Загальна довжина: 250 мм
- Довжина різальної частини: 175 мм
- Тип хвостовика: HA
- Стандарт: DIN 1869 RN
Особливості різання:
Зі збільшенням глибини зростають вимоги до відведення стружки та жорсткості встановлення. Періодичне виведення свердла зменшує ризик заклинювання.
Режими різання:
Частоту обертання й подачу підбирають за матеріалом заготовки, глибиною отвору, жорсткістю верстата та умовами охолодження. Для значного вильоту уникайте надмірної подачі.
Для яких робіт:
- глибокі отвори в металевих деталях;
- свердління через товсті заготовки;
- робота у важкодоступних зонах.
Обмеження:
Наддовге свердло менш стійке до перекосу та бокових зусиль. Воно не гарантує фактичний діаметр або якість поверхні без належного центрування й жорсткого закріплення.