8.66 / .3409 Розгортка для направляючих клапанів
| reamer valve dc | 8.66 |
|---|---|
| length total | 175 |
| length cutting | 60 |
| reamer flute type | spiral |
| material | HCS |
| Виробник | TOKAR |
| Country of Manufacture | Україна |
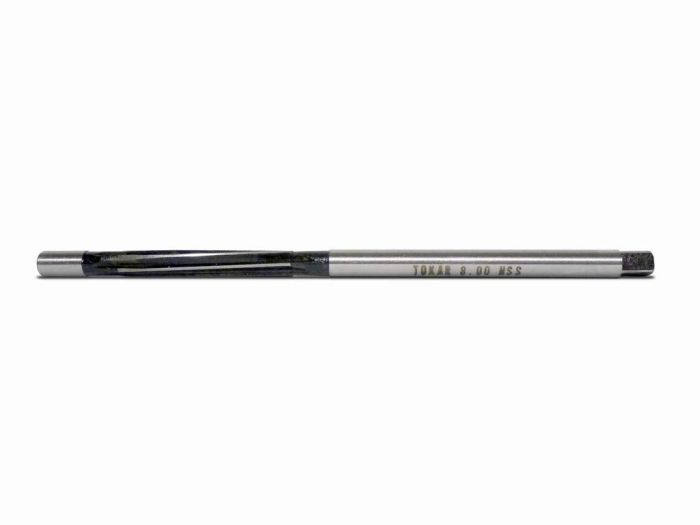


Розгортка направляючої клапана 8.66 мм (.3409") – Чистовий інструмент для обробки направляючих клапанів
Розгортка направляючої клапана Ø8.66 мм призначена для точної чистової обробки направляючих у головках блоку циліндрів.
Застосовується після свердління або чорнового розгортання для доведення отвору до кінцевого розміру з мінімальним припуском.
Застосування:
Призначена для калібрування направляючих клапанів в автомобільних, мотоциклетних та промислових двигунах.
При діаметрі Ø8.66 мм навіть незначна зміна розміру суттєво впливає на зазор штока клапана, утримання мастила та стабільність роботи клапана.
Що фактично робить інструмент:
Чистова операція за один прохід з мінімальним зняттям матеріалу.
Інструмент не виправляє геометрію отвору, а забезпечує точний кінцевий розмір і покращує якість поверхні.
Діаметр 8.66 мм (.3409"):
- Задає кінцевий розмір направляючої під конкретний діапазон зазору
- Точний розмір визначає робочий зазор штока та стабільність ведення клапана
- Не виправляє геометрію — повторює існуючу вісь отвору
Ріжуча геометрія:
- Спіральні канавки забезпечують плавне відведення стружки та зменшують ризик задирів
- Полегшена чистова геометрія знижує силу різання та стабілізує інструмент у вузьких отворах
- М’який вхід зменшує вібрації та покращує якість поверхні
Геометрія інструменту:
Геометрія оптимізована для чистового розгортання, де критичними є жорсткість і співвісність, а не зняття великого припуску.
Передня направляюча (pilot) забезпечує вирівнювання інструменту по існуючій осі отвору ще до входу ріжучої частини. Це зменшує радіальне биття, обмежує відхилення інструменту та дозволяє отримати стабільний розмір по всій довжині направляючої.
Матеріал та твердість:
Виготовлена з високовуглецевої сталі (HCS) з твердістю ~HRC 62–64.
HCS забезпечує більш гостру ріжучу кромку порівняно зі швидкорізальною сталлю (HSS) завдяки дрібній та однорідній мікроструктурі з мінімальною кількістю великих карбідів. Така структура дозволяє сформувати дуже гостру та безперервну кромку з малим радіусом заокруглення, що забезпечує чисте різання, знижене тертя та покращену якість поверхні при чистовій обробці. На відміну від HSS, яка містить грубі карбіди (вольфрам, молібден, ванадій), що можуть формувати мікрозубчасту кромку, HCS працює більш «м’яко» та стабільно. За однакових умов заточування розгортки з HCS зазвичай забезпечують шорсткість поверхні Ra 0.4–1.0 µm, тоді як HSS — Ra 0.8–1.6 µm.
- Гостра ріжуча кромка → чисте калібрування та низька шорсткість
- Низькі сили різання → менше відхилення інструменту
- Низька теплостійкість HCS → перевищення обертів призводить до перегріву
- Перегрів понад ~200°C викликає швидке затуплення → обов’язкове використання мастила
- Менша зносостійкість порівняно з HSS → тільки для чистових операцій
На практиці:
Тільки чистова обробка.
Рекомендована послідовність: свердління → чорнове розгортання → чистове розгортання.
Найкращий результат досягається при рівномірному невеликому припуску, оскільки інструмент не виправляє перекоси направляючої.
Характеристики:
- Тип інструменту: Розгортка направляючої клапана
- Діаметр: 8.66 мм (.3409")
- Тип канавок: Спіральні
- Тип направлення: Передня направляюча (pilot)
- Матеріал: HCS
- Твердість: ~HRC 62–64
- Призначення: Чистова обробка / калібрування
- Загальна довжина: 175 мм
- Довжина робочої частини: 60 мм
Ріжучі характеристики:
- Мінімальне зняття матеріалу
- Висока точність розміру
- Гладка поверхня отвору
- Потребує безперервного змащення
Рекомендовані режими різання:
- Швидкість різання (Vc): 3–8 м/хв
- Оберти (Ø8.66 мм): 110–294 об/хв
- Подача: 0.03–0.10 мм/об
- Заглиблення: один прохід
- Охолодження: мастильно-охолоджувальна рідина (обов’язково)
- Рекомендується працювати на нижніх обертах для зменшення нагріву
- Інтенсивне змащення покращує якість поверхні та ресурс інструменту
- Уникати сухого різання
- Не зупиняти обертання всередині отвору
- Дотримуватись співвісності шпинделя та направляючої
Застосування:
- Чистове розгортання направляючих клапанів
- Ремонт головок блоку циліндрів
- Автомобільні, мотоциклетні та промислові двигуни
Обмеження:
- Не призначена для свердління
- Не підходить для великого зняття матеріалу
- Не виправляє перекіс або значний розбій отвору
