
8.3 мм Свердла довгі по металу DIN 340 RN
| drill bit diameter | 8.3 |
|---|---|
| length total | 165 |
| length cutting | 109 |
| shank type | HA |
| material | HSS |
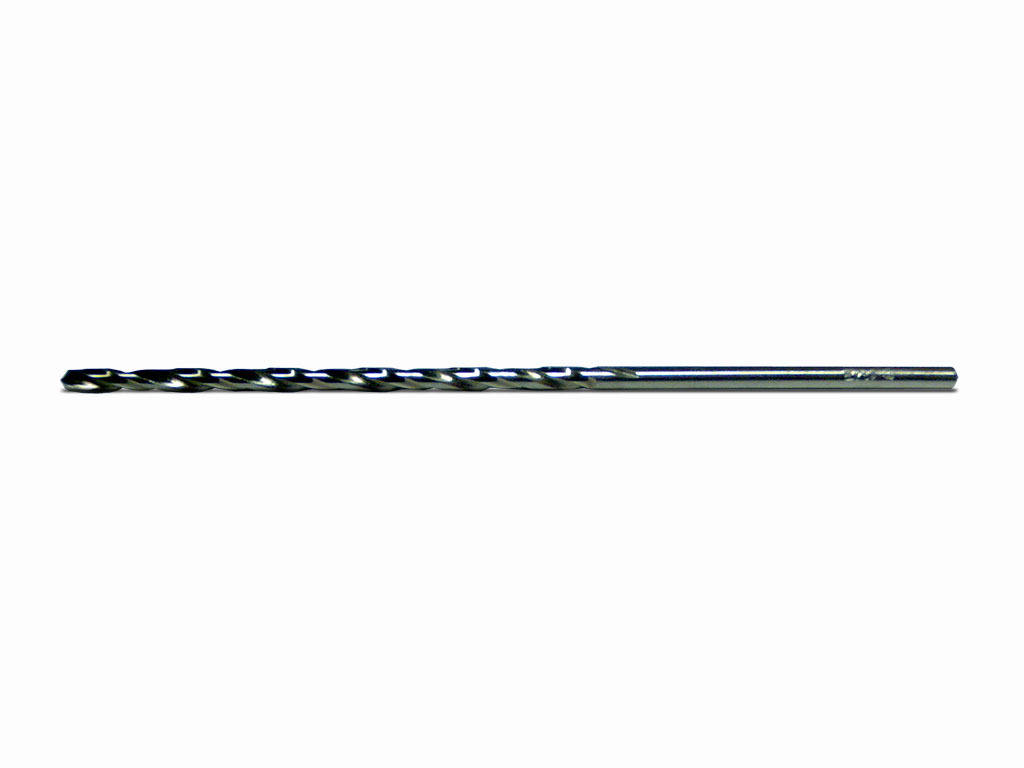
Довге свердло по металу 8,3 мм DIN 340 RN
Свердло призначене для отримання отворів номінальним діаметром 8,3 мм у металевих заготовках. Довге виконання DIN 340 забезпечує доступ до заглиблених ділянок і дає змогу працювати там, де стандартної довжини інструмента недостатньо.
Застосування:
Підходить для свердління наскрізних і глухих отворів, обробки товстих деталей та заглиблених поверхонь. Фактичний діаметр отвору залежить від биття, жорсткості обладнання, стану свердла та режиму різання.
Принцип роботи:
Під час обертання різальна частина знімає матеріал, а канавки відводять стружку із зони обробки. За значної глибини потрібне періодичне виведення свердла для очищення канавок.
Діаметр 8,3 мм:
Номінальний розмір відповідає приблизно 0,327″. Перед роботою слід перевірити допустимий розмір отвору за кресленням, оскільки номінал свердла не гарантує тотожного фактичного діаметра.
Різальна частина:
Довжина різальної частини становить 109 мм. Це збільшує доступну робочу зону, але не є гарантованою глибиною отвору: її обмежують відведення стружки, жорсткість установлення та умови охолодження.
Геометрія інструмента:
Загальна довжина 165 мм полегшує доступ до віддаленої поверхні. Через збільшений виліт інструмент чутливіший до бокового навантаження й биття, тому важливі точне центрування та мінімально необхідний виліт.
Практичні рекомендації:
Надійно закріплюйте заготовку, подавайте свердло без перекосу та регулярно видаляйте стружку. Подачу, частоту обертання й потребу в охолодженні добирайте відповідно до матеріалу заготовки, глибини отвору та жорсткості верстата.
Характеристики:
- Діаметр свердла: 8,3 мм
- Загальна довжина: 165 мм
- Довжина різальної частини: 109 мм
- Тип хвостовика: HA
- Виконання: DIN 340 RN
Особливості різання:
Зі збільшенням глибини зростає опір відведенню стружки. Поетапне свердління з очищенням канавок знижує ризик заклинювання та перегрівання.
Режими різання:
Швидкість і подачу визначають за матеріалом та станом заготовки, глибиною отвору, охолодженням і можливостями обладнання. Для довгого свердла доцільно починати зі стабільного помірного режиму.
Для яких робіт:
- отвори номіналом 8,3 мм;
- обробка товстих деталей;
- свердління у заглиблених місцях.
Обмеження:
Не допускайте бокового тиску, надмірного вильоту та накопичення стружки. Точність отвору визначається всією системою «верстат — оснащення — свердло — заготовка».