
8 / 256 мм Свердло наддовге з конічним хвостовиком DIN 341 RN
| drill bit diameter | 8 |
|---|---|
| length total | 256 |
| length cutting | 165 |
| shank type | MT1 |
| material | HSS |
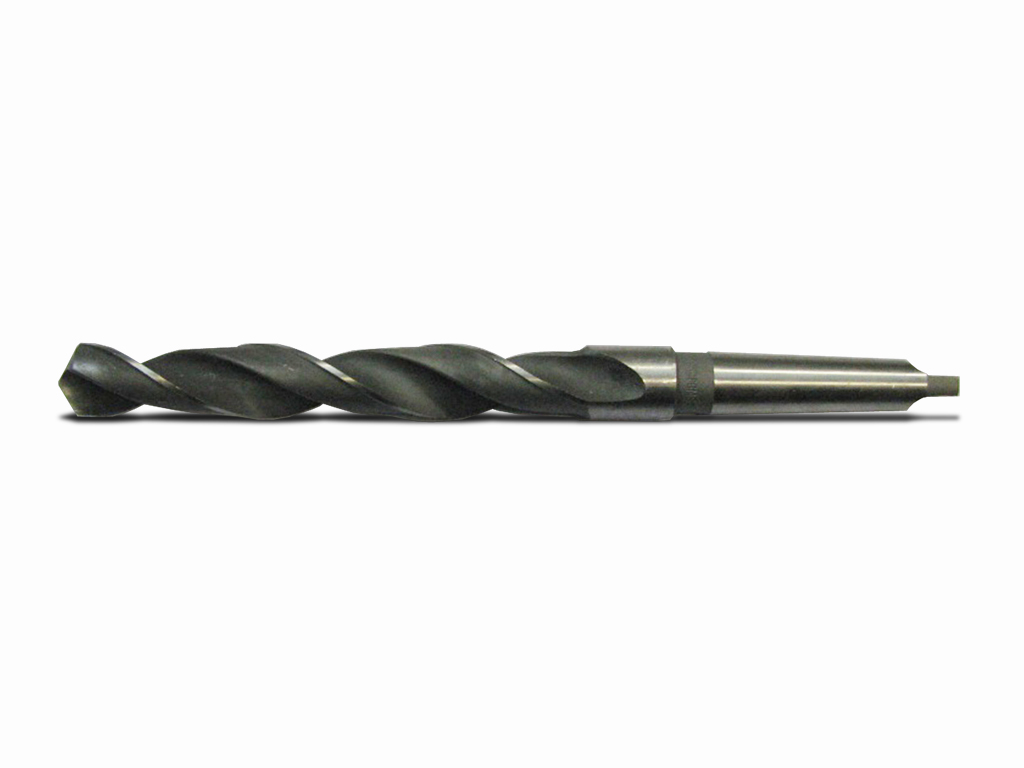
Подовжене свердло 8 мм із конічним хвостовиком MT1, DIN 341 RN
Свердло призначене для виконання отворів номінальним діаметром 8 мм у випадках, коли потрібен збільшений виліт інструмента. Загальна довжина 256 мм дає змогу працювати у заглибленнях і діставати до віддалених ділянок деталі.
Застосування:
Використовується для свердління на верстатах, оснащених посадкою під конус Морзе MT1. Подовжена конструкція зручна для глибоко розташованих поверхонь, корпусних деталей та отворів, доступ до яких обмежений коротким інструментом.
Принцип роботи:
Під час обертання різальна частина формує отвір, а осьова подача вводить свердло в заготовку. Номінал 8 мм визначає розмір інструмента, але фактичний діаметр отвору залежить від биття, стану заточування, жорсткості встановлення та режиму обробки.
Довжина 256 мм:
Збільшена довжина розширює зону доступу, водночас підвищуючи чутливість до прогину і вібрацій. Для стабільної роботи варто мінімізувати виліт, точно сумістити свердло з віссю отвору та уникати надмірної подачі.
Різальна частина:
Довжина різальної частини становить 165 мм. Під час глибокого свердління інструмент доцільно періодично виводити для контролю відведення стружки; робочу глибину слід обирати із запасом, не прирівнюючи її автоматично до довжини різальної частини.
Налаштування інструмента:
Хвостовик MT1 установлюють у чисте відповідне конічне гніздо. Перед запуском перевіряють повноту посадки, співвісність і відсутність помітного биття.
Практичні рекомендації:
Починайте врізання без бокового навантаження. За значної глибини контролюйте стружковідведення та нагрівання, а подачу коригуйте при появі вібрацій або відхиленні свердла.
Характеристики:
- Діаметр свердла: 8 мм
- Загальна довжина: 256 мм
- Довжина різальної частини: 165 мм
- Тип хвостовика: MT1
- Стандарт: DIN 341 RN
Особливості різання:
Через подовжену конструкцію особливо важливі жорстке встановлення деталі, співвісність і плавна осьова подача.
Режими різання:
Швидкість обертання та подачу добирають за матеріалом заготовки, глибиною отвору, жорсткістю системи й умовами охолодження. Для збільшеного вильоту режими за потреби знижують, орієнтуючись на стабільність різання.
Для яких робіт:
- свердління отворів номіналом 8 мм;
- робота у заглибленнях і важкодоступних місцях;
- операції на обладнанні з посадкою MT1.
Обмеження:
Збільшений виліт зменшує жорсткість інструмента. Свердло не слід використовувати з боковим навантаженням або в невідповідній посадці.