
8.25 / 305 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 8.25 |
|---|---|
| length total | 305 |
| length cutting | 210 |
| shank type | HA |
| material | HSS |
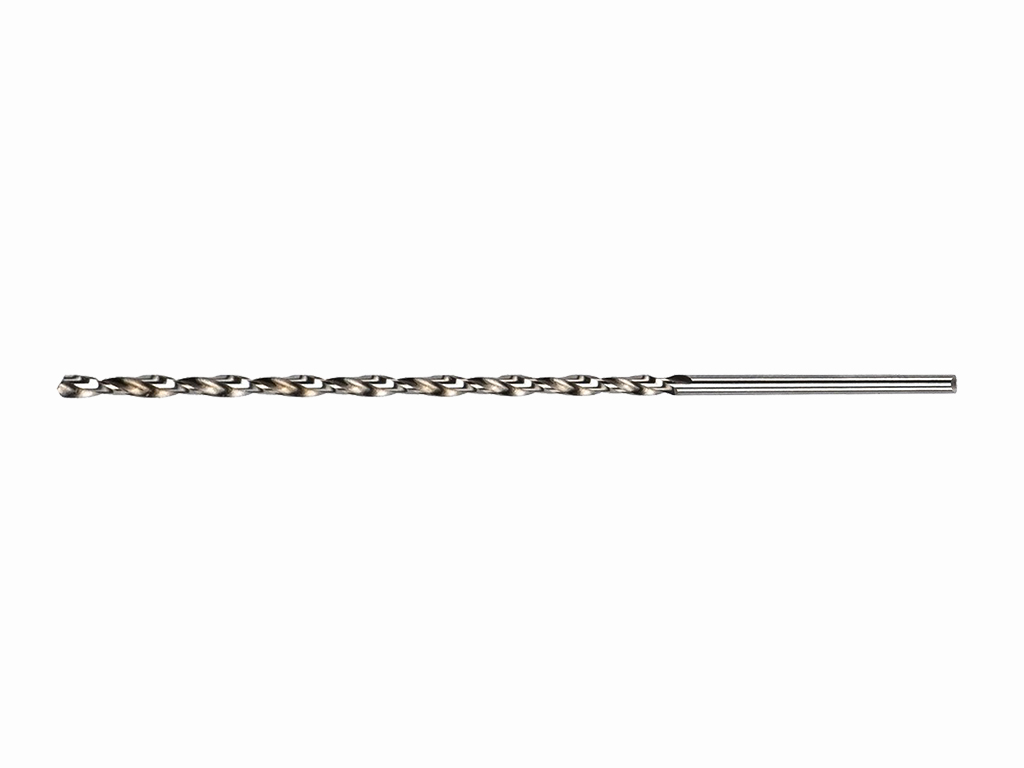
Наддовге свердло по металу 8,25 × 305 мм DIN 1869 RN
Свердло номінальним діаметром 8,25 мм призначене для виконання глибоких отворів і роботи у важкодоступних зонах металевих деталей. Загальна довжина 305 мм дає змогу діставатися до поверхонь, де стандартного свердла недостатньо.
Застосування:
Підходить для свердління через заглиблення, корпусні елементи та інші конструкції з обмеженим доступом. Фактичний розмір отриманого отвору залежить від верстата, биття, закріплення заготовки та режиму обробки.
Принцип роботи:
Під час обертання та осьової подачі різальна частина формує отвір, а канавки відводять стружку. Через значний виліт особливо важливі співвісність, надійне закріплення та контроль відведення стружки.
Діаметр 8,25 мм:
Номінальний розмір застосовують для отворів відповідного технологічного діаметра або як проміжний етап подальшої обробки.
Різальна частина:
Довжина різальної частини становить 210 мм. Вона забезпечує роботу на значній глибині, однак допустима глибина за один прохід залежить від стружкоутворення, жорсткості встановлення та охолодження.
Практичні рекомендації:
Перед роботою перевірте биття та жорсткість закріплення. Для глибокого свердління періодично виводьте інструмент для очищення канавок. Швидкість і подачу добирайте за матеріалом заготовки, обладнанням і стабільністю процесу.
Характеристики:
- Діаметр свердла: 8,25 мм
- Загальна довжина: 305 мм
- Довжина різальної частини: 210 мм
- Тип хвостовика: HA
- Стандарт: DIN 1869 RN
Особливості різання:
Зі збільшенням вильоту зростає чутливість до вібрацій і бокового навантаження. Подавайте свердло вздовж осі без перекосу та регулярно контролюйте вихід стружки.
Режими різання:
Оберти й подачу визначають за властивостями металу, глибиною отвору, жорсткістю системи та способом охолодження. Для наддовгого інструмента режими коригують з урахуванням вібрацій.
Для яких робіт:
- глибоке свердління металевих деталей;
- обробка поверхонь у заглибленнях;
- свердління при обмеженому доступі.
Обмеження:
Наддовга конструкція менш жорстка, ніж коротке свердло. Інструмент не слід використовувати з перекосом або недостатнім закріпленням заготовки.