8.2 мм Свердла довгі кобальтові по металу DIN 340 RN HSSCo
| drill bit diameter | 8.2 |
|---|---|
| length total | 165 |
| length cutting | 109 |
| shank type | HA |
| material | HSSCo |
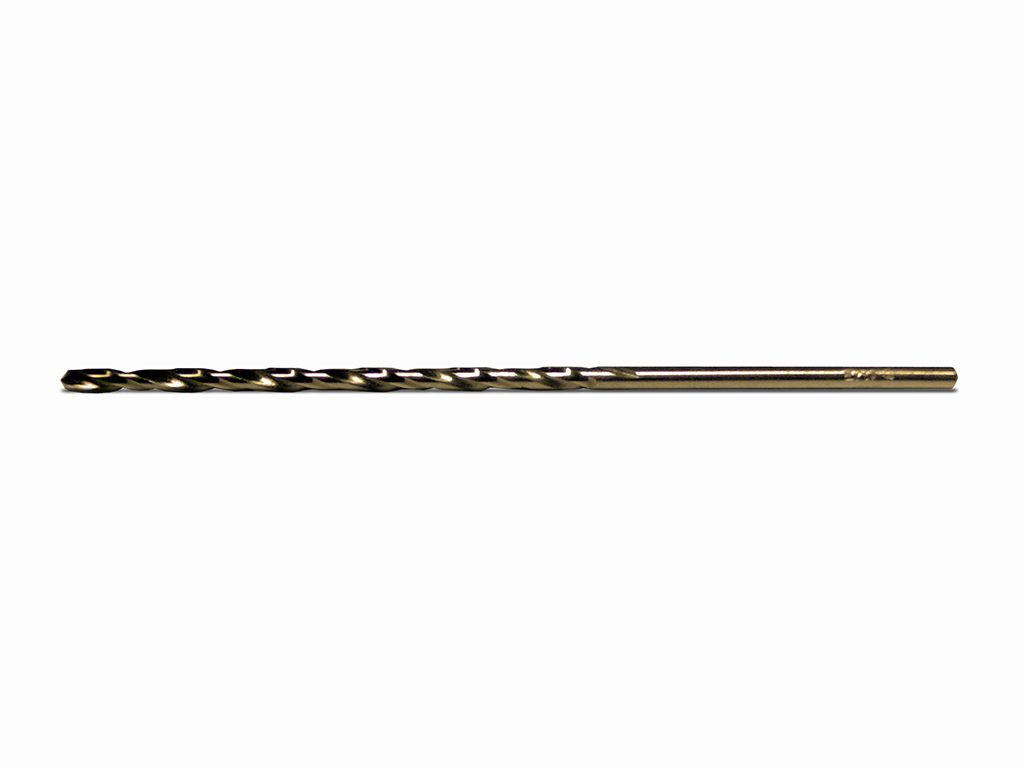
Довге кобальтове свердло по металу 8,2 мм DIN 340 RN HSSCo
Подовжене свердло призначене для отримання отворів номінальним діаметром 8,2 мм у металевих заготовках. Загальна довжина 165 мм дає змогу працювати у заглибленнях і важкодоступних місцях, де стандартного вильоту інструмента недостатньо.
Застосування:
Використовується для свердління наскрізних і глухих отворів, а також для доступу через виступи, корпусні елементи або складені деталі. Фактичний діаметр отвору залежить від верстата, биття, закріплення заготовки та режиму різання.
Принцип роботи:
Під час обертання різальна частина знімає метал і формує отвір. Для глибокого свердління інструмент слід періодично виводити з отвору, щоб видалити стружку та не допустити її ущільнення.
Діаметр 8,2 мм і довжина 165 мм:
Діаметр визначає номінальний розмір свердління, а подовжена конструкція збільшує доступ до зони обробки. Водночас значний виліт зменшує жорсткість, тому важливі точне центрування та подача без бокового навантаження.
Різальна частина:
Довжина різальної частини становить 109 мм. Виконання HSSCo означає застосування кобальтової швидкорізальної сталі, розрахованої на різання металу зі збереженням робочих властивостей під час нагрівання.
Геометрія інструмента:
Свердло має виконання DIN 340 RN і хвостовик типу HA. Перед роботою потрібно надійно затиснути хвостовик і перевірити співвісність інструмента із запланованим отвором.
Практичні рекомендації:
Починайте свердління без перекосу, мінімізуйте виліт із патрона та контролюйте відведення стружки. Для довгих отворів застосовуйте поетапне заглиблення.
Характеристики:
- Діаметр: 8,2 мм
- Загальна довжина: 165 мм
- Довжина різальної частини: 109 мм
- Тип хвостовика: HA
- Виконання: DIN 340 RN
- Матеріал: HSSCo
Особливості різання:
Через подовжену конструкцію свердло чутливіше до биття та прогину. Стабільне закріплення й регулярне очищення отвору допомагають зменшити навантаження на різальну частину.
Режими різання:
Швидкість обертання, подачу та потребу в охолодженні обирають за матеріалом заготовки, глибиною отвору, жорсткістю обладнання й умовами відведення стружки.
Для яких робіт:
- свердління металевих деталей;
- формування отворів номіналом 8,2 мм;
- робота у заглиблених і важкодоступних зонах.
Обмеження:
Не допускайте бокового тиску та роботи з надмірним вильотом. Довжина різальної частини не є гарантованою глибиною свердління: доступна глибина залежить від кріплення, стружковідведення та конфігурації деталі.