
7.6 / 240 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 7.6 |
|---|---|
| length total | 240 |
| length cutting | 165 |
| shank type | HA |
| material | HSS |
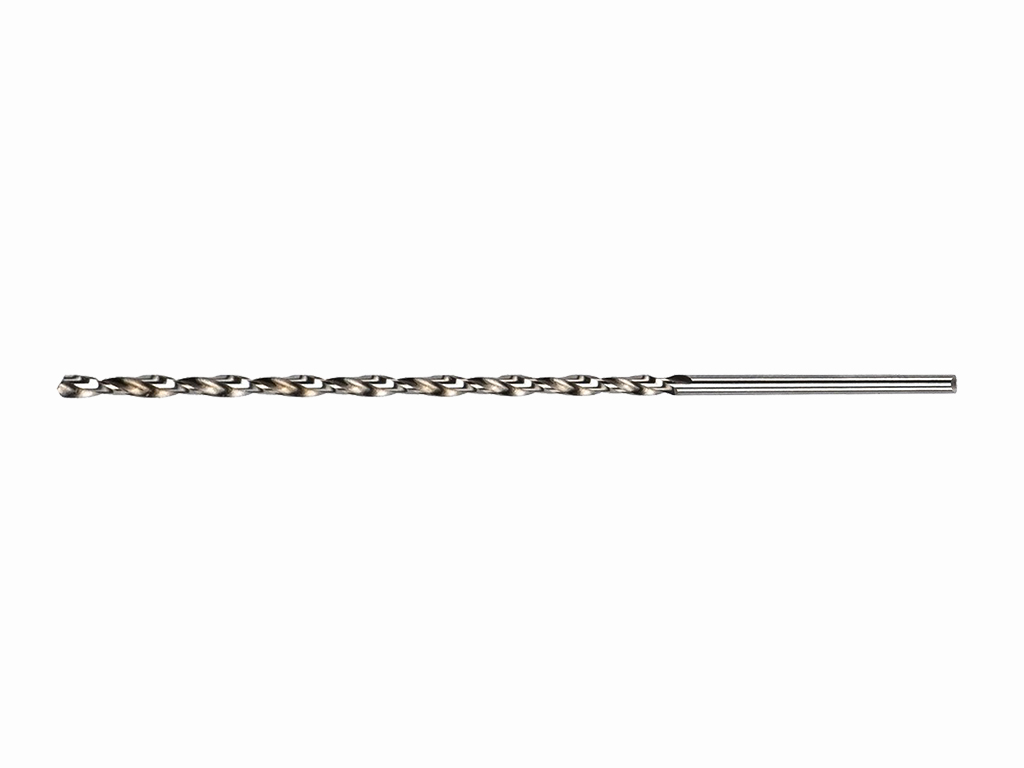
Наддовге свердло по металу 7,6×240 мм DIN 1869 RN
Свердло номінальним діаметром 7,6 мм призначене для виконання глибоких отворів у металевих заготовках. Наддовге виконання забезпечує доступ до віддаленої зони свердління, де стандартної довжини інструмента недостатньо.
Застосування:
Підходить для свердління глибоких отворів, проходження крізь товсті деталі та роботи в заглиблених або важкодоступних місцях. Фактичний діаметр отвору залежить від верстата, биття, закріплення заготовки та режиму обробки.
Принцип роботи:
Різальна частина формує отвір, а канавки відводять стружку із зони різання. Через значну довжину свердла особливо важливі співвісність, жорстке закріплення та періодичне виведення інструмента для очищення канавок.
Діаметр 7,6 мм і довжина 240 мм:
Номінальний діаметр задає розмір інструмента, а загальна довжина 240 мм розширює доступ до глибоких ділянок. Зі збільшенням вильоту зростає чутливість до прогину, тому варто застосовувати мінімально необхідний виліт.
Різальна частина:
Робоча довжина 165 мм дає змогу обробляти глибокі ділянки, однак допустима глибина за один прохід залежить від відведення стружки, охолодження та стабільності установки.
Практичні рекомендації:
Перед заглибленням точно позиціонуйте свердло, уникайте бокового навантаження та контролюйте накопичення стружки. Для глибокого свердління використовуйте поетапне заглиблення з очищенням канавок.
Характеристики:
- Діаметр свердла: 7,6 мм
- Загальна довжина: 240 мм
- Робоча довжина: 165 мм
- Тип хвостовика: HA
- Стандарт: DIN 1869 RN
Особливості різання:
Велике відношення довжини до діаметра потребує зменшення вильоту, точного центрування та регулярного відведення стружки, щоб обмежити вібрації й відхилення свердла.
Режими різання:
Швидкість обертання та подачу добирають за матеріалом заготовки, глибиною отвору, жорсткістю обладнання й умовами охолодження. На початку входження та за значного вильоту слід уникати надмірної подачі.
Для яких робіт:
- Глибоке свердління металевих деталей
- Обробка товстих заготовок
- Доступ до заглибленої зони різання
Обмеження:
Наддовге виконання менш стійке до бокових навантажень і биття. Номінал 7,6 мм не гарантує тотожного фактичного розміру отвору без урахування обладнання та умов обробки.