
7.3 / 370 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 7.3 |
|---|---|
| length total | 370 |
| length cutting | 250 |
| shank type | HA |
| material | HSS |
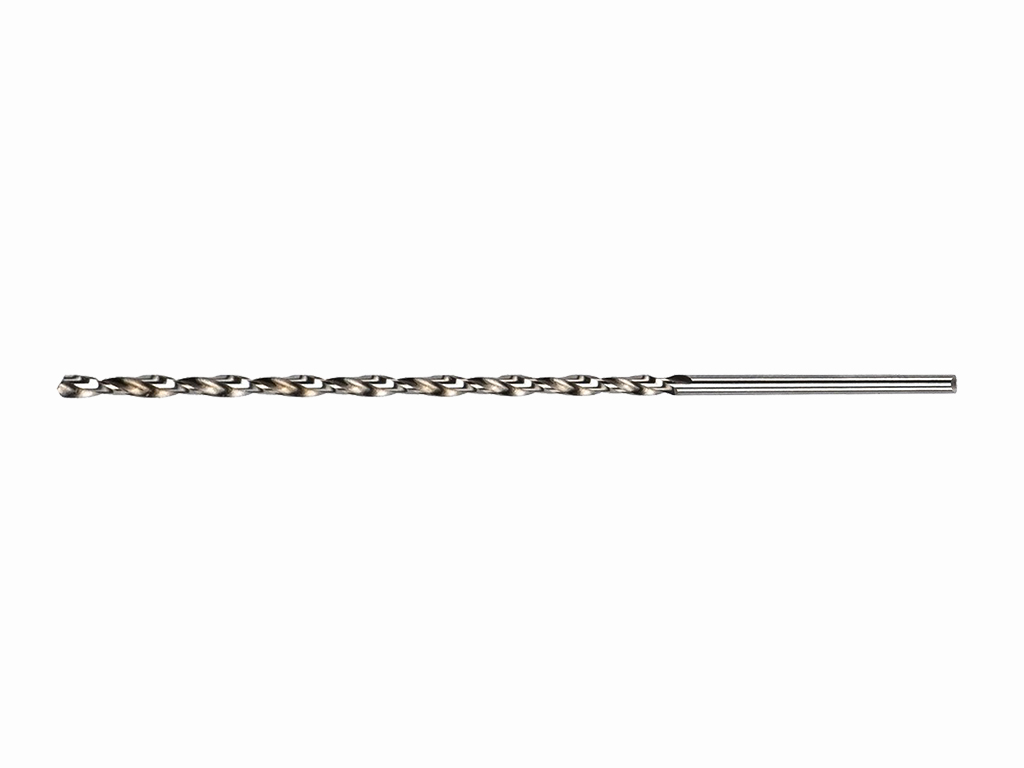
Наддовге свердло по металу 7,3×370 мм DIN 1869 RN
Свердло призначене для отримання отворів номінальним діаметром 7,3 мм у металевих заготовках, зокрема коли зона обробки розташована глибоко або на значній відстані від поверхні.
Застосування:
Підходить для свердління глибоких отворів і роботи у важкодоступних місцях, де стандартної довжини інструмента недостатньо.
Принцип роботи:
Під час обертання різальна частина формує отвір, а поздовжня конструкція забезпечує доступ до заглибленої ділянки. Фактичний розмір отвору залежить також від биття, жорсткості установки, стану верстата та заготовки.
Діаметр 7,3 мм:
Номінальний діаметр визначає розмір свердла, але не є гарантією точного діаметра готового отвору без урахування умов обробки.
Різальна частина:
Робоча довжина 250 мм дає змогу виконувати протяжне свердління. Зі збільшенням глибини особливо важливі відведення стружки та контроль навантаження.
Налаштування інструмента:
Загальна довжина 370 мм збільшує виліт, тому свердло слід закріплювати співвісно та з мінімально необхідним виступом.
Практичні рекомендації:
Перед початком перевірте биття й надійність затиску. Під час глибокого свердління періодично виводьте інструмент для очищення каналу від стружки.
Характеристики:
- Діаметр: 7,3 мм
- Загальна довжина: 370 мм
- Довжина різальної частини: 250 мм
- Тип хвостовика: HA
- Виконання: DIN 1869 RN
Особливості різання:
Значний виліт підвищує чутливість до биття, вібрацій і перекосу. Подачу потрібно контролювати, не допускаючи перевантаження свердла.
Режими різання:
Швидкість обертання та подачу добирають за матеріалом заготовки, глибиною отвору, жорсткістю системи й умовами відведення стружки.
Для яких робіт:
- глибоке свердління металевих деталей;
- доступ до заглиблених зон;
- створення отворів номіналом 7,3 мм.
Обмеження:
Наддовга конструкція потребує стабільної установки. Перекіс або надмірний виліт можуть погіршити точність і стійкість процесу.