
7.20 мм Свердло середньої серії по металу DIN 338 RN
| drill bit diameter | 7.20 |
|---|---|
| length total | 109 |
| length cutting | 69 |
| shank type | HA |
| material | HSS |
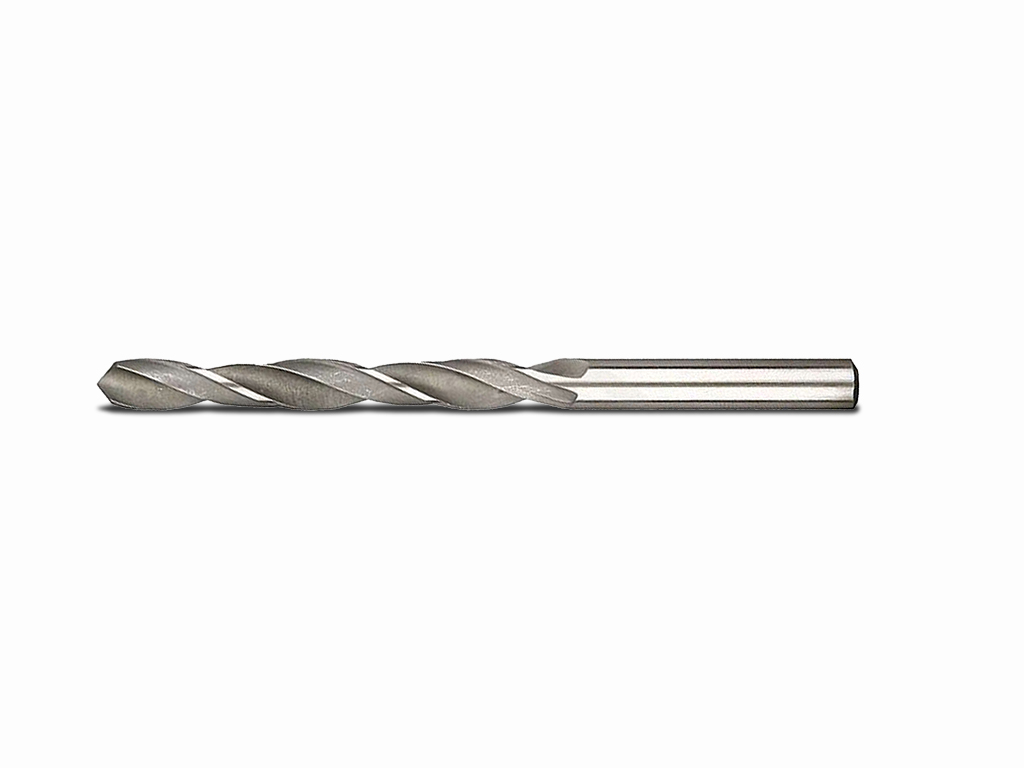
Свердло по металу 7,20 мм середньої серії DIN 338 RN
Свердло номінальним діаметром 7,20 мм призначене для виконання отворів у металевих заготовках обертальним різанням з осьовою подачею. Загальна довжина 109 мм дає змогу врахувати габарит інструмента під час налаштування верстата або свердлильної установки.
Застосування:
Використовується для свердління отворів номінального діаметра 7,20 мм, зокрема як підготовча операція перед подальшою обробкою, якщо це передбачено технологічним процесом.
Принцип роботи:
Під час обертання різальна частина знімає матеріал, а осьова подача формує отвір у глибину. Фактичний діаметр отвору залежить не лише від номіналу свердла, а й від биття, жорсткості установки, стану інструмента та режиму обробки.
Діаметр 7,20 мм:
Номінальний розмір визначає цільовий діаметр свердління, але не є гарантією точного фактичного розміру без контролю процесу та, за потреби, фінішної операції.
Різальна частина:
Довжина різальної частини становить 69 мм. Під час глибокого свердління потрібно передбачати виведення стружки; допустиму глибину проходу визначають умови конкретної операції.
Налаштування інструмента:
Хвостовик типу HA слід встановлювати без перекосу та надійно фіксувати. Перед запуском варто перевірити співвісність свердла із заготовкою.
Практичні рекомендації:
Закріпіть деталь, мінімізуйте виліт свердла та періодично видаляйте стружку. Подачу збільшуйте плавно, уникаючи бокового навантаження.
Характеристики:
- Діаметр: 7,20 мм
- Загальна довжина: 109 мм
- Довжина різальної частини: 69 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Стабільне закріплення та співвісна подача зменшують биття й нерівномірне навантаження на різальну частину.
Режими різання:
Швидкість обертання та подачу добирають за матеріалом заготовки, жорсткістю обладнання, глибиною отвору й умовами відведення стружки.
Для яких робіт:
- Свердління металевих заготовок.
- Отримання отворів номіналом 7,20 мм.
- Підготовка отворів до наступних технологічних операцій.
Обмеження:
Точність і чистота поверхні не визначаються лише номінальним діаметром. Для глибоких отворів потрібні контроль стружковідведення та поетапна подача.