We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
7.10 мм Свердло середньої серії по металу DIN 338 RN
Немає
SKU
7426952037514
| Діаметр | 7.10 |
|---|---|
| L Загальна | 109 |
| L робоча | 69 |
| Хвостовик | HA |
| Матеріал | HSS |
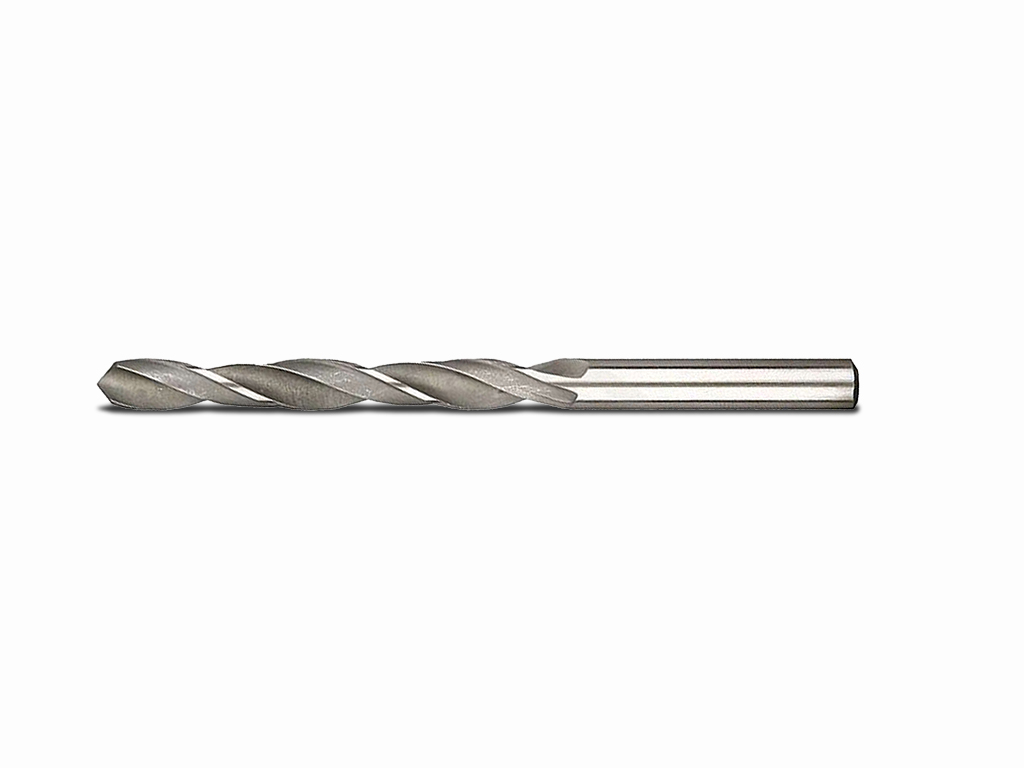
Свердло по металу 7,10 мм DIN 338 RN середньої серії
Інструмент призначений для свердління отворів номінальним діаметром 7,10 мм у металевих заготовках. Виконання середньої серії поєднує загальну довжину 109 мм і різальну частину 69 мм для типових свердлильних операцій.
Застосування:
Свердло використовують для створення наскрізних і глухих отворів на свердлильному верстаті або іншим обладнанням із відповідним затискним вузлом. Заготовку потрібно надійно зафіксувати, щоб уникнути зміщення під час врізання.
Принцип роботи:
Під час обертання та осьової подачі різальна частина знімає метал, а канавки відводять стружку із зони обробки. Фактичний діаметр отвору може відрізнятися від номінальних 7,10 мм через биття, стан заточування, жорсткість установки та властивості заготовки.
Діаметр 7,10 мм:
Номінальний розмір відповідає приблизно 0,280″. Його слід обирати за вимогами операції з урахуванням подальшої обробки отвору, якщо вона передбачена технологією.
Різальна частина:
Довжина різальної частини 69 мм визначає доступний робочий виліт. Допустима глибина свердління залежить також від відведення стружки, жорсткості кріплення та умов охолодження.
Геометрія інструмента:
Виконання DIN 338 RN задає типове конструктивне виконання свердла середньої серії. Хвостовик типу HA призначений для фіксації у сумісному затискному оснащенні.
Практичні рекомендації:
Перед роботою перевірте співвісність і надійність затиску. Під час глибокого свердління періодично виводьте інструмент для видалення стружки, не допускаючи її ущільнення в канавках.
Характеристики:
- Номінальний діаметр: 7,10 мм
- Загальна довжина: 109 мм
- Довжина різальної частини: 69 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Стабільність обробки залежить від мінімального биття, жорсткого кріплення заготовки та безперешкодного виходу стружки.
Режими різання:
Частоту обертання, подачу й охолодження добирають за матеріалом заготовки, станом інструмента, глибиною отвору та можливостями обладнання.
Для яких робіт:
- Свердління отворів номіналом 7,10 мм
- Виконання наскрізних і глухих отворів
- Підготовка отворів до наступних технологічних операцій
Обмеження:
Розмір свердла не гарантує ідентичний фактичний діаметр отвору. Глибину та режим роботи потрібно узгоджувати з умовами відведення стружки й жорсткістю установки.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
Аналогичні товари