
5.30 мм Свердло середньої серії по металу DIN 338 RN
| drill bit diameter | 5.30 |
|---|---|
| length total | 86 |
| length cutting | 52 |
| shank type | HA |
| material | HSS |
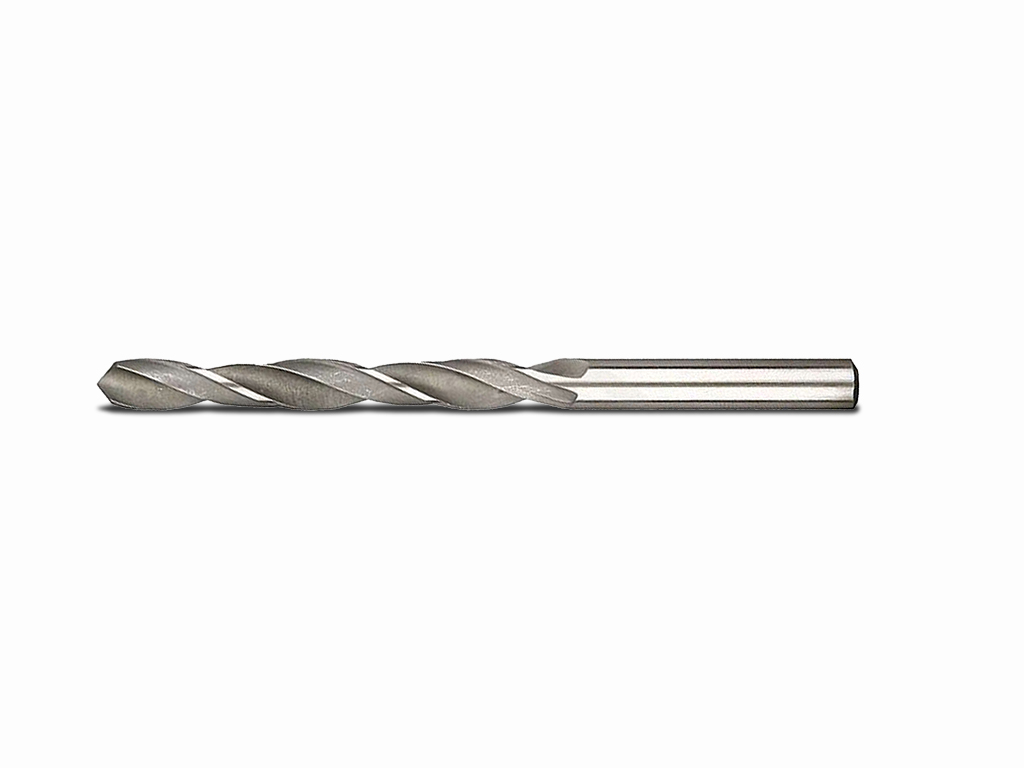
Свердло по металу 5,30 мм середньої серії DIN 338 RN
Свердло номінальним діаметром 5,30 мм призначене для виконання отворів у металі обертальним різанням. Виконання за DIN 338 RN та загальна довжина 86 мм дають змогу оцінити габарит інструмента перед установленням і налаштуванням операції.
Застосування:
Інструмент використовують для свердління наскрізних і глухих отворів, а також підготовки отворів під подальші технологічні операції. Фактичний діаметр отриманого отвору може відрізнятися від номінальних 5,30 мм через биття, стан верстата, закріплення та умови різання.
Принцип роботи:
Під час обертання та осьової подачі різальна частина видаляє матеріал і формує отвір. Стабільність закріплення та співвісність зменшують відведення свердла й допомагають контролювати результат.
Діаметр 5,30 мм:
Номінальний розмір відповідає приблизно 0,209″. Перед роботою слід перевірити, чи відповідає цей діаметр вимогам креслення та наступній операції.
Різальна частина:
Довжина різальної частини становить 52 мм. Під час вибору глибини свердління потрібно залишати умови для відведення стружки та не ототожнювати довжину різальної частини з гарантованою робочою глибиною.
Практичні рекомендації:
Надійно зафіксуйте заготовку, перевірте биття після затискання та подавайте свердло без перекосу. Для глибших отворів періодично виводьте інструмент, щоб полегшити видалення стружки.
Характеристики:
- Номінальний діаметр: 5,30 мм
- Загальна довжина: 86 мм
- Довжина різальної частини: 52 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Результат залежить від жорсткості системи, співвісності, стану різальних крайок і відведення стружки.
Режими різання:
Швидкість обертання та подачу добирають за матеріалом заготовки, станом обладнання, глибиною отвору й умовами охолодження.
Для яких робіт:
- свердління отворів номіналом 5,30 мм;
- виконання наскрізних і глухих отворів у металі;
- підготовка отворів до наступної обробки.
Обмеження:
Перед установленням потрібно перевірити відповідність хвостовика HA затискному оснащенню. Номінальний діаметр свердла сам по собі не гарантує точність або якість поверхні отвору.