We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
5.20 мм Свердло середньої серії по металу DIN 338 RN
В наявності
SKU
7426952037495
| Діаметр | 5.20 |
|---|---|
| L Загальна | 86 |
| L робоча | 52 |
| Хвостовик | HA |
| Матеріал | HSS |
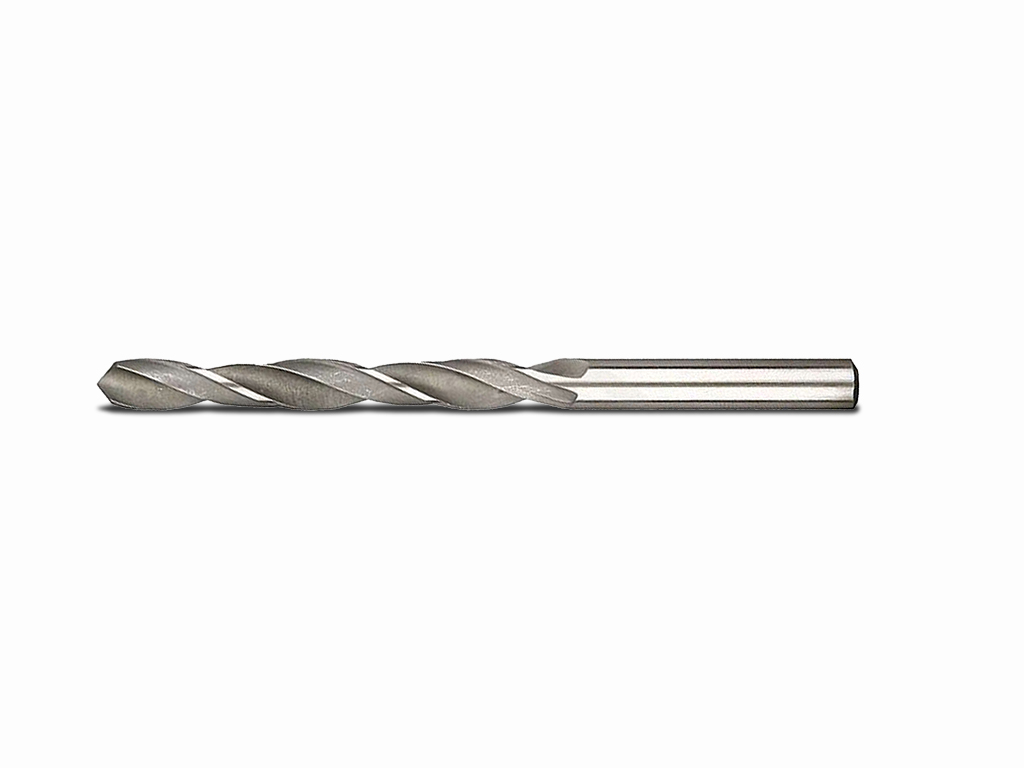
Свердло по металу 5,20 мм DIN 338 RN, середня серія
Свердло номінальним діаметром 5,20 мм призначене для виконання отворів у металевих заготовках. Загальна довжина 86 мм і різальна частина 52 мм дають змогу працювати з отворами відповідної доступної глибини з урахуванням відведення стружки.
Застосування:
Підходить для свердління заготовок, деталей і металевих конструкцій, коли потрібен отвір номінального діаметра 5,20 мм. Фактичний розмір отвору залежить від верстата, биття, закріплення деталі, режиму різання та стану свердла.
Принцип роботи:
Під час обертання різальна частина знімає матеріал, а канавки відводять стружку із зони обробки. Стабільна подача без перекосу допомагає зменшити навантаження на інструмент і ризик відхилення отвору.
Діаметр 5,20 мм:
Номінальний розмір задає цільовий діаметр свердління, але не є гарантією точного фактичного розміру. Якщо отвір має жорсткий допуск, після свердління може знадобитися контроль або окрема чистова операція.
Різальна частина:
Довжина різальної частини становить 52 мм. Під час глибшого свердління інструмент слід періодично виводити для очищення канавок, не використовуючи всю довжину різальної частини як гарантовану робочу глибину.
Налаштування інструмента:
Хвостовик типу HA потрібно надійно й співвісно затиснути у відповідному оснащенні. Перед запуском варто перевірити биття та жорсткість фіксації заготовки.
Практичні рекомендації:
Починайте свердління без бокового навантаження. Подачу та частоту обертання коригуйте за видом металу, жорсткістю установки, глибиною отвору й ефективністю відведення стружки.
Характеристики:
- Діаметр свердла: 5,20 мм
- Загальна довжина: 86 мм
- Довжина різальної частини: 52 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Для стабільної обробки потрібні співвісне затискання, рівномірна подача та своєчасне видалення стружки.
Режими різання:
Частоту обертання й подачу вибирають за матеріалом заготовки, глибиною отвору, типом обладнання та умовами охолодження.
Для яких робіт:
- Свердління отворів у металевих деталях.
- Роботи, де потрібен номінальний діаметр 5,20 мм.
Обмеження:
Свердло не гарантує розмір отвору без урахування биття й умов обробки. Доступна глибина обмежується довжиною різальної частини та потребою відводити стружку.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
Аналогичні товари