We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
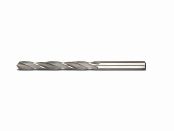
4.5 мм Свердла середньої серії з кутом 35°?40° по металу DIN 338 RW
Немає
SKU
7426952037859
| Діаметр | 4.50 |
|---|---|
| L Загальна | 80 |
| L робоча | 47 |
| Хвостовик | HA |
| Матеріал | HSS |
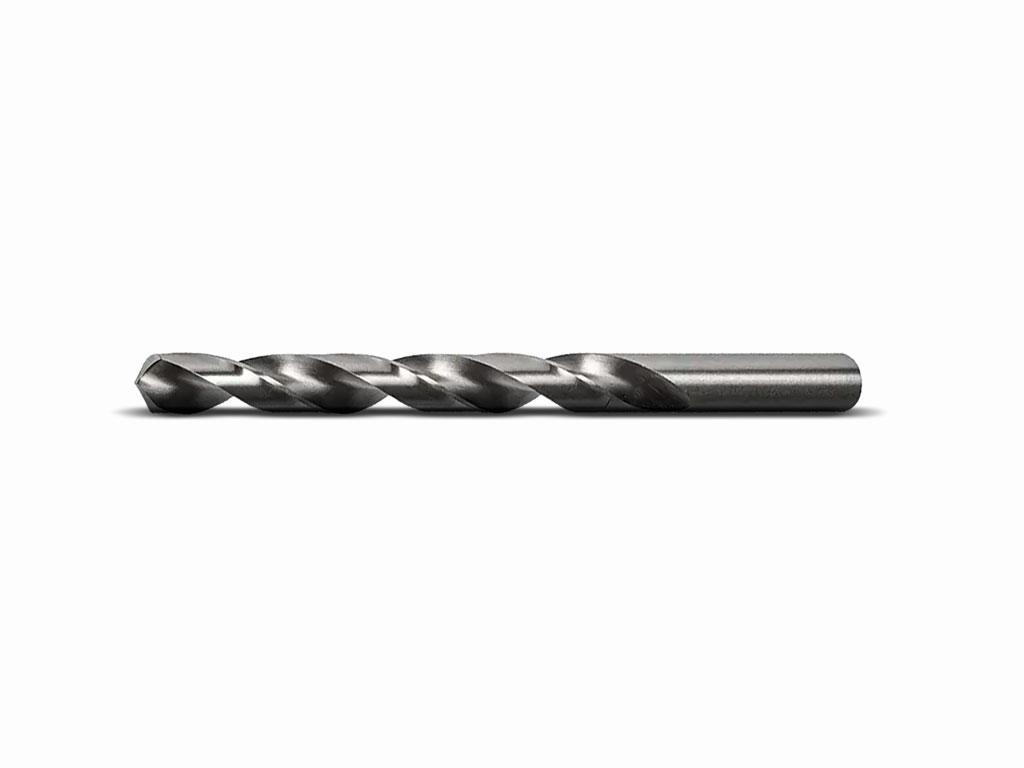
Свердло по металу 4,5 мм DIN 338 RW, середня серія
Свердло призначене для отримання отворів номінальним діаметром 4,5 мм у металевих заготовках. Виконання середньої серії поєднує загальну довжину 80 мм і різальну частину 47 мм.
Застосування:
Підходить для свердління наскрізних і глухих отворів, підготовки заготовок до складання та подальших технологічних операцій.
Діаметр 4,5 мм:
Номінальний діаметр визначає розмір інструмента, але фактичний отвір залежить від биття, жорсткості обладнання, закріплення деталі та режиму різання.
Різальна частина:
Робоча довжина 47 мм забезпечує різання та відведення стружки в межах канавок. Геометрія із заявленим кутом 35–40° впливає на входження різальних крайок у матеріал і рух стружки.
Геометрія інструмента:
Загальна довжина 80 мм допомагає зберігати компактність оснащення. Хвостовик типу HA слід затискати рівно та без забруднень, щоб зменшити биття.
Практичні рекомендації:
Перед роботою надійно зафіксуйте заготовку. Під час глибшого свердління періодично виводьте свердло для видалення стружки та не допускайте її ущільнення в канавках.
Характеристики:
- Діаметр: 4,5 мм
- Загальна довжина: 80 мм
- Довжина різальної частини: 47 мм
- Тип хвостовика: HA
- Кут: 35–40°
- Стандарт: DIN 338 RW
Особливості різання:
Стабільність обробки залежить від співвісності затискання, жорсткості системи та своєчасного відведення стружки.
Режими різання:
Оберти та подачу вибирають за матеріалом заготовки, станом свердла, глибиною отвору й умовами охолодження.
Для яких робіт:
- Отвори номіналом 4,5 мм у металевих деталях
- Наскрізне та глухе свердління
- Підготовчі слюсарні й монтажні операції
Обмеження:
Довжина різальної частини не гарантує такої самої робочої глибини: її обмежують відведення стружки та умови закріплення. Точний розмір отвору слід контролювати вимірюванням.
Write Your Own Review
Схожі товари
Аналогичні товари