3.7 мм Свердла довгі по металу DIN 340 RN
| drill bit diameter | 3.7 |
|---|---|
| length total | 112 |
| length cutting | 73 |
| shank type | HA |
| material | HSS |
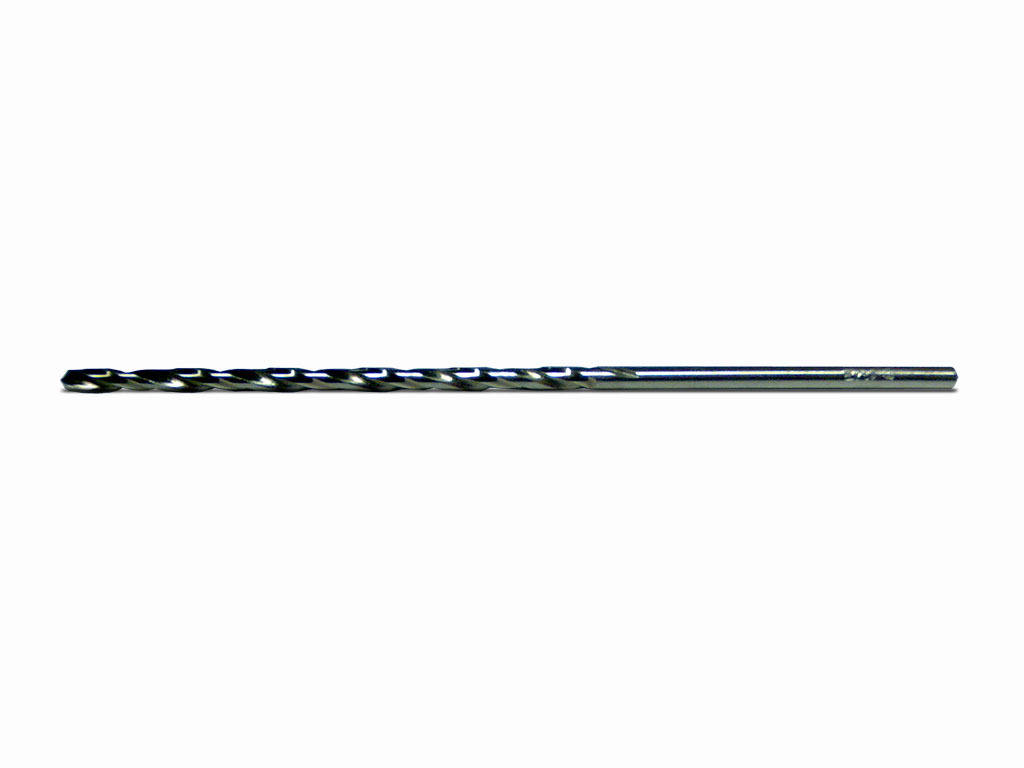
Довге свердло по металу 3,7 мм DIN 340 RN
Свердло номінальним діаметром 3,7 мм призначене для виконання отворів у металевих заготовках. Подовжене виконання з загальною довжиною 112 мм дає змогу працювати у заглибленнях і місцях, де стандартної довжини інструмента недостатньо.
Застосування:
Підходить для свердління наскрізних і глухих отворів, роботи через заглиблені поверхні та проходження ділянок із обмеженим доступом. Фактичний розмір отриманого отвору залежить від биття, стану верстата, закріплення заготовки та режиму обробки.
Принцип роботи:
Під час обертання й осьової подачі різальна частина видаляє матеріал, а канавки відводять стружку із зони свердління. Через збільшений виліт особливо важливі співвісність, жорстке закріплення та контроль відведення стружки.
Діаметр 3,7 мм:
Номінальний розмір орієнтує на формування малого отвору приблизно 0,146″. Він не є гарантією фактичного діаметра без урахування точності обладнання та умов свердління.
Різальна частина:
Довжина різальної частини становить 73 мм. Вона забезпечує роботу на збільшеній глибині, але потребує періодичного контролю стружки, щоб не перевантажувати інструмент.
Геометрія інструмента:
Виконання DIN 340 RN належить до довгих свердел. Хвостовик типу HA слід затискати без перекосу, залишаючи мінімально необхідний для операції виліт.
Практичні рекомендації:
Перед початком перевірте биття та надійність фіксації деталі. Під час глибокого свердління періодично виводьте інструмент для очищення канавок. Подачу й частоту обертання добирайте за властивостями металу, глибиною отвору та жорсткістю установки.
Характеристики:
- Номінальний діаметр: 3,7 мм
- Загальна довжина: 112 мм
- Довжина різальної частини: 73 мм
- Тип хвостовика: HA
- Стандарт: DIN 340 RN
Особливості різання:
Подовжена конструкція розширює доступ до зони обробки, водночас збільшуючи чутливість до биття, бокового навантаження та недостатнього відведення стружки.
Режими різання:
Швидкість і подачу визначають за видом металу, глибиною, охолодженням та можливостями обладнання. Для довгого вильоту доцільні стабільна подача без бокового тиску й регулярне очищення отвору.
Для яких робіт:
- Свердління отворів номіналом 3,7 мм у металі.
- Робота в заглибленнях і важкодоступних зонах.
- Виконання глухих та наскрізних отворів.
Обмеження:
Довге свердло менш стійке до перекосу, ніж короткий інструмент. Не допускайте бокового навантаження, забивання канавок стружкою та надмірного вильоту з патрона.