We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
3.10 мм Свердло середньої серії по металу DIN 338 RN
В наявності
SKU
7426952037474
| Діаметр | 3.10 |
|---|---|
| L Загальна | 65 |
| L робоча | 36 |
| Хвостовик | HA |
| Матеріал | HSS |
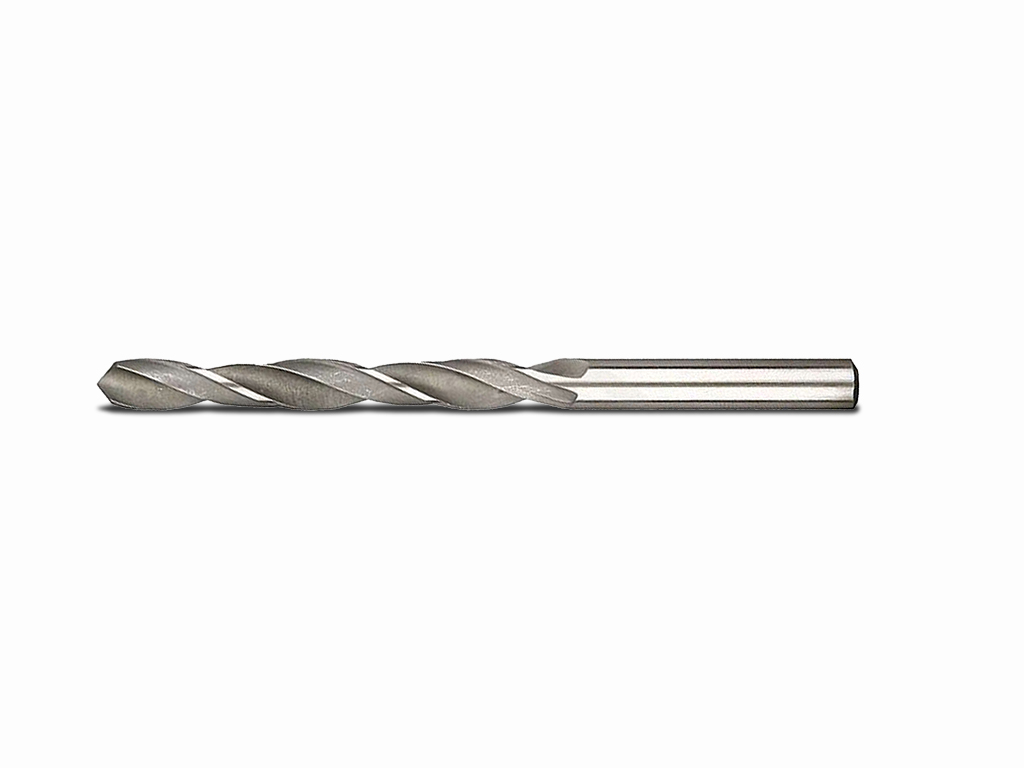
Свердло по металу 3,10 мм середньої серії DIN 338 RN
Свердло призначене для отримання отворів номінальним діаметром 3,10 мм у металевих заготовках. Формат DIN 338 RN і загальна довжина 65 мм дають змогу використовувати інструмент для точного позиційного свердління за умови правильного закріплення та налаштування обладнання.
Застосування:
Підходить для наскрізного та глухого свердління, підготовки отворів під подальші складальні або технологічні операції, а також роботи з деталями, де потрібен малий номінальний діаметр.
Принцип роботи:
Різальна частина знімає матеріал під час обертання та осьової подачі, а канавки відводять стружку із зони різання. Фактичний розмір отвору може відрізнятися від 3,10 мм через биття, жорсткість установки, зношення та властивості заготовки.
Діаметр 3,10 мм:
Номінальний діаметр задає розмір інструмента для малорозмірних отворів. Для зменшення ризику відхилення свердло потрібно точно центрувати та закріплювати без надмірного вильоту.
Різальна частина:
Довжина різальної частини становить 36 мм. Вона визначає доступну робочу зону, однак допустима глибина свердління залежить також від відведення стружки та умов охолодження.
Геометрія інструмента:
Загальна довжина 65 мм визначає габарит і робочий виліт свердла. Хвостовик типу HA необхідно узгодити із затискною системою верстата або дриля.
Практичні рекомендації:
Перед роботою перевірте співвісність, надійність затиску та відсутність биття. Під час глибшого свердління періодично виводьте інструмент для очищення канавок від стружки.
Характеристики:
- Діаметр свердла: 3,10 мм
- Загальна довжина: 65 мм
- Довжина різальної частини: 36 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Стабільність отвору залежить від центрування, жорсткості обладнання, рівномірної подачі та своєчасного відведення стружки.
Режими різання:
Швидкість обертання й подачу вибирають за матеріалом заготовки, глибиною отвору, жорсткістю установки та способом охолодження.
Для яких робіт:
- свердління отворів номіналом 3,10 мм;
- наскрізні та глухі отвори в металі;
- підготовчі й складальні операції.
Обмеження:
Номінальний діаметр не гарантує фактичний розмір отвору. Робочу глибину слід вибирати з урахуванням 36-мм різальної частини та можливості видалення стружки.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
Аналогичні товари