25.75 мм Свердла короткі по металу DIN 1897 RN
| drill bit diameter | 25.75 |
|---|---|
| length total | 135 |
| length cutting | 70 |
| shank type | HA |
| material | HSS |
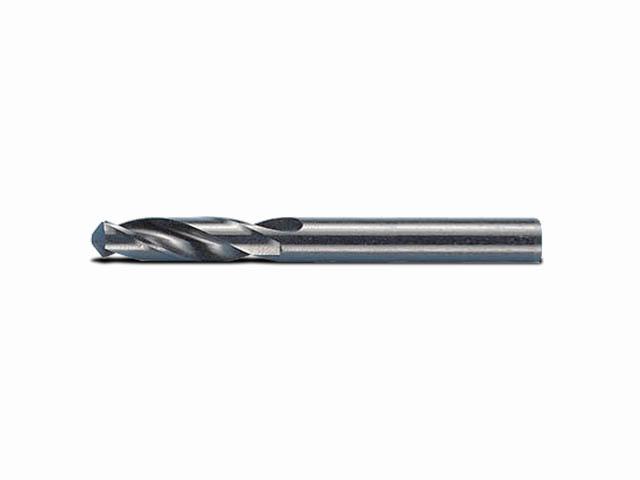
Коротке свердло по металу 25,75 мм DIN 1897 RN
Інструмент для свердління отворів номінальним діаметром 25,75 мм у металевих заготовках. Коротке виконання зменшує виліт свердла, що сприяє стабільнішому веденню під час обробки.
Застосування:
Підходить для виконання наскрізних і глухих отворів у межах доступної довжини різальної частини. Може застосовуватися на обладнанні, яке допускає встановлення хвостовика типу HA та інструмента такого діаметра.
Принцип роботи:
Під час обертання та осьової подачі різальна частина знімає метал, а канавки відводять стружку із зони свердління. Фактичний діаметр отвору залежить не лише від номіналу свердла, а й від биття, закріплення, стану заточування та жорсткості системи.
Діаметр 25,75 мм:
Номінальний розмір призначений для формування отвору відповідного діаметра, але не гарантує точний фактичний розмір без урахування умов обробки. Для жорстких вимог до точності може знадобитися подальше чистове калібрування.
Різальна частина:
Довжина різальної частини становить 70 мм. Під час глибокого свердління необхідно періодично контролювати відведення стружки; практична доступна глибина залежить від заготовки та способу обробки.
Геометрія інструмента:
Загальна довжина 135 мм відповідає короткому виконанню свердла. Менший виліт порівняно з довгими серіями допомагає обмежити прогин, якщо інструмент правильно закріплений.
Практичні рекомендації:
Перед роботою перевірте співвісність і надійність затиску. Подачу та частоту обертання підбирайте за матеріалом заготовки, жорсткістю обладнання, глибиною отвору й умовами охолодження. Не допускайте накопичення стружки в канавках.
Характеристики:
- Діаметр свердла: 25,75 мм
- Загальна довжина: 135 мм
- Довжина різальної частини: 70 мм
- Тип хвостовика: HA
- Стандарт: DIN 1897
Особливості різання:
Коротка конструкція орієнтована на операції, де важливі обмежений виліт і жорсткість встановлення. Для зменшення відведення інструмента доцільно підготувати точку входу та уникати надмірної подачі.
Режими різання:
Частоту обертання й подачу визначають за маркою металу, станом свердла, глибиною та можливостями верстата. Для великого діаметра особливо важливі достатній крутний момент і стабільне закріплення заготовки.
Для яких робіт:
- Свердління отворів номіналом 25,75 мм.
- Обробка з обмеженим вильотом інструмента.
- Наскрізні та глухі отвори в межах робочої довжини.
Обмеження:
Довжина різальної частини обмежує доступну глибину. Сумісність із патроном або шпинделем слід перевіряти за типом хвостовика та параметрами обладнання.