
25.5 / 335 мм Свердло наддовге з конічним хвостовиком DIN 341 RN
| drill bit diameter | 25.5 |
|---|---|
| length total | 335 |
| length cutting | 214 |
| shank type | MT3 |
| material | HSS |
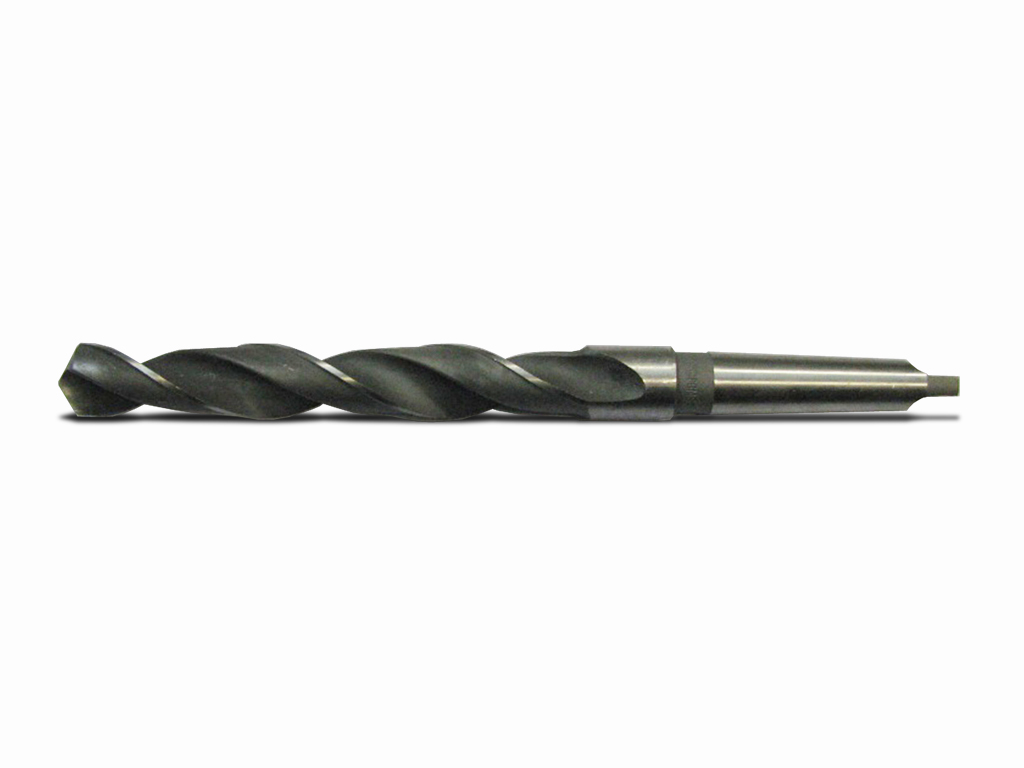
Подовжене свердло 25,5×335 мм DIN 341 RN з хвостовиком MT3
Свердло призначене для виконання отворів номінальним діаметром 25,5 мм, коли потрібні збільшена робоча довжина та встановлення інструмента через конус Морзе MT3.
Застосування:
Підходить для свердління на верстатах із посадкою MT3, зокрема для деталей, де короткий інструмент не забезпечує необхідного доступу до зони обробки.
Принцип роботи:
Під час обертання різальна частина формує отвір, а осьова подача поглиблює його. Діаметр 25,5 мм є номінальним розміром свердла: фактичний розмір отвору залежить від биття, жорсткості системи, стану заточування та налаштування верстата.
Діаметр 25,5 мм:
Розмір відповідає приблизно 1,004″. Перед обробкою слід співвіднести його з вимогами креслення та передбаченим подальшим доведенням отвору, якщо потрібен точний розмір.
Різальна частина:
Довжина різальної частини становить 214 мм, що розширює доступну робочу зону. Водночас вона не є гарантованою глибиною свердління: допустиме заглиблення визначають умови відведення стружки та жорсткість установлення.
Налаштування інструмента:
Конус MT3 необхідно встановлювати в чисте відповідне гніздо. Загальна довжина 335 мм збільшує виліт, тому важливо мінімізувати биття та уникати надмірної подачі.
Практичні рекомендації:
Надійно закріпіть деталь, перевірте співвісність і регулярно контролюйте відведення стружки. За значної глибини застосовуйте поетапну подачу з періодичним виведенням свердла.
Характеристики:
- Діаметр свердла: 25,5 мм
- Загальна довжина: 335 мм
- Довжина різальної частини: 214 мм
- Тип хвостовика: MT3
- Стандарт: DIN 341 RN
Особливості різання:
Збільшена довжина полегшує доступ, але знижує жорсткість порівняно з коротшим свердлом. Стабільне закріплення допомагає обмежити вібрацію та відхилення осі отвору.
Режими різання:
Швидкість обертання та подачу добирають за матеріалом деталі, жорсткістю верстата, глибиною отвору й умовами охолодження. Для довгого вильоту доцільно починати з помірної подачі та контролювати стружкоутворення.
Для яких робіт:
- Свердління отворів номіналом 25,5 мм
- Обробка ділянок зі збільшеною відстанню до зони різання
- Верстати з посадкою під конус Морзе MT3
Обмеження:
Не слід прирівнювати номінальний діаметр свердла до гарантованого діаметра готового отвору. Великий виліт потребує жорсткої установки та контролю биття.