
2.65 мм Свердло середньої серії по металу DIN 338 RN
| drill bit diameter | 2.65 |
|---|---|
| length total | 57 |
| length cutting | 30 |
| shank type | HA |
| material | HSS |
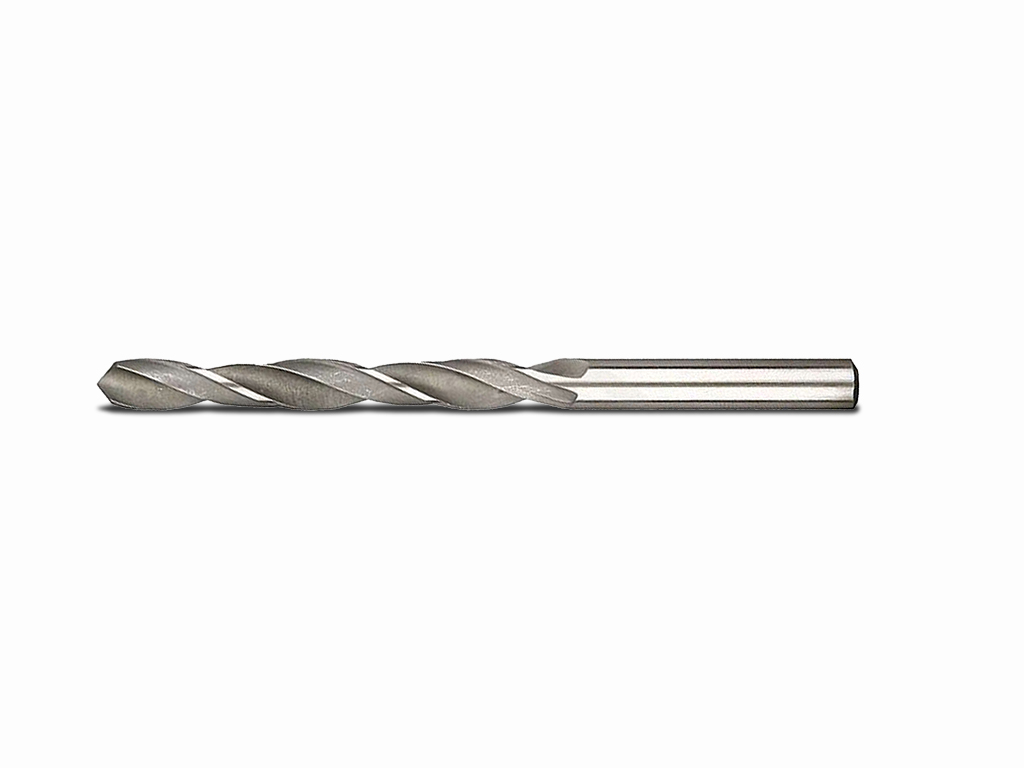
Свердло по металу 2,65 мм DIN 338 RN, середня серія
Свердло призначене для отримання отворів номінальним діаметром 2,65 мм у металевих заготовках. Загальна довжина 57 мм і різальна частина 30 мм дають змогу планувати установлення інструмента та доступ до зони свердління.
Застосування:
Використовується для свердління технологічних і монтажних отворів у металевих деталях, коли потрібен номінальний розмір 2,65 мм. Фактичний діаметр отвору залежить від биття, жорсткості установки, стану інструмента та режиму обробки.
Принцип роботи:
Під час обертання та осьової подачі різальна частина видаляє метал із зони отвору. Стабільне центрування і рівномірна подача зменшують бокове навантаження на свердло.
Діаметр 2,65 мм:
Номінальний діаметр відповідає приблизно 0,104 дюйма. Перед роботою слід врахувати вимоги до подальшого складання або обробки отвору, не прирівнюючи розмір свердла до гарантованого фактичного діаметра.
Різальна частина:
Довжина різальної частини становить 30 мм. Вона визначає доступну робочу ділянку, але не гарантує таку саму глибину отвору: допустима глибина залежить від відведення стружки та умов свердління.
Геометрія інструмента:
Загальна довжина 57 мм впливає на виліт і потрібний простір над заготовкою. Тип хвостовика HA необхідно узгодити із затискним оснащенням верстата або дриля.
Практичні рекомендації:
Надійно закріпіть заготовку, перевірте співвісність і мінімізуйте биття. За збільшення глибини періодично очищуйте зону різання від стружки та не допускайте різкої подачі.
Характеристики:
- Діаметр свердла: 2,65 мм
- Загальна довжина: 57 мм
- Довжина різальної частини: 30 мм
- Тип хвостовика: HA
- Стандарт і виконання: DIN 338 RN
- Серія: середня
Особливості різання:
Малий діаметр потребує точного центрування та обмеження бокових навантажень. Перекіс заготовки або надмірна подача підвищують ризик відхилення та пошкодження інструмента.
Режими різання:
Швидкість обертання і подачу вибирають за видом металу, глибиною отвору, жорсткістю обладнання та умовами охолодження. Починати слід без ударного режиму, контролюючи стружкоутворення.
Для яких робіт:
- свердління отворів номіналом 2,65 мм;
- робота з металевими деталями та заготовками;
- операції з обмеженим робочим вильотом.
Обмеження:
Розмір свердла не гарантує точний діаметр готового отвору. Робочу глибину визначають з урахуванням відведення стружки, вильоту та жорсткості установки.