We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
2.50 мм Свердло середньої серії по металу DIN 338 RN
В наявності
SKU
7426952037463
| Діаметр | 2.50 |
|---|---|
| L Загальна | 57 |
| L робоча | 30 |
| Хвостовик | HA |
| Матеріал | HSS |
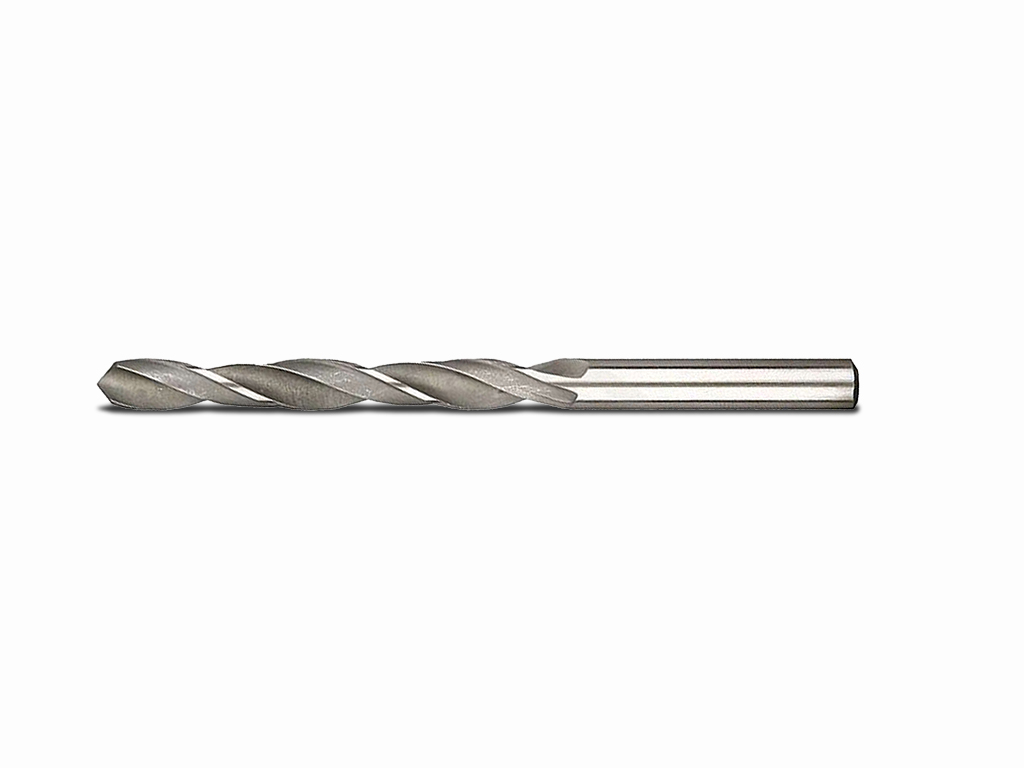
Свердло по металу 2,50 мм середньої серії DIN 338 RN
Свердло призначене для отримання отворів номінальним діаметром 2,50 мм у металевих заготовках. Виконання середньої серії поєднує загальну довжину 57 мм із різальною частиною 30 мм.
Застосування:
Підходить для свердління технологічних, монтажних і попередніх отворів відповідного номінального розміру. Може використовуватися в операціях, де важливі компактність оснащення та контроль подачі тонкого свердла.
Принцип роботи:
Під час обертання та осьової подачі різальна частина знімає матеріал і формує отвір. Фактичний діаметр залежить не лише від номіналу 2,50 мм, а й від стану свердла, биття, закріплення заготовки та режиму обробки.
Діаметр 2,50 мм:
Малий діаметр потребує точного центрування, рівномірної подачі та відсутності бокового навантаження. Це зменшує ризик відхилення осі й пошкодження інструмента.
Різальна частина:
Довжина різальної частини становить 30 мм. Вона визначає робочу зону інструмента, але не є гарантованою глибиною отвору: допустиме заглиблення залежить від відведення стружки та умов свердління.
Практичні рекомендації:
Надійно фіксуйте заготовку, перевіряйте співвісність і періодично виводьте свердло з глибокого отвору для видалення стружки. Не допускайте перекосу та різкого збільшення подачі.
Характеристики:
- Діаметр свердла: 2,50 мм
- Загальна довжина: 57 мм
- Довжина різальної частини: 30 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Через діаметр 2,50 мм особливо важливі стабільне закріплення, мінімальне биття та плавне осьове навантаження.
Режими різання:
Частоту обертання та подачу підбирають за матеріалом заготовки, глибиною отвору, жорсткістю установки й умовами відведення стружки.
Для яких робіт:
- Свердління отворів номіналом 2,50 мм
- Виконання попередніх і технологічних отворів
Обмеження:
Інструмент не гарантує фактичний розмір отвору точно 2,50 мм. Не слід перевищувати робочу зону різальної частини або навантажувати свердло збоку.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
Аналогичні товари