
14 мм Свердла довгі по металу DIN 340 RN
| drill bit diameter | 14 |
|---|---|
| length total | 214 |
| length cutting | 140 |
| shank type | HA |
| material | HSS |
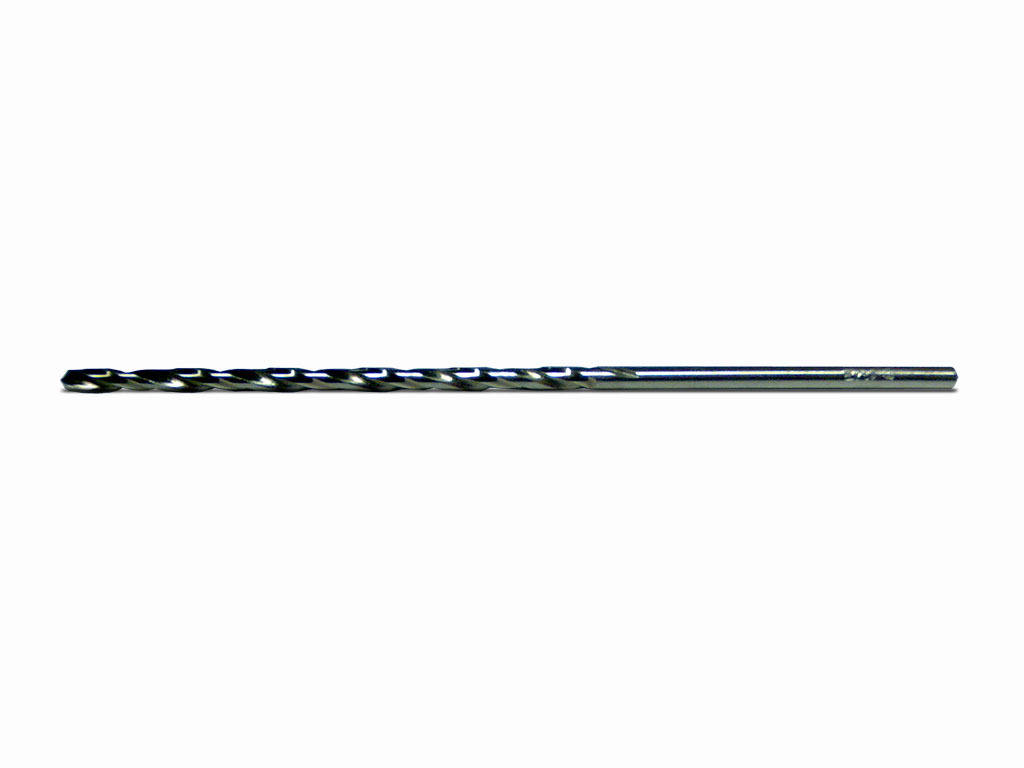
Довге свердло по металу 14 мм DIN 340 RN
Інструмент призначений для свердління отворів номінальним діаметром 14 мм у металевих заготовках. Збільшена загальна довжина забезпечує доступ до заглиблених зон і дає змогу працювати з деталями, для яких стандартного короткого свердла недостатньо.
Застосування:
Підходить для наскрізного та глибокого свердління, обробки товстих деталей, а також виконання отворів у заглибленнях конструкції. Фактичний діаметр отвору залежить не лише від номіналу свердла, а й від стану верстата, кріплення, биття та режиму обробки.
Принцип роботи:
Під час обертання й осьової подачі різальна частина знімає метал у зоні отвору. За значної глибини свердло потрібно періодично виводити для видалення стружки: це зменшує її накопичення та навантаження на інструмент.
Діаметр 14 мм і довжина 214 мм:
Номінальний діаметр задає розмір інструмента, а загальна довжина 214 мм розширює доступ до віддаленої ділянки. Через довгий виліт особливо важливі співвісність, жорстке закріплення та плавний початок подачі.
Різальна частина:
Довжина різальної частини становить 140 мм. Вона дає запас для роботи в глибині, однак допустима глибина за один прохід залежить від відведення стружки та умов охолодження.
Налаштування інструмента:
Хвостовик типу HA слід надійно затиснути у відповідному тримачі. Перед запуском перевіряють биття та скорочують робочий виліт настільки, наскільки дозволяє операція.
Практичні рекомендації:
Для точного входження доцільно попередньо намітити центр. Подачу збільшують поступово, не допускаючи заклинювання стружки; для глибокого отвору застосовують поетапне свердління з регулярним очищенням.
Характеристики:
- Діаметр свердла: 14 мм
- Загальна довжина: 214 мм
- Довжина різальної частини: 140 мм
- Тип хвостовика: HA
- Стандарт: DIN 340
- Виконання: RN
Особливості різання:
Довга конструкція чутливіша до биття та бокового навантаження. Свердло потрібно подавати вздовж осі без перекосу, контролюючи виведення стружки.
Режими різання:
Швидкість обертання та подачу підбирають за матеріалом заготовки, глибиною отвору, жорсткістю обладнання й умовами охолодження. Для збільшеного вильоту доцільний обережний початковий режим.
Для яких робіт:
- глибокі та наскрізні отвори;
- свердління товстих металевих деталей;
- робота у важкодоступних заглибленнях.
Обмеження:
Інструмент не гарантує фактичний діаметр чи якість поверхні без урахування биття, кріплення та режиму. Не слід працювати з перекосом або забитою стружкою різальною частиною.