
12.20 мм Свердло середньої серії по металу DIN 338 RN
| drill bit diameter | 12.20 |
|---|---|
| length total | 151 |
| length cutting | 101 |
| shank type | HA |
| material | HSS |
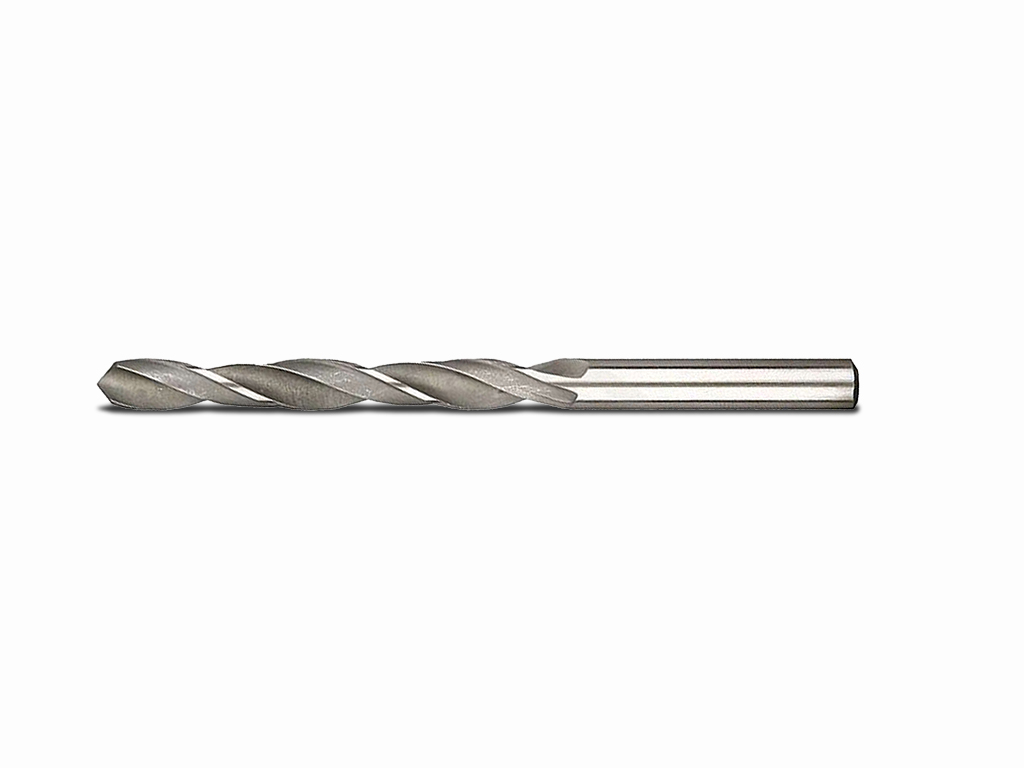
Свердло по металу 12,20 мм DIN 338 RN, середня серія
Свердло призначене для отримання отворів номінальним діаметром 12,20 мм у металевих заготовках. Загальна довжина 151 мм і різальна частина 101 мм дають змогу виконувати свердління з урахуванням доступного робочого простору та необхідної глибини.
Застосування:
Використовується для свердління металу на відповідному свердлильному обладнанні або з ручним інструментом, який забезпечує надійне затискання хвостовика типу HA.
Принцип роботи:
Під час обертання та осьової подачі різальна частина видаляє матеріал і формує отвір. Фактичний діаметр отвору може відрізнятися від номінальних 12,20 мм через биття, стан заточування, жорсткість установки та режими обробки.
Діаметр 12,20 мм:
Номінальний розмір відповідає приблизно 0,480 дюйма. Перед роботою слід звірити його з вимогами креслення та врахувати, що свердління саме по собі не гарантує точного каліброваного отвору.
Різальна частина:
Довжина різальної частини становить 101 мм. Вона визначає доступну робочу зону, але допустима глибина конкретного отвору також залежить від відведення стружки, стабільності подачі та умов охолодження.
Геометрія інструмента:
Загальна довжина 151 мм впливає на виліт і доступ до місця свердління. Для зменшення вібрацій інструмент варто закріплювати з мінімальним практично необхідним вильотом.
Практичні рекомендації:
Надійно зафіксуйте заготовку, перевірте співвісність і уникайте бокового навантаження. Під час глибокого свердління контролюйте відведення стружки та не допускайте її ущільнення в отворі.
Характеристики:
- Діаметр свердла: 12,20 мм
- Загальна довжина: 151 мм
- Довжина різальної частини: 101 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Стабільність результату залежить від жорсткості затиску, співвісності свердла й заготовки, рівномірної подачі та своєчасного видалення стружки.
Режими різання:
Швидкість обертання, подачу й потребу в охолодженні добирають за видом металу, станом обладнання, глибиною отвору та фактичними умовами обробки.
Для яких робіт:
- Формування отворів номіналом 12,20 мм у металі.
- Роботи, де потрібне свердло середньої серії DIN 338 RN.
Обмеження:
Не слід використовувати свердло як інструмент для бокового різання. Глибина 101 мм не є гарантованою глибиною отвору: її обмежують відведення стружки, виліт і жорсткість установки.