
10.6 / 430 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 10.6 |
|---|---|
| length total | 430 |
| length cutting | 295 |
| shank type | HA |
| material | HSS |
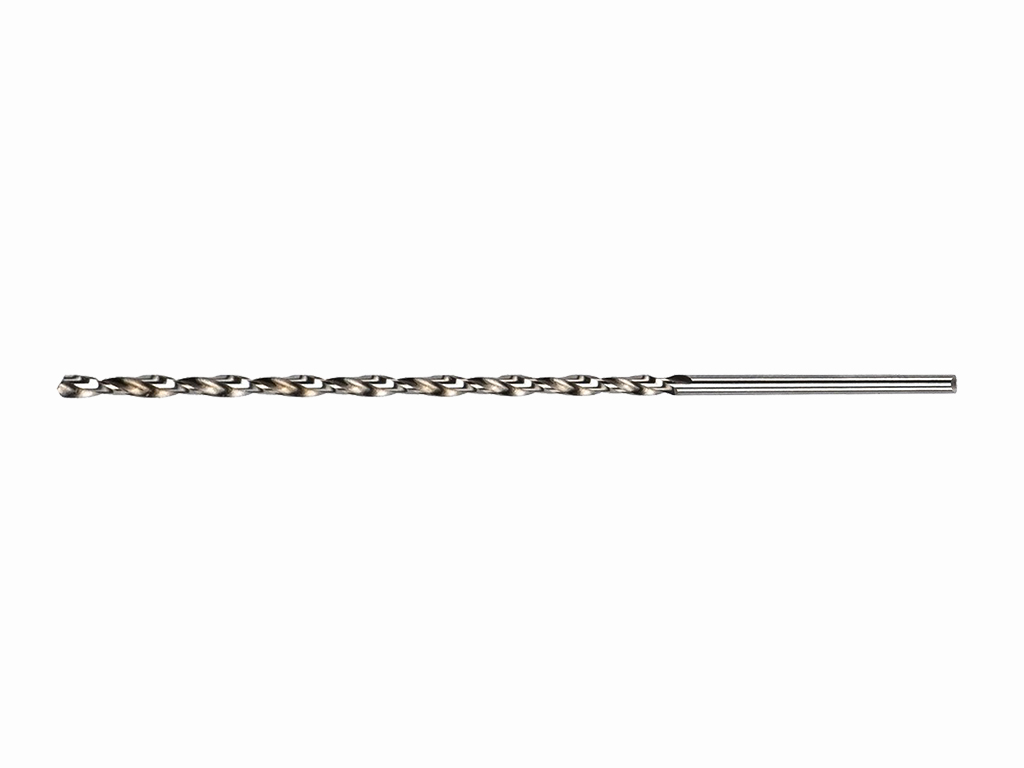
Наддовге свердло по металу 10,6×430 мм DIN 1869 RN
Свердло призначене для виконання отворів номінальним діаметром 10,6 мм у металевих деталях, зокрема коли зона обробки розташована глибоко або на значній відстані від поверхні.
Застосування:
Загальна довжина 430 мм дає змогу працювати у глибоких порожнинах, через протяжні елементи та у важкодоступних місцях, де стандартної довжини інструмента недостатньо.
Принцип роботи:
Під час обертання різальна частина формує отвір, а канавки відводять стружку із зони різання. Через велику довжину свердла особливо важливі точне центрування, жорстке закріплення деталі та відсутність радіального биття. Фактичний діаметр отвору залежить також від стану інструмента, обладнання й умов обробки.
Діаметр 10,6 мм:
Номінальний діаметр відповідає приблизно 0,417 дюйма. Розмір слід добирати за вимогами конкретної операції без припущення, що отриманий отвір матиме гарантовано ідентичний фактичний діаметр.
Різальна частина:
Довжина різальної частини становить 295 мм. Під час глибокого свердління стружку потрібно регулярно виводити, оскільки її накопичення збільшує навантаження та нагрівання.
Налаштування інструмента:
Хвостовик типу HA необхідно надійно затискати з мінімальним вильотом, достатнім для доступу до зони обробки. Перед початком роботи варто перевірити співвісність свердла та заготовки.
Практичні рекомендації:
Подавайте інструмент без бокового навантаження. Для глибокого отвору застосовуйте поетапне заглиблення з періодичним виведенням свердла для очищення канавок.
Характеристики:
- Діаметр свердла: 10,6 мм
- Загальна довжина: 430 мм
- Довжина різальної частини: 295 мм
- Тип хвостовика: HA
- Стандарт: DIN 1869 RN
Особливості різання:
Наддовга конструкція чутливіша до биття та прогину, тому стабільність установки безпосередньо впливає на відведення стружки й траєкторію свердління.
Режими різання:
Швидкість обертання та подачу обирають з урахуванням металу заготовки, глибини отвору, жорсткості верстата і способу охолодження. Для значного вильоту навантаження збільшують поступово.
Для яких робіт:
- Глибоке свердління металевих деталей
- Обробка віддалених і заглиблених ділянок
- Проходження протяжних елементів
Обмеження:
Велика довжина потребує жорсткої установки та контрольованої подачі. Робоча глибина має враховувати необхідність відведення стружки й безпечного закріплення інструмента.