
10 / 265 мм Свердло наддовге по металу DIN 1869 RN
| drill bit diameter | 10 |
|---|---|
| length total | 265 |
| length cutting | 185 |
| shank type | HA |
| material | HSS |
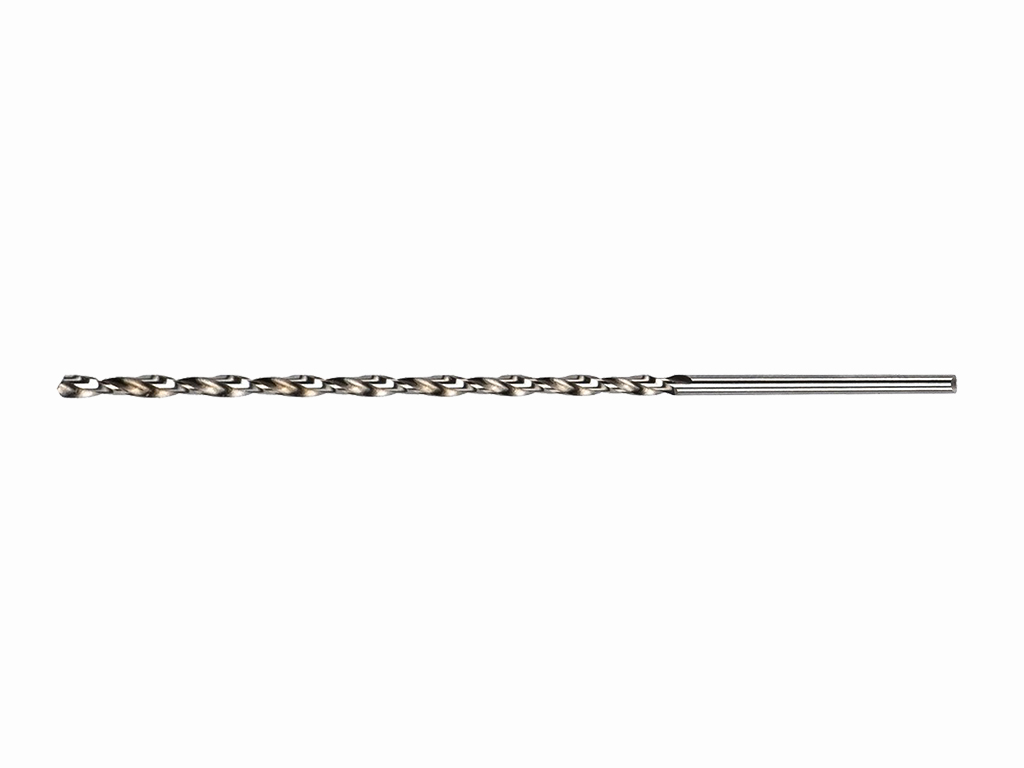
Наддовге свердло по металу 10 × 265 мм DIN 1869 RN
Свердло номінальним діаметром 10 мм призначене для виконання отворів у металевих заготовках за умов, коли потрібен збільшений виліт або доступ до заглибленої ділянки. Загальна довжина 265 мм дає змогу працювати там, де стандартного свердла недостатньо.
Застосування:
Підходить для свердління глибоко розташованих поверхонь, проходження протяжних ділянок і роботи через елементи конструкції, що обмежують доступ інструмента.
Принцип роботи:
Різальна частина формує отвір, а канавки відводять стружку із зони різання. Через значну довжину інструмента особливо важливі точне співвісне встановлення, надійне закріплення заготовки та поступове заглиблення.
Діаметр 10 мм і довжина 265 мм:
Діаметр 10 мм є номінальним розміром свердла, а фактичний розмір отвору залежить від биття, стану інструмента, обладнання та режиму обробки. Збільшена довжина розширює доступ, але знижує жорсткість порівняно з коротшими свердлами.
Різальна частина:
Довжина різальної частини становить 185 мм. Під час глибокого свердління стружку слід регулярно виводити, щоб уникати її ущільнення в канавках і зайвого навантаження на свердло.
Налаштування інструмента:
Хвостовик типу HA потрібно затискати без перекосу та з мінімально необхідним вильотом. Перед заглибленням варто забезпечити точне позиціювання свердла.
Практичні рекомендації:
Подавайте інструмент плавно, контролюйте відведення стружки та не допускайте бокового навантаження. Для глибокого отвору застосовуйте поетапне свердління з періодичним виведенням свердла.
Характеристики:
- Номінальний діаметр: 10 мм
- Загальна довжина: 265 мм
- Довжина різальної частини: 185 мм
- Тип хвостовика: HA
- Стандарт: DIN 1869 RN
Особливості різання:
Наддовга конструкція потребує контролю биття, плавної подачі та ефективного видалення стружки. Перекіс може спричинити відведення свердла від заданої осі.
Режими різання:
Швидкість обертання та подачу добирають за видом металу, глибиною отвору, жорсткістю верстата і способом охолодження. Для збільшеного вильоту доцільний обережний початок різання.
Для яких робіт:
- свердління металевих заготовок
- доступ до заглиблених поверхонь
- виконання протяжних отворів із поетапним відведенням стружки
Обмеження:
Збільшений виліт зменшує стійкість до бокових навантажень. Довжина різальної частини не є гарантією досяжної глибини: її визначають умови відведення стружки, обладнання та заготовка.