1.90 мм Свердло середньої серії по металу DIN 338 RN
| drill bit diameter | 1.90 |
|---|---|
| length total | 46 |
| length cutting | 22 |
| shank type | HA |
| material | HSS |
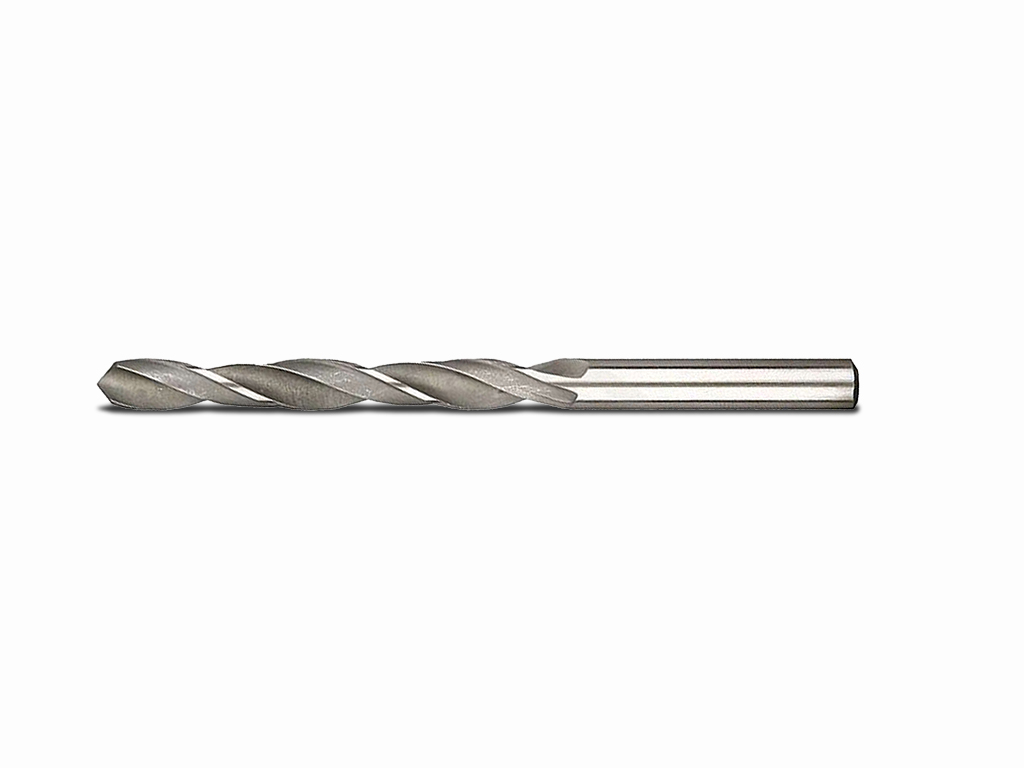
Свердло по металу 1,90 мм DIN 338 RN середньої серії
Інструмент призначений для свердління отворів малого номінального діаметра в металевих заготовках. Загальна довжина 46 мм дає змогу компактно встановити свердло та зменшити зайвий виліт під час роботи.
Застосування:
Підходить для отримання отворів номінальним діаметром 1,90 мм, підготовчих операцій і свердління деталей, де потрібен малий розмір інструмента.
Принцип роботи:
Під час обертання та осьової подачі різальна частина видаляє матеріал і формує отвір. Фактичний діаметр результату може відрізнятися від номіналу через биття, жорсткість установки, стан заточування та властивості заготовки.
Діаметр 1,90 мм:
Малий діаметр потребує точного центрування, плавної подачі та мінімального вильоту. Це знижує згинальне навантаження і ризик поломки інструмента.
Різальна частина:
Довжина різальної частини становить 22 мм. Під час заглиблення необхідно контролювати відведення стружки; ця довжина не є гарантованою глибиною отвору.
Налаштування інструмента:
Хвостовик типу HA слід надійно затиснути без перекосу. Перед запуском варто перевірити співвісність свердла та заготовки.
Практичні рекомендації:
Закріплюйте деталь нерухомо, уникайте бокового тиску та переривчастої подачі. Для глибшого свердління періодично виводьте інструмент для очищення зони різання.
Характеристики:
- Номінальний діаметр: 1,90 мм
- Загальна довжина: 46 мм
- Довжина різальної частини: 22 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Для тонкого свердла особливо важливі жорстке закріплення, точне центрування та відсутність радіального навантаження.
Режими різання:
Швидкість обертання та подачу обирають за матеріалом заготовки, станом інструмента, жорсткістю обладнання й умовами охолодження.
Для яких робіт:
- Свердління малих отворів у металі
- Підготовчі та монтажні операції
Обмеження:
Не допускайте перекосу, надмірної подачі та забивання зони різання стружкою. Номінал 1,90 мм не гарантує такого самого фактичного розміру отвору.