0.95 мм Мікросвердла короткої серії DIN 1899A RN
| drill bit diameter | 0.95 |
|---|---|
| length total | 25 |
| length cutting | 6 |
| shank diameter ds | 1.5 |
| shank type | HA |
| material | HSS |
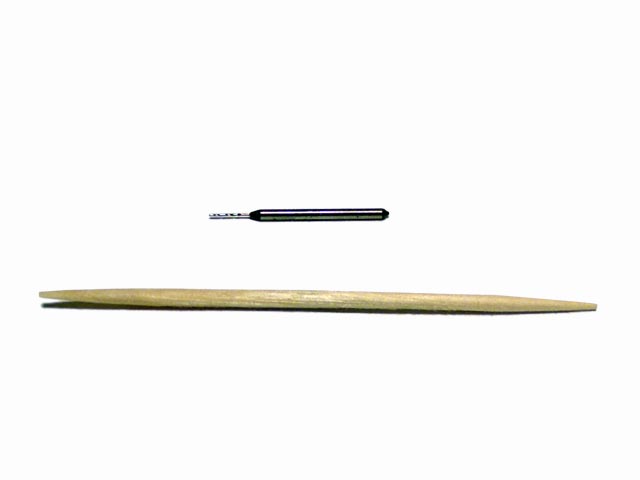
Мікросвердло 0,95 мм короткої серії DIN 1899A RN для точного свердління
Мікросвердло призначене для виконання отворів малого діаметра в деталях, де важливі точне позиціювання та контроль подачі. Номінальний діаметр інструмента становить 0,95 мм (приблизно 0,037 дюйма).
Застосування:
Використовується для свердління мікроотворів у малогабаритних деталях, приладових компонентах та інших виробах із дрібними конструктивними елементами.
Принцип роботи:
Різальна частина видаляє матеріал під час обертання та осьової подачі. Фактичний діаметр отвору може відрізнятися від номінальних 0,95 мм через биття, закріплення, стан інструмента й параметри процесу.
Діаметр 0,95 мм:
Малий діаметр дає змогу формувати мікроотвори, але робить інструмент чутливим до перекосу, радіального биття та надмірної подачі. Заготовку й свердло слід закріплювати без зміщення.
Різальна частина:
Довжина різальної частини 6 мм визначає робочу зону свердла. Допустиму глибину операції потрібно встановлювати з урахуванням відведення стружки та стабільності процесу.
Геометрія інструмента:
Коротке виконання із загальною довжиною 25 мм дозволяє зменшити виліт за правильного затискання, що допомагає обмежити прогин під час свердління.
Практичні рекомендації:
Перед запуском перевірте співвісність і биття. Подавайте свердло плавно, не допускайте бокового навантаження та накопичення стружки в отворі.
Характеристики:
- Діаметр свердла: 0,95 мм
- Загальна довжина: 25 мм
- Довжина різальної частини: 6 мм
- Тип хвостовика: HA
- Виконання: коротка серія DIN 1899A RN
Особливості різання:
Для стабільної роботи потрібні мінімальне биття, жорстке закріплення та точне осьове подавання.
Режими різання:
Частоту обертання й подачу вибирають за матеріалом заготовки, умовами охолодження, глибиною отвору та жорсткістю установки.
Для яких робіт:
- свердління отворів номінального діаметра 0,95 мм;
- обробка дрібних деталей;
- операції з обмеженим робочим простором.
Обмеження:
Не допускаються перекіс, ударне навантаження та примусове бокове зміщення. Розмір і якість готового отвору залежать від налаштування обладнання та умов обробки.