We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
0.31 мм Мікросвердла короткої серії DIN 1899A RN
Немає
SKU
7426952037326
| Діаметр | 0.31 |
|---|---|
| L Загальна | 25 |
| L робоча | 2.4 |
| Хвостовик | HA |
| Матеріал | HSS |
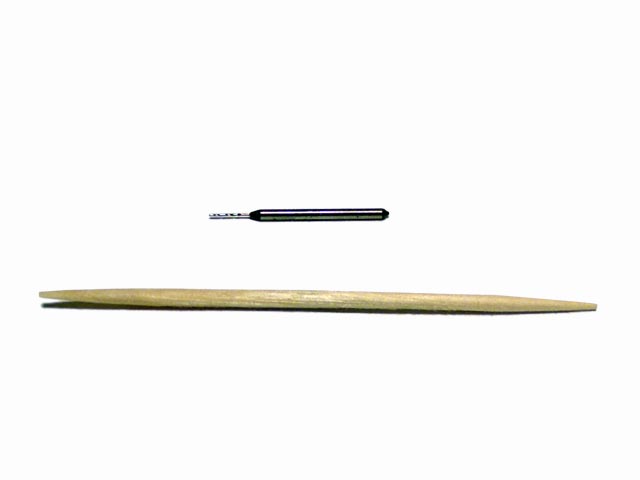
Мікросвердло 0,31 мм короткої серії DIN 1899A RN для мікроотворів
Мікросвердло призначене для обертального свердління отворів малого діаметра. Коротке виконання допомагає зменшити виліт інструмента та його відхилення під навантаженням, що важливо під час роботи з діаметром 0,31 мм.
Застосування:
Використовується для виготовлення мікроотворів у деталях, коли потрібен номінальний розмір інструмента 0,31 мм. Підбір до конкретного матеріалу слід виконувати з урахуванням його оброблюваності та можливостей обладнання.
Принцип роботи:
Під час обертання різальна частина знімає матеріал і формує отвір, а осьова подача забезпечує його заглиблення. Фактичний діаметр отвору може відрізнятися від номіналу свердла через биття, жорсткість установки, зношення та властивості заготовки.
Діаметр 0,31 мм:
Номінальний діаметр становить 0,31 мм, або приблизно 0,0122″. Такий розмір потребує точного центрування, мінімального биття патрона та стабільної подачі.
Різальна частина:
Мала різальна частина чутлива до бокового навантаження та заклинювання стружкою. Свердло слід подавати співвісно, без ударів і примусового відхилення.
Геометрія інструмента:
Коротка серія підвищує жорсткість порівняно з довшим інструментом того самого діаметра, але не усуває вимог до точності верстата й затиску.
Практичні рекомендації:
Надійно закріпіть заготовку, перевірте биття та використовуйте чистий патрон відповідного класу точності. Під час заглиблення контролюйте відведення стружки й не допускайте різкої зміни подачі.
Характеристики:
- Номінальний діаметр: 0,31 мм
- Виконання: коротка серія
- Позначення: DIN 1899A RN
Особливості різання:
Для стабільного свердління потрібні мале радіальне биття, жорстке закріплення та рівномірне осьове навантаження. Надмірний виліт збільшує ризик відхилення або поломки.
Режими різання:
Частоту обертання та подачу вибирають за матеріалом заготовки, матеріалом свердла, глибиною отвору, способом охолодження й жорсткістю обладнання.
Для яких робіт:
- свердління мікроотворів;
- точні операції з малим номінальним діаметром;
- робота з обмеженим вильотом інструмента.
Обмеження:
Не призначене для бокового різання. Якість і розмір отвору залежать від налаштування обладнання, стану інструмента та умов обробки.
Write Your Own Review
Схожі товари
Позначте елементи, які додати до кошика, або
Аналогичні товари
