We use cookies to make your experience better. To comply with the new e-Privacy directive, we need to ask for your consent to set the cookies. Learn more.
0.29 мм Свердло середньої серії по металу DIN 338 RN
В наявності
SKU
TKR029194HADIN338RN
| Діаметр | 0.29 |
|---|---|
| L Загальна | 19 |
| L робоча | 4 |
| Хвостовик | HA |
| Матеріал | HSS |
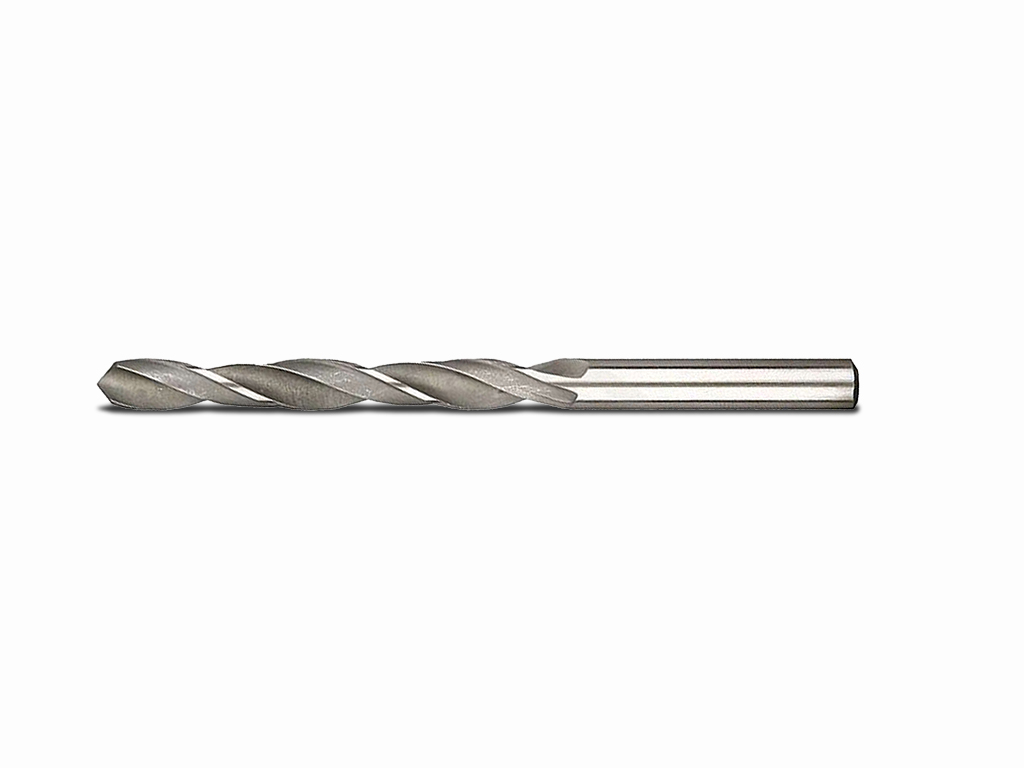
Свердло по металу 0,29 мм середньої серії DIN 338 RN
Свердло номінальним діаметром 0,29 мм призначене для виконання малих отворів у металі. Компактна загальна довжина 19 мм зручна для робіт, де важливі контроль подачі та мінімізація биття оснащення.
Застосування:
Використовується для точного мікросвердління деталей, створення технологічних отворів і підготовки отворів під подальші операції. Фактичний діаметр отвору залежить не лише від номіналу свердла, а й від биття патрона, жорсткості установки, подачі та властивостей заготовки.
Принцип роботи:
Під час обертання різальна частина знімає метал і формує отвір уздовж осі подачі. Через малий діаметр інструмент чутливий до перекосу, надмірного навантаження та накопичення стружки.
Діаметр 0,29 мм:
Номінальний розмір відповідає приблизно 0,0114 дюйма. Для такого тонкого свердла особливо важливі точне центрування заготовки, мале биття шпинделя та плавна подача без бокового зусилля.
Різальна частина:
Довжина різальної частини становить 4 мм. Під час свердління на значну частину цієї довжини потрібне періодичне виведення інструмента для видалення стружки та зниження ризику заклинювання.
Геометрія інструмента:
Виконання середньої серії DIN 338 RN задає формат свердла; тип хвостовика — HA. Під час установлення затискайте інструмент рівномірно, не допускаючи перекосу.
Практичні рекомендації:
Надійно фіксуйте заготовку, перевіряйте співвісність і починайте подачу без удару. Не прикладайте бокового зусилля та регулярно очищайте малий отвір від стружки.
Характеристики:
- Діаметр свердла: 0,29 мм
- Загальна довжина: 19 мм
- Довжина різальної частини: 4 мм
- Тип хвостовика: HA
- Стандарт: DIN 338 RN
Особливості різання:
Малий діаметр вимагає жорсткого закріплення та мінімального радіального биття. Стружку слід відводити до її ущільнення в каналі.
Режими різання:
Частоту обертання та подачу добирають за матеріалом заготовки, можливостями верстата, глибиною отвору й умовами відведення стружки.
Для яких робіт:
- Мікросвердління металевих деталей
- Виконання технологічних отворів
- Підготовка отворів до наступної обробки
Обмеження:
Інструмент не розрахований на бокове навантаження. Номінал 0,29 мм не гарантує тотожного фактичного розміру отвору без контролю обладнання та процесу.
Write Your Own Review
Схожі товари
Аналогичні товари